English
 中文简体
 Product Category
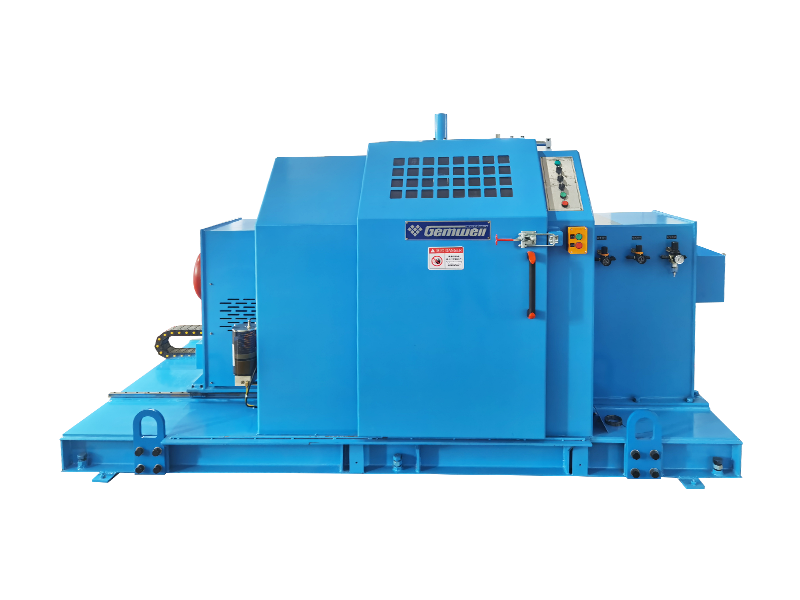
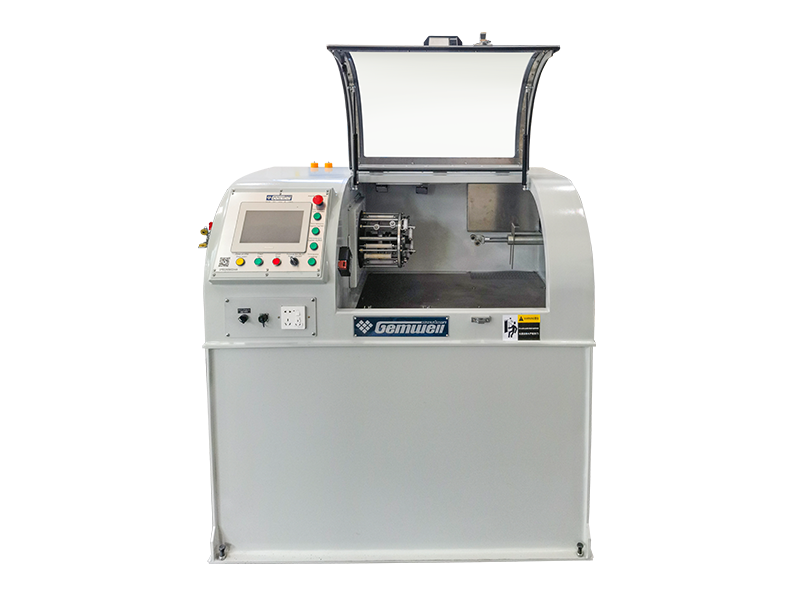
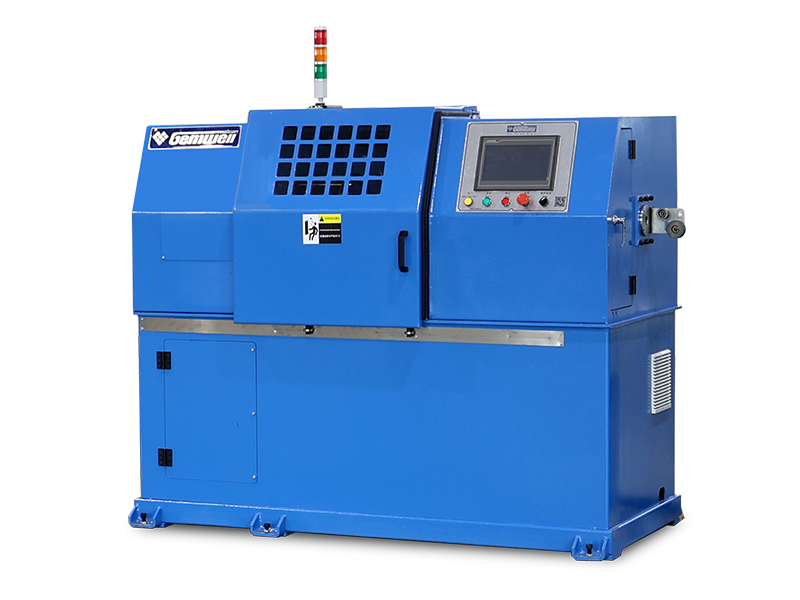
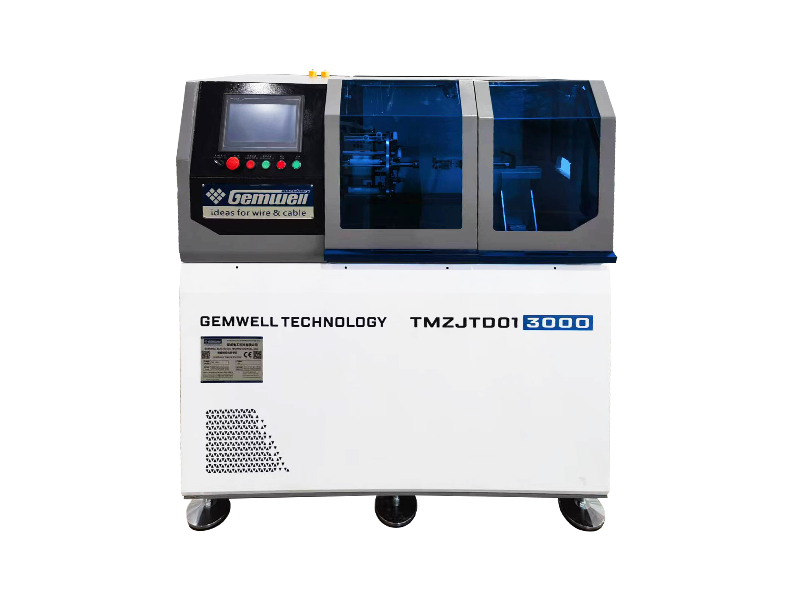
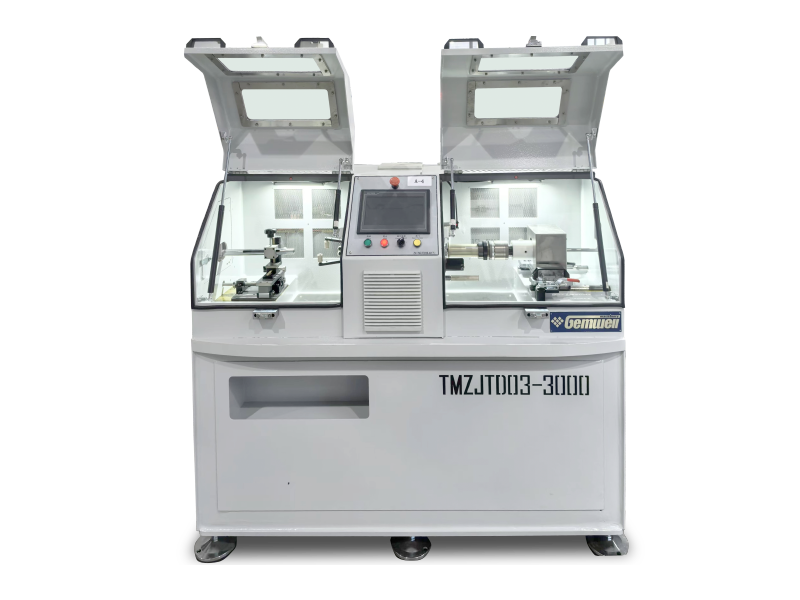
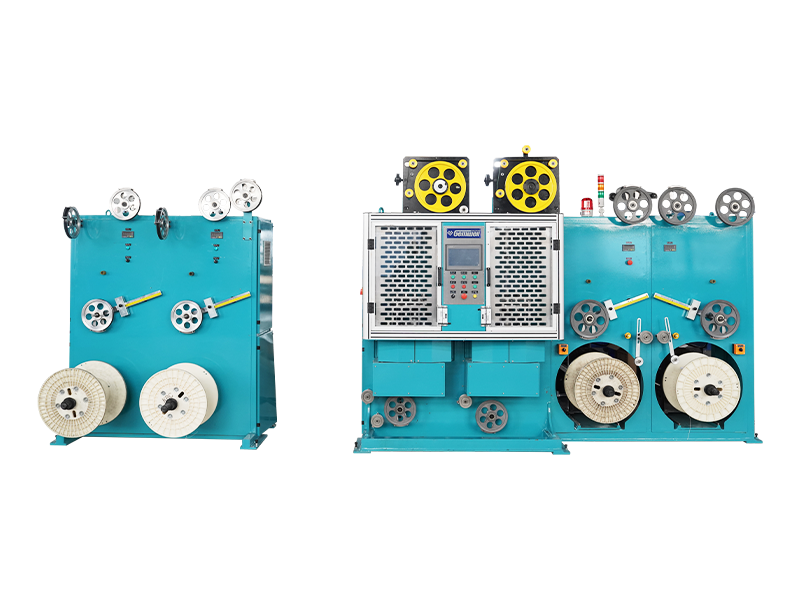
Pembezaan kelajuan Pembezaan jenis cantilever tunggal mesin berpusing (tanpa pulley capstan) memp
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zon Teknikal Tinggi, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

Product Category
Pembezaan kelajuan Pembezaan jenis cantilever tunggal mesin berpusing (tanpa pulley capstan) memp
Read More +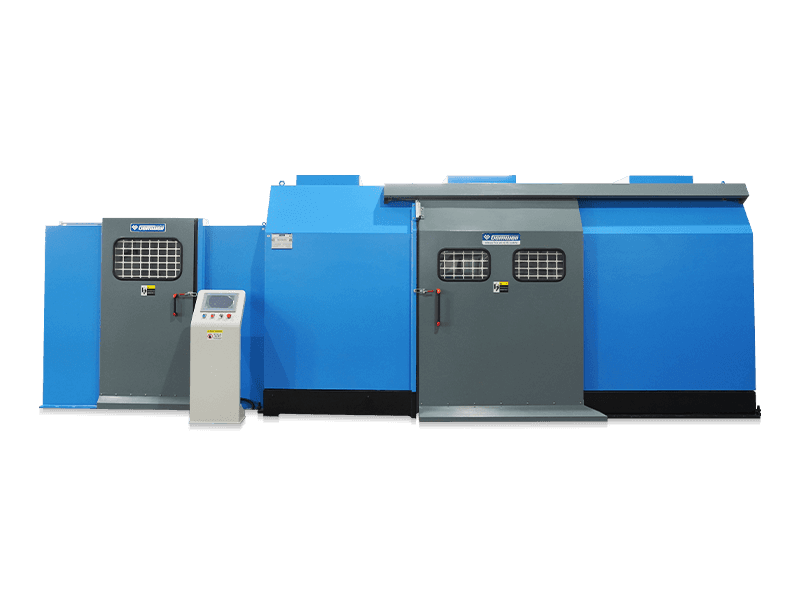
Product Category
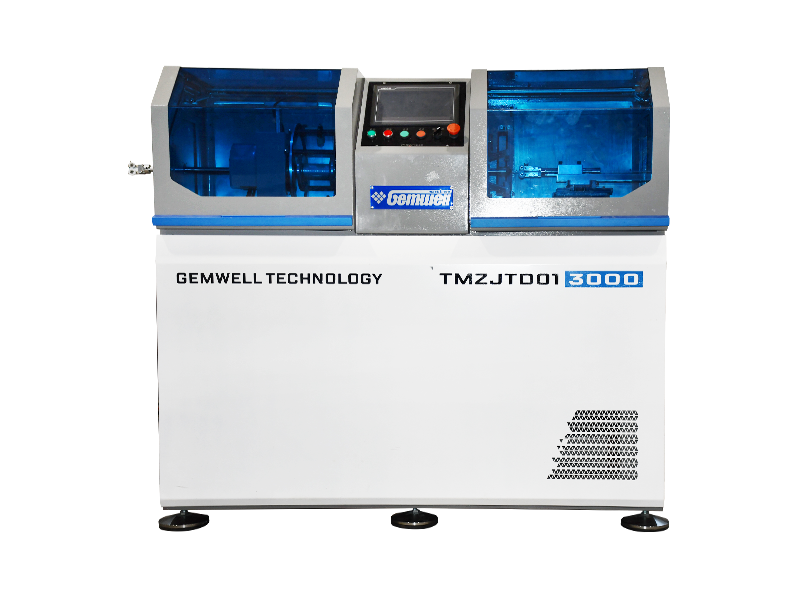
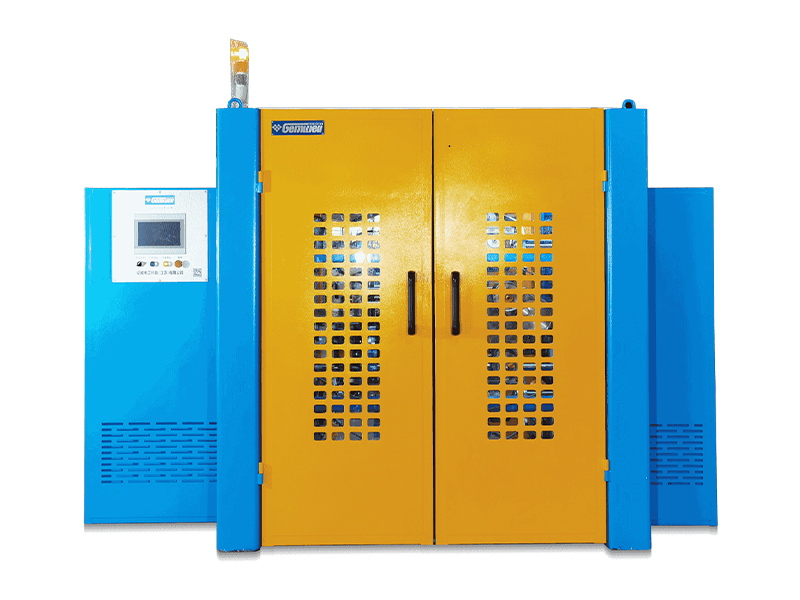
Cantilever dan capstan luaran disambungkan sebagai satu keping dan berputar serentak dari jenis c
Read More +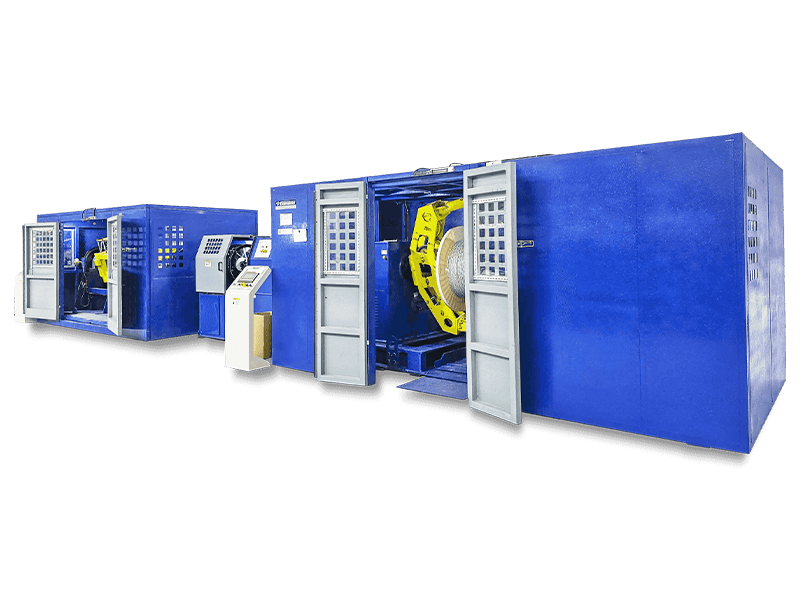
Product Category
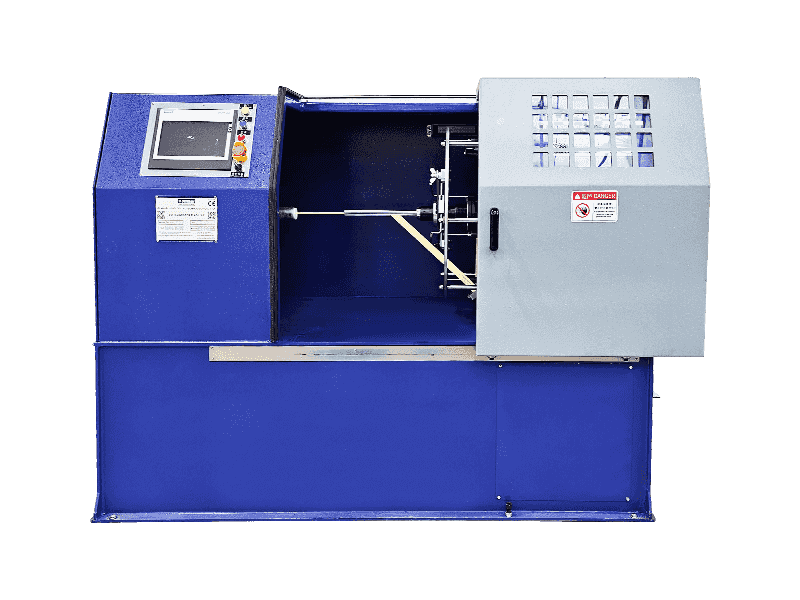
Cantilever yang dipisahkan dipisahkan dari capstan luaran dari mesin berpusing tunggal yang berpe
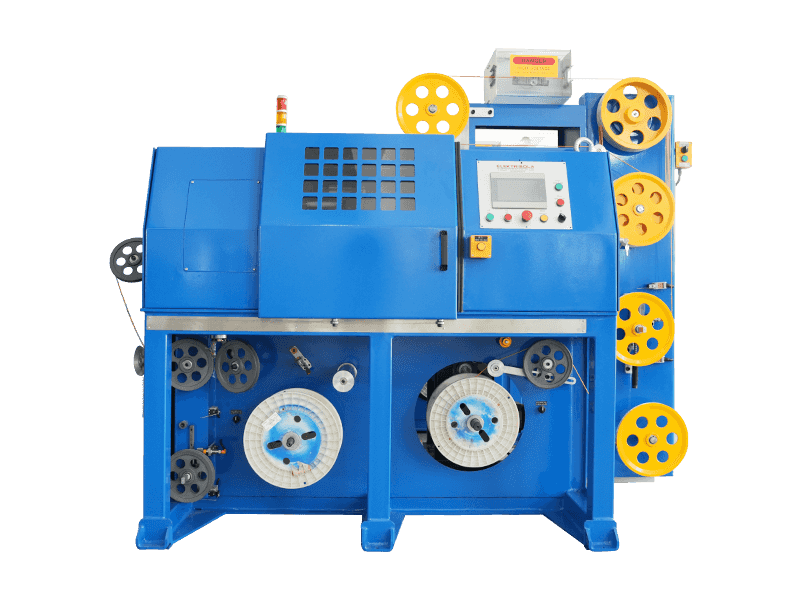
Read More +Mesin berpusing tunggal cantilever adalah peralatan pembentuk kabel yang memutar pelbagai kabel teras pada kelajuan tinggi melalui cantilever dan serentak dan konsentrik angin mereka. Oleh kerana setiap putaran cantilever membentuk padang, ia dipanggil mesin berpusing tunggal cantilever. Menurut jenis struktur, ia dibahagikan kepada kelajuan pembezaan kelajuan jenis cantilever cantilever tunggal mesin berpusing (tanpa pulley mengambil), satu pulley cantilever yang berputar-putar (pulley luaran yang berpusing-pusing. Diameter wayar, keperluan prestasi elektrik yang berbeza, dan keberkesanan kos yang berbeza, model di atas sesuai untuk medan pengeluaran dawai dan kabel yang berbeza, dan pengguna boleh memilih dan membeli sendiri.

Masa penubuhan

Kawasan Bangunan (m²)

Bilangan pekerja

Harta intelek
A Mature Factory You Can Count On
Related Products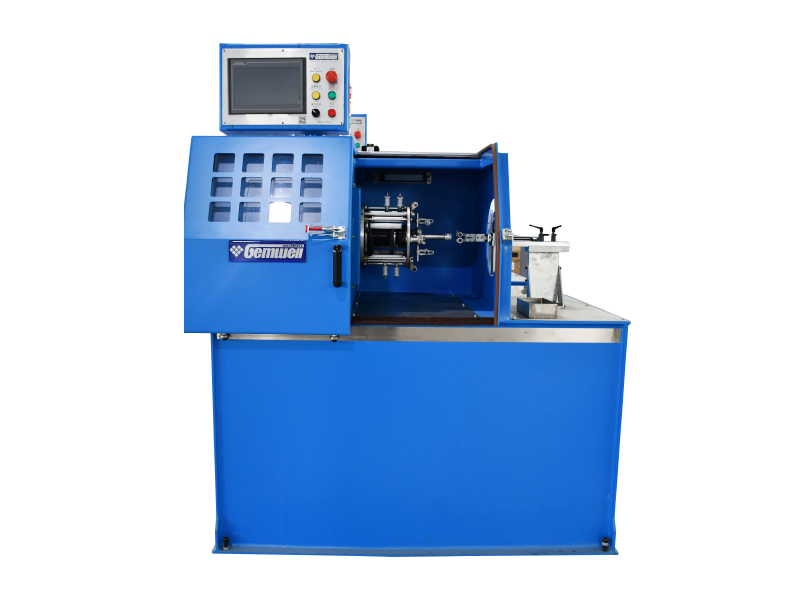
 2026-09-14
 Webmaster
A penyemperit wayar kuasa tinggi adalah tulang belakang mana-mana loji kabel yang menghasilkan wayar berdiameter besar atau tinggi. T
Read More +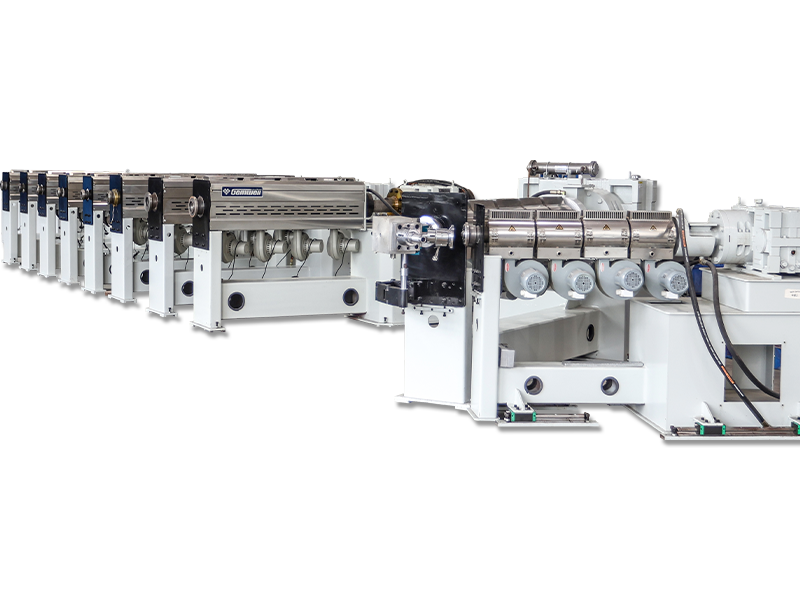
2026-09-07
Webmaster
Apakah Maksud Tandan Terdampar Terdampar tandan ialah kaedah pembinaan konduktor di mana dua atau lebih wayar kosong dipintal bersama dala
Read More +
2026-09-04
Webmaster
Mengenai GEMWELL Kami amat mengalu-alukan kedatangan anda di, Dewan E2, Gerai No.A41 dan akan menonjolkan penyelesaian te
Read More +
2026-08-31
Webmaster
Di mana Kualiti Dinding Kabel Sebenarnya Diputuskan Wayar bangunan bertebat PVC 0.5 mm² keluar dari palung penyejuk dengan perbezaan 0.02
Read More +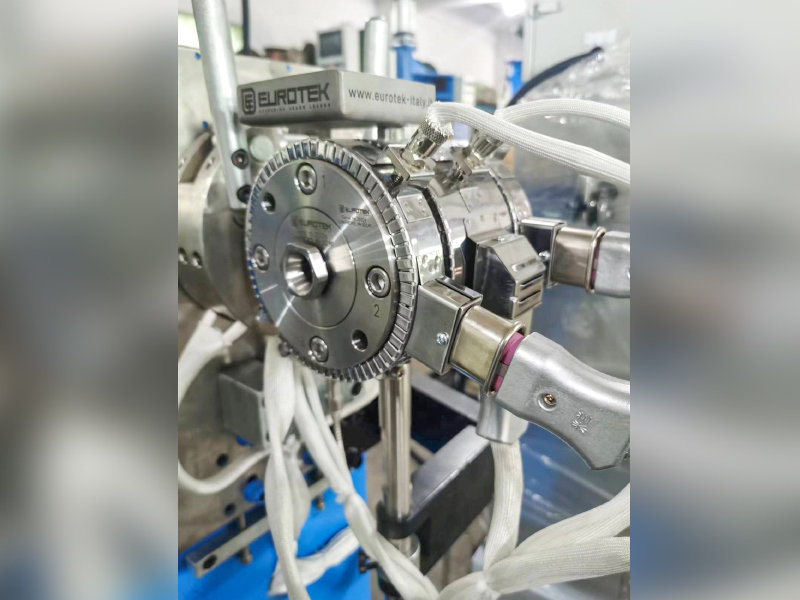
2026-08-27
Webmaster
Untuk kabel Twinax dalam pelayan AI, menurunkan Dk berkesan penebat (udara ≈1, FEP≈2.1) adalah kunci untuk mengurangkan kehilangan frekuensi ti
Read More +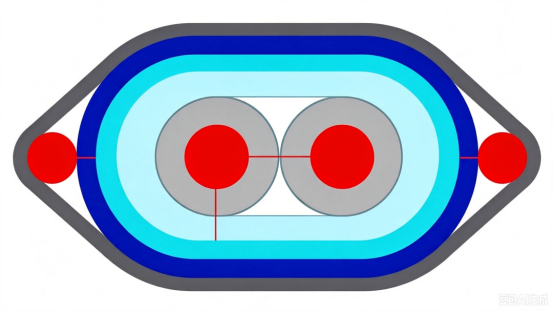 FAQ
Kabel rangkaian CAT7 dan CAT8 berbeza terutamanya dalam kelajuan penghantaran dan kekerapan.
CAT7 menyokong kelajuan penghantaran sehingga 10 Gbps dengan kekerapan 600 MHz, manakala CAT8 menyokong kelajuan sehingga 25 Gbps atau 40 Gbps dengan kekerapan 2000 MHz.
Semasa pengeluaran, bahan konduktor berkualiti tinggi harus digunakan, jarak antara pasangan dan ketebalan penebat harus dikawal dengan ketat, teknik perisai yang berkesan seperti pelindung dua lapisan harus digunakan untuk mengurangkan crosstalk dan campur tangan luaran, memastikan integriti isyarat.
Struktur pelindung dua lapisan harus diterima pakai, dengan lapisan dalaman kerajang aluminium dan lapisan luar mesh braided, untuk meningkatkan keupayaan anti-interference kabel; Pada masa yang sama, susunan pasangan harus dioptimumkan, dan jarak antara pasangan harus ditingkatkan untuk mengurangkan crosstalk.
Dengan mengoptimumkan geometri pasangan, dengan tepat mengawal pencocokan impedans, menggunakan bahan penebat berkualiti tinggi, dan menggunakan teknik perisai yang berkesan, kerugian pulangan dapat diminimumkan untuk memastikan integriti isyarat.
Trek dan kawalan ketegangan automatik membantu mengekalkan ketegangan yang konsisten sepanjang proses pembalut, memastikan liputan seragam, mengelakkan turun naik ketegangan semasa penggunaan pita, mengurangkan kadar pemecahan.
Kabel PCIE 6.0 dan PCIE 7.0 berbeza dalam keperluan kelajuan penghantaran dan isyarat integriti. PCIE 6.0 menggunakan teknologi modulasi PAM4 dengan kelajuan penghantaran sehingga 64 GT/s, manakala PCIe 7.0 seterusnya meningkatkan kelajuan penghantaran, menggunakan teknologi modulasi yang lebih maju, dan memerlukan integriti isyarat yang lebih tinggi dan latensi yang lebih rendah.
Bahan konduktor yang rendah harus dipilih, struktur geometri pasangan harus dioptimumkan, crosstalk antara pasangan harus dikurangkan, bahan penebat berkualiti tinggi harus digunakan, dan proses pengeluaran harus dikawal ketat untuk mengurangkan kelewatan isyarat dan pelemahan.
Dengan tepat mengawal diameter konduktor, ketebalan penebat, dan jarak antara pasangan, dan menggunakan penganalisis impedans untuk pemantauan masa nyata, memastikan bahawa impedans kabel berada dalam julat yang ditentukan untuk mengelakkan refleksi dan kerugian.
Penggunaan teknologi perisai yang berkesan, seperti pelindung dua lapisan, penggunaan bahan konduktor rintangan rendah, mengoptimumkan geometri pasangan dawai, mengurangkan kebocoran elektromagnet, dan mengawal tahap EMI dawai.
Kelajuan penghantaran yang tinggi memerlukan kawalan integriti isyarat yang lebih ketat, yang memerlukan penggunaan bahan konduktor rendah, kawalan tepat geometri pasangan, dan pengurangan crosstalk dan kelewatan untuk memenuhi tuntutan penghantaran berkelajuan tinggi.
Bahan penebat dengan tangen kerugian yang berterusan dan rendah dielektrik, seperti PTFE atau PI, harus dipilih untuk mengurangkan pelemahan dan kelewatan isyarat.
Menggunakan refleksi domain masa (TDR) dan peralatan ujian lain, pemantauan masa nyata kelewatan penghantaran kabel dapat dilakukan untuk memastikan ia berada dalam julat yang ditentukan, mencegah masalah kualiti penghantaran isyarat.
Kawalan tepat diameter konduktor dan ketebalan penebat, pengoptimuman susunan pasangan, pengurangan crosstalk antara pasangan, dan penggunaan bahan konduktor rintangan rendah dapat mengawal rintangan kabel dan induktansi.
Menggunakan penganalisis spektrum dan peralatan ujian lain, pemantauan masa nyata kelajuan penghantaran kabel boleh dilakukan untuk memastikan ia memenuhi keperluan reka bentuk, mencegah masalah kualiti penghantaran isyarat.
Kawalan suhu extruder secara langsung mempengaruhi kualiti penebat atau lapisan sarung. Terlalu tinggi atau terlalu rendah suhu akan menjadi sifat bahan yang tidak stabil dan mempengaruhi kualiti keseluruhan kabel.
Padang mesin stranding menentukan fleksibiliti dan kekuatan tegangan dawai terkandas. Padang yang lebih pendek meningkatkan fleksibiliti, sementara padang yang lebih panjang meningkatkan kekuatan tegangan.
Saya. Mesin berpusing Prinsip Teknikal dan Aplikasi Industri
S1: Bagaimanakah mesin berpusing mencapai jejak yang tepat dari pelbagai konduktor?
Bingkai pembayaran berputar berfungsi bersempena dengan sistem kawalan ketegangan yang berterusan untuk menghidupkan wayar individu di sekitar paksi pusat di padang pratetap. Penyelesaian Gemwell Electric menggunakan teknologi pemacu modular, split-motor untuk menyesuaikan ketegangan setiap unit pembayaran secara bebas, memastikan bahawa konduktor tembaga/aluminium mengelakkan regangan dan ubah bentuk semasa proses stranding. Cabaran utama terletak pada menghapuskan jurang antara wayar individu. Sistem maklum balas gelung tertutup mereka, yang dibina pada 26 tahun pengalaman, mengimbangi turun naik ketegangan dalam masa nyata, memastikan kesesuaian yang ketat di seluruh keratan konduktor.
S2: Kenapa panjang padang begitu dikawal dengan ketat semasa konduktor mengikat?
Panjang pitch secara langsung memberi kesan kepada fleksibiliti konduktor dan prestasi elektrik. Padang yang terlalu pendek meningkatkan kekakuan lenturan konduktor, menjadikannya lebih sukar untuk diletakkan; padang yang terlalu lama mengurangkan rintangan rayuan. Gemwell mengintegrasikan pengekod ketepatan tinggi (resolusi sehingga 0.1 °) ke dalam peralatannya. Digabungkan dengan algoritma lengkung padang berbentuk S yang dibangunkan secara bebas, ini memastikan kawalan sisihan lapangan yang stabil dalam ± 0.5mm/1000m, memenuhi keperluan ketat kabel aeroangkasa.
Ii. Terobosan Teknikal dalam Mesin Berpusu Berkelajuan Tinggi
S3: Apakah cabaran dinamik yang timbul apabila kelajuan peralatan melebihi 2000rpm?
Pusingan berkelajuan tinggi mencipta dua isu teras:
① Ketidakseimbangan daya empar: Putaran berkelajuan tinggi reel pembayaran menyebabkan wayar untuk mencambuk. Gemwell menggunakan reka bentuk asas redaman getaran dua peringkat, yang menyerap lebih daripada 80% getaran radial melalui peredam hidraulik.
② Pengumpulan suhu: Haba geseran mengurangkan kelikatan pelincir. Sistem penyejukan yang dipatenkan mewujudkan litar minyak bulat di dalam gelendong dan, digabungkan dengan penukar haba luaran, terus meningkat suhu kepada ΔT ≤ 15 ° C (ISO 6804 standard).
S4: Bagaimanakah masalah pengesanan pemecahan dawai di bawah keadaan berkelajuan tinggi diselesaikan?
Sensor fotoelektrik tradisional mempunyai kadar penggera palsu sebanyak 3% pada kelajuan baris 500m/min. Gemwell telah membangunkan penyelesaian analisis pelbagai spektrum:
Radar gelombang milimeter memantau perubahan diameter dawai dalam masa nyata (ketepatan 0.02mm).
Probe eddy frekuensi tinggi mengesan kesinambungan konduktor. Penghakiman yang berlebihan dua sistem mengurangkan kadar penggera palsu kepada 0.1 ‰, dengan masa tindak balas penutupan <50ms.
Iii. Analisis mendalam mengenai proses dawai dan kabel
S5: Kenapa sudut backtwist penting untuk konduktor mengamuk?
Stranding yang tidak disengajakan menjana tekanan dalaman dalam wayar individu, menyebabkan konduktor springback (nilai tipikal: sudut springback ≥12 ° untuk φ2.5mm copper conductor). Penyelesaian Gemwell adalah untuk memasang mekanisme backtwist servo dalam sangkar stranding. Ini secara dinamik mengira sudut pampasan berdasarkan kelajuan dawai (formula: θ = arctan (v/ωr)), mengekalkan sudut kilasan sisa ≤0.5 °/m, dengan itu memastikan kehidupan lenturan kabel kuasa seksyen besar.
S6: Bagaimanakah keseragaman konduktif dioptimumkan untuk konduktor terkandas berlapis?
Mengambil struktur 7 × 19 sebagai contoh, turun naik diameter luar dengan proses tradisional mencapai ± 0.15mm. Gemwell meningkatkan keseragaman melalui dua inovasi:
① Pengoptimuman topologi: Lapisan dalaman menggunakan 10 ° sepusat, manakala lapisan luar mengamalkan satu bundle 20 ° untuk mengurangkan jurang interlayer;
② Pemantauan keratan rentas dalam talian: Menggunakan X-ray untuk memberikan maklum balas masa nyata mengenai ovaliti rentas (ketepatan 98%), tekanan stranding diselaraskan secara dinamik.
Teknologi ini memastikan ketidakseimbangan rintangan DC sebanyak 240mm² kabel api api ≤0.5% (IEC 60228 memerlukan ≤2%).
Iv. Amalan Kejuruteraan: asas jaminan kualiti
S7: Kenapa ujian dan penentukuran berterusan 168 jam diperlukan?
Kestabilan peralatan pelindung mesti disahkan di bawah keadaan operasi yang melampau:
Ujian penuh 48 jam: Pantau lengkung kenaikan suhu spindle pada 150% kelajuan yang diberi nilai (standard: ≤65 ° C);
Ujian Beban Variabel 72-Jour: Mensimulasikan kitaran beban 2000 dari 0-100% dalam masa 10 saat untuk mengesahkan lag tindak balas sistem kawalan (diukur pada peralatan Gemwell: ≤0.8s);
Ujian EMC 48-jam: Pastikan gangguan yang dipancarkan inverter adalah <55DBμV (EN 55011 Kelas A standard);
S8: Bagaimanakah pengalaman 26 tahun diterjemahkan ke dalam ketepatan pembuatan?
Pasukan Teknikal Gemwell telah menubuhkan pangkalan data proses yang meliputi 387 parameter bahan (seperti model yang sepadan antara pemanjangan rod tembaga δ dan nisbah mampatan pemampatan η). Contoh yang biasa: untuk wayar getah silikon ultra-fleksibel yang digunakan dalam kenderaan tenaga baru, mengoptimumkan kecerunan ketegangan bayar (0.8N/mm² dalam lapisan dalaman → 0.3N/mm² di lapisan luar) meningkatkan pemanjangan konduktor pada 35% (berbanding dengan industri purata 28%).
Trend evolusi teknologi dan sumbangan industri
S9: Bagaimanakah peralatan stranding menyesuaikan diri dengan perubahan teknologi dalam kabel tenaga baru?
Platform voltan tinggi 800V memerlukan pengurangan ketebalan penebat 20% dan ovaliti konduktor sebanyak ≤0.03. Peralatan generasi terkini Gemwell mengintegrasikan:
Tolok diameter laser (kadar pensampelan 1kHz)
Sistem Ramalan Pembelajaran Mesin (dilatih dalam 2 juta set data sejarah) membolehkan kawalan ovaliti dinamik, membantu pelanggan mencapai pensijilan ISO 6722-3 Kelas 5.
S10: Bagaimanakah proses pencerobohan meningkatkan penggunaan sumber?
Melalui kawalan ketegangan yang tepat, peralatan Gemwell mengurangkan kadar sekerap tembaga dari 1.2% hingga 0.35%. Berdasarkan kapasiti pengeluaran tahunan sebanyak 100,000 tan konduktor tembaga, ini diterjemahkan kepada penjimatan tahunan 650 tan tembaga (kira -kira 4,600 tan pelepasan CO₂), sejajar dengan IEC TR 62837 garis panduan pembuatan lestari.
 Custom Cantilever Single High Speed Twisting Machine Manufacturers