E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zon Teknikal Tinggi, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


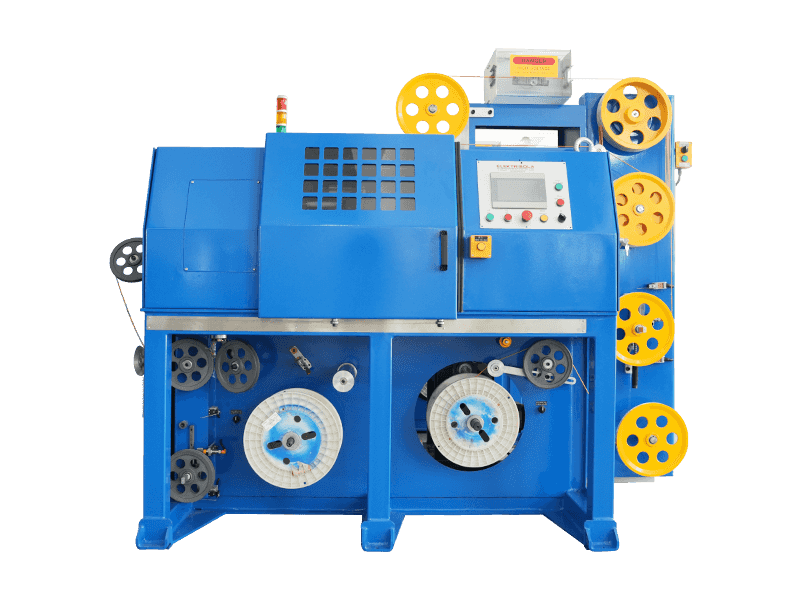
Apakah Mesin Penyemperitan Wayar Ketepatan?
Mesin penyemperitan dawai ketepatan ialah barisan pengeluaran yang mencairkan resin polimer, menyuapkannya melalui kepala silang yang dimesin dengan tepat, dan menggunakan lapisan penebat seragam pada konduktor pada kelajuan terkawal. Mesin memegang toleransi diameter luar dalam ±0.01 mm untuk wayar halus, mengekalkan konsentrik penebat di atas 95% , dan berjalan secara berterusan pada kelajuan dari 30 hingga 400 meter seminit bergantung pada dimensi kabel.
Tiga pembolehubah yang menentukan ketepatan akhir ialah geometri skru, penjajaran kepala silang, dan sistem maklum balas diameter gelung tertutup. Jika mana-mana satu daripada hanyut itu, ketebalan penebat berubah, kapasitansi beralih, dan kabel gagal memenuhi keperluan elektriknya.
Penyemperitan ketepatan paling penting untuk kabel data, wayar automotif dan kabel RF frekuensi tinggi. Dalam kabel Ethernet industri, variasi ketebalan penebat hanya 0.02 mm boleh menukar impedans ciri dengan 2-3 Ω , menolak kabel di luar julat 100±15 Ω yang biasa diperlukan. Inilah sebabnya mengapa mesin penyemperitan wayar ketepatan tidak boleh dirunding apabila anda menghasilkan kabel digital atau isyarat berprestasi tinggi.
Proses Kerja dalam Enam Langkah
Memahami cara talian penyemperitan berfungsi membantu anda mendiagnosis masalah dan memilih konfigurasi mesin yang betul. Berikut ialah urutan yang mengawal kualiti keluaran.
- Pemanasan awal konduktor - Konduktor kuprum atau aluminium dipanaskan terlebih dahulu 60-90°C sebelum memasuki kepala silang. Ini memastikan polimer cair mengalir mengelilingi logam tanpa kejutan haba, sementara juga menghilangkan kelembapan permukaan dan pencemaran.
- Pemplastikan skru - Pelet polimer masuk ke dalam tong dan dicairkan oleh skru berputar. Penyemperit penebat ketepatan biasanya menggunakan skru dengan nisbah panjang-ke-diameter 25:1 hingga 28:1 dan nisbah mampatan hampir 3:1 . Untuk wayar halus, diameter skru biasanya 25-45 mm ; untuk kabel kuasa berat, ia boleh mencapai 90 mm .
- Pengagihan aliran kepala silang - Polimer cair bergerak melalui kepala silang yang membelah dan mengalihkan leburan di sekeliling konduktor. Mekanisme pemusatan di sini mengawal konsentrik. Mesin ketepatan yang baik menggunakan sistem pemusatan yang boleh diulang dalam 0.01 mm .
- Penyemperitan melalui acuan - Die dan hujung menentukan diameter dalam dan luar. Jurang antara mereka menentukan ketebalan dinding penebat. Untuk a 0.5 mm selesai diameter luar, jurang itu selalunya ditetapkan pada 0.02-0.04 mm .
- Saiz vakum dan penyejukan pertama - Untuk penebat pepejal, penyegar vakum atau palung penyejuk segera menstabilkan diameter luar. Ini penting untuk kabel berdinding nipis di mana polimer boleh membengkak atau runtuh sebelum mengeras.
- Pengukuran diameter dan kawalan gelung tertutup - Tolok laser membaca kabel tersemperit secara berterusan. Pengawal melaraskan kelajuan skru atau kelajuan pengambilan untuk memegang diameter luar sasaran. Sistem berketepatan tinggi mengemas kini isyarat kawalannya setiap 10-20 milisaat .
Penanda Aras Spesifikasi Yang Mentakrifkan Ketepatan
Jika anda membandingkan mesin daripada beberapa pembekal, gunakan jadual rujukan berikut sebagai garis asas. Ini adalah angka praktikal yang dilihat pada barisan pengeluaran yang membuat penebat untuk wayar dan kabel.
| Jenis Mesin | Pemprosesan Temp. | Skru L/D | Kawalan Diameter | Kelajuan Talian Biasa | Julat Kawat |
|---|---|---|---|---|---|
| PVC/PE/PP/PU pepejal | 150-220°C | 25:1 | ±0.02 mm | 30-80 m/min berat, 150-300 m/min halus | 0.3-15 mm |
| LSZH/XLPE/TPE/TPU | 160-240°C | 26:1 | ±0.02 mm | 30-100 m/min | 0.5-20 mm |
| FEP/PFA suhu tinggi | 340-420°C | 28:1 | ±0.03 mm | 10-50 m/min | 0.2-12 mm |
| PE/PP/PU berbuih | 140-220°C | 27:1 | ±0.03 mm | 50-200 m/min | 0.4-10 mm |
Untuk wayar halus di bawah 1 mm diameter siap, toleransi mestilah lebih ketat, sekitar ±0.01-0.015 mm . Sebabnya ialah ketebalan dinding penebat pada wayar tersebut selalunya sahaja 0.1-0.2 mm ; sisihan 0.01 mm sama dengan hampir 7% variasi pada dinding 0.15 mm. Itu sudah cukup untuk mengubah kemuatan dan tidak mengimbangi pasangan terpiuh.
Mesin Penyemperitan Ketepatan mengikut Jenis Bahan
Keluarga polimer yang berbeza meletakkan permintaan yang berbeza pada penyemperit. Berikut ialah cara spesifikasi mesin berubah dengan setiap kelas bahan.
Penyemperit Penebat Pepejal PVC/PE/PP/PU
PVC, PE, PP, dan PU membentuk tulang belakang kebanyakan penebat wayar standard. Suhu cair terletak di antara 150°C dan 220°C . Kunci kepada ketepatan dengan bahan-bahan ini ialah tekanan cair yang stabil tanpa denyutan. Penyemperit ketepatan untuk kelas ini menggunakan nisbah mampatan skru sebanyak 2.5-3.0 dan zon pemeteran yang memastikan output tetap.
 Talian Penyemperitan Penebat Wayar Teras untuk Bahan PVC, PE, PP dan PU Talian penyemperitan ini direka untuk bahan penebat wayar standard seperti PVC, PE, PP dan PU. Ia beroperasi pada suhu cair antara 150°C dan 220°C dengan nisbah mampatan skru 2.5-3.0, memastikan output yang konsisten untuk penebat teras wayar elektronik dan isyarat. Lihat Produk →
Penyemperit Penebat LSZH/XLPE/TPE/TPU
Bahan ini memberikan sifat sifar halogen, bersilang atau keanjalan tinggi dengan asap rendah. Julat pemprosesan ialah 160-240°C . XLPE memerlukan pautan silang hiliran, jadi penyemperit mengendalikan cair separa kristal. Sebatian LSZH adalah melelas dan mempercepatkan kehausan skru melainkan skru dan tong dikeraskan di atas 55-60 HRC .
Talian Penyemperitan Penebat untuk Sebatian LSZH, XLPE, TPE dan TPU Talian ini mengendalikan bahan yang melelas atau memaut silang seperti LSZH, XLPE, TPE dan TPU. Ia mempunyai skru dan tong yang dikeraskan melebihi 55-60 HRC untuk menahan haus, dan mengekalkan tekanan cair yang stabil untuk mengelakkan penguraian dan kecacatan permukaan. Lihat Produk → Penyemperit Penebat Suhu Tinggi FEP/PFA
FEP dan PFA cair pada 340-420°C . Suhu itu memerlukan tong dan skru tahan kakisan, selalunya bersalut nikel atau bersalut zirkonium oksida. Bahan-bahan ini juga membebaskan gas hidrogen fluorida pada suhu cair, jadi talian mesti mempunyai sistem ekzos dan mati tahan asid. Toleransi suhu zon tong mesti kekal dalam ±2°C untuk mengelakkan degradasi polimer.
Talian Penyemperitan Penebat Suhu Tinggi untuk FEP, PFA, ETFE, PEEK dan PA Talian penyemperitan ini memproses polimer berprestasi tinggi seperti FEP dan PFA pada suhu sehingga 420°C. Ia menggunakan komponen tahan kakisan seperti GH113 atau Hastelloy C276 untuk menahan leburan yang agresif, memastikan kawalan suhu yang tepat dalam ±1-2°C untuk kualiti penebat yang konsisten. Lihat Produk → Penyemperit PE/PP/PU berbuih
Penebat berbuih digunakan dalam kabel sepaksi dan RF untuk menurunkan pemalar dielektrik. Proses itu menyuntik agen peniup kimia ke dalam cair. Kawalan ketepatan kadar suntikan gas dan suhu cair menentukan taburan saiz sel. Penyemperit berbuih mesti mengekalkan tekanan cair yang stabil di dalamnya ±1 bar , kerana perubahan tekanan kecil secara langsung mengubah ketumpatan buih.
Risiko Perolehan dan Cara Mengelakkannya
Peralatan penyemperitan ketepatan adalah pelaburan jangka panjang. Berikut ialah risiko paling biasa yang dihadapi pembeli, dan pemeriksaan praktikal yang menghalangnya.
- Penjajaran kepala mati tidak dijamin - Jika pemusatan kepala silang tidak boleh ditetapkan berulang kali, penebat akan berada di luar tengah. Minta pembekal laporan ujian ketumpuan pada model kepala silang tertentu. Kepala silang yang baik harus mengekalkan konsentrik dalam 0.02 mm selepas memusatkan semula.
- Skru haus lebih cepat daripada jangkaan - Haus meningkatkan kelegaan skru ke tong, yang mengurangkan ketekalan output. Banyak pembekal sebut harga 5-8 tahun hayat perkhidmatan, tetapi dengan LSZH yang melelas atau sebatian berisi mika yang boleh jatuh ke 2-3 tahun .
- Jalur pemanas merosot dengan cepat - Kawalan suhu bergantung pada kualiti jalur pemanas. Jika jalur terlalu panas atau terputus, perubahan suhu zon meningkat, dan penebat menjadi bertompok. Mesin yang baik menggunakan jalur pemanas keluli tahan karat atau yang setara.
- Kapasiti penyejukan terlalu pendek untuk talian berkelajuan tinggi - Pada 200 m/min , palung penyejuk mesti mengeluarkan lebih banyak haba. Jika palung terlalu pendek, kabel keluar sebelum diameternya stabil. Minta panjang palung penyejukan berbanding dengan kelajuan talian maksimum anda.
- Pembekal tidak menawarkan latihan proses - Tanpa latihan pengendalian dan resipi, pasukan pengeluaran anda menghabiskan beberapa bulan untuk belajar secara percubaan dan kesilapan. Pilih pembekal yang boleh melatih kakitangan anda pada baris penuh, bukan hanya kawalan asas.
Amalan Penyelenggaraan Yang Memastikan Ketepatan Tepat
Ketepatan bukan sahaja mengenai reka bentuk mesin; ia bergantung kepada penyelenggaraan pencegahan yang konsisten. Ikuti jadual di bawah untuk melindungi pelaburan anda.
| Kekerapan | Tindakan | Mengapa Ia Penting |
|---|---|---|
| Tukar syif | Bersihkan kepala silang dan periksa acuan untuk mengesan sisa polimer | Sisa polimer yang terbakar menyebabkan kecacatan permukaan dan variasi dimensi |
| Mingguan | Periksa skru untuk mendapan; periksa tarikan arus jalur pemanas | Perubahan skru kotor mencairkan kestabilan tekanan, menyebabkan variasi diameter berdenyut |
| Bulanan | Kalibrasi tolok laser dan sahkan pemusatan dengan wayar ujian | Penjajaran penderia anjakan getaran dan haus, memberikan maklum balas diameter yang tidak tepat |
| Suku tahunan | Gantikan minyak kotak gear; periksa kelegaan jejari skru ke tong | Pakai melebihi 0.05 mm menyebabkan keluaran yang tidak konsisten dan kerosakan tong |
| setiap tahun | Sahkan semula keseluruhan barisan, termasuk tarik-lepas capstan dan ketegangan pengambilan | Gelinciran capstan ialah punca tersembunyi hanyutan dimensi |
Ikut prosedur operasi yang betul dan kandungan operasi mesin penyemperitan, penyelenggaraan dan pembaikan untuk mendapatkan yang terbaik daripada barisan anda. Mesin yang menerima penjagaan pencegahan boleh memegang spesifikasi toleransinya untuk 10-15 tahun . Untuk amalan terbaik penalaan proses, lihat juga cara menggunakan extruder dengan betul .
Soalan Lazim Mengenai Mesin Penyemperitan Wayar Precision
Apakah toleransi diameter penebat biasa bagi mesin penyemperitan dawai ketepatan?
Untuk diameter kabel di bawah 2 mm , toleransi diameter luar terletak pada ±0.015-0.02 mm . Untuk 2-10 mm kabel, toleransi melebar ke ±0.03-0.05 mm . Sesetengah mesin mewah mendakwa ±0.01 mm untuk wayar halus, tetapi itu memerlukan keadaan persekitaran yang stabil dan sistem kawalan diameter gelung tertutup yang boleh dipercayai.
Apakah diameter wayar minimum yang boleh dihasilkan oleh mesin penyemperitan ketepatan?
Diameter siap minimum bergantung pada set kepala silang dan die. Mesin ketepatan yang direka untuk wayar halus boleh menghasilkan diameter luar sekecil 0.15-0.3 mm . Untuk pergi ke bawah 0.15 mm , anda memerlukan penyemperit mikro dengan diameter skru sebanyak 12-16 mm .
Bolehkah satu mesin penyemperitan ketepatan mengendalikan pelbagai bahan?
Ia boleh, tetapi dengan batasan. PVC dan PE boleh berkongsi satu skru. FEP/PFA memerlukan tong tahan kakisan dan skru yang berbeza. LSZH dan XLPE duduk di tengah. Banyak pembekal menawarkan set skru yang boleh ditukar ganti, tetapi penukaran penuh sering diperlukan 4-8 jam termasuk pemanasan, pembersihan, dan penggantian die.
Bagaimanakah kesipian penebat menjejaskan prestasi kabel?
Penebat luar pusat mengubah pengagihan kapasitansi merentas keratan rentas kabel. Untuk kabel data, ini meningkatkan crosstalk dan merendahkan penghantaran isyarat. Untuk kabel kuasa, kesipian mengurangkan keupayaan voltan kerosakan. Had penerimaan praktikal untuk penyemperit ketepatan industri ialah kesipian di bawah 5% , bermakna perbezaan antara sisi nipis dan tebal dinding adalah kurang daripada 5% daripada ketebalan nominal.
Apakah masa utama penghantaran biasa untuk talian penyemperitan wayar ketepatan?
Bergantung pada konfigurasi dan beban pengeluaran pembekal, talian penyemperit satu keping boleh dihantar 45-60 hari . Garis tersuai dengan kepala silang khusus boleh diambil 90-120 hari . Sahkan masa utama sebelum membuat pesanan pembelian supaya anda boleh merancang peningkatan pengeluaran anda.
Berapa lamakah mesin penyemperitan dawai ketepatan bertahan?
Bingkai mekanikal boleh bertahan 20-30 tahun . Skru dan tong adalah komponen haus dan biasanya tahan lama 5-8 tahun dengan bahan yang melelas, atau 10-12 tahun dengan yang tidak kasar seperti PVC. Jalur pemanas dan sistem sensor biasanya memerlukan penggantian setiap 3-5 tahun .
Garis Bawah
Ketepatan penebat wayar anda bergantung terus pada reka bentuk skru mesin, ketepatan pemusatan kepala silang dan kawalan gelung tertutup. Memilih mesin yang sepadan dengan jenis bahan dan julat diameter anda, kemudian mengekalkannya pada jadual yang ketat, adalah perkara yang menjamin pulangan pelaburan jangka panjang.
Jika anda menghasilkan kabel data automotif, kabel Ethernet industri, kabel rangkaian atau kabel isyarat frekuensi tinggi, mesin penyemperitan wayar ketepatan ialah asas kualiti produk anda. Cari pembekal yang boleh mendokumenkan penanda aras toleransi, menyediakan resipi proses dan menghantar alat ganti secara konsisten. Pembekal yang menunjukkan kepada anda nombor keras tentang ketumpuan dan kawalan diameter adalah yang patut dipertimbangkan.
 Berkaitan Produk