E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zon Teknikal Tinggi, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Memilih mesin penyemperitan kabel ialah keputusan yang bergantung pada beberapa kebenaran yang sukar: mesin mesti sepadan dengan set bahan anda, kelajuan talian anda dan belanjawan toleransi anda. Kesimpulan pertama ialah penyemperit generik ialah liabiliti, bukan aset. Mesin yang menjalankan PVC dengan baik mungkin bergelut dengan FEP, dan talian berkelajuan tinggi untuk kabel rangkaian mungkin tidak menghasilkan kawalan diameter yang diperlukan untuk kabel data automotif. Oleh itu, sebelum anda melihat katalog, anda perlu menentukan keluarga kabel yang tepat yang anda bercadang untuk membuat dan kecacatan yang anda tidak boleh bertolak ansur. Satu langkah itu menjimatkan lebih banyak wang daripada sebarang diskaun pada mesin itu sendiri.
Pengeluar wayar dan kabel sering bertanya sama ada model penyemperit terbaharu bernilai pelaburan. Jawapan praktikalnya ialah: ya, jika anda memerlukan toleransi yang lebih ketat, kelajuan yang lebih tinggi, atau sekerap yang lebih rendah. Tidak, jika anda sudah berada dalam spesifikasi dan kesesakan anda berada di hiliran. Nilai sebenar mesin penyemperitan kabel moden terletak pada sejauh mana ia secara konsisten memegang penebat atau diameter sarung dan konsentrik selama syif lapan jam, bukan pada kelajuan tertinggi yang ditunjukkan pada brosur.
Fungsi Mesin Penyemperitan Kabel dalam Barisan Pengeluaran Anda
Mesin penyemperitan kabel ialah nadi kepada talian pembuatan wayar dan kabel. Ia menyuapkan pelet polimer melalui tong yang dipanaskan, mencairkannya, dan menolak bahan lebur di sekeliling satu konduktor untuk membentuk lapisan penebat. Pada baris yang berasingan, prinsip yang sama digunakan pada sarung luar yang melindungi kabel daripada haba, lelasan dan kelembapan.
Komponen utama adalah konsisten di kebanyakan mesin: a corong yang mengukur pelet, a skru yang melakukan penjanaan lebur dan tekanan, a tong dengan zon pemanasan, a kepala silang di mana konduktor melalui dan menerima leburan, a palung penyejukan yang menetapkan polimer, dan a capstan yang menarik kabel pada kelajuan terkawal. Penyelarasan antara kelajuan skru dan kelajuan capstan menentukan ketebalan dinding dan diameter akhir.
Untuk melihat lebih mendalam tentang cara bahagian ini berfungsi bersama, anda boleh membaca pecahan teknikal komponen penyemperit dari artikel kami mengenai komposisi mesin penyemperitan . Artikel itu menerangkan cara haus dalam penerbangan skru atau kepala silang yang haus mengurangkan kawalan diameter dengan cara yang mudah diabaikan tetapi mahal untuk diabaikan.
Cara Memilih Antara Mesin Penyemperitan Penebat dan Sarung
Keputusan pertama biasanya sama ada anda memerlukan penyemperit penebat, penyemperit sarung, atau kedua-duanya. Kedua-dua jenis mesin berkongsi seni bina asas yang sama, tetapi ia berbeza dalam reka bentuk skru, julat suhu tong dan cara kabel dikendalikan.
Penyemperit penebat biasanya memproses wayar yang lebih halus dan memerlukan ketebalan dinding yang lebih tepat kerana lapisan penebat adalah nipis dan kemuatan kabel bergantung pada jarak antara konduktor dan perisai. Extruder sarung, sebaliknya, menolak lapisan bahan yang lebih tebal ke atas teras kabel yang sudah mengandungi berbilang konduktor. Toleransi adalah lebih memaafkan, tetapi daya pengeluaran biasanya lebih tinggi.
| Parameter | Penyemperitan Penebat | Penyemperitan Sarung |
|---|---|---|
| Julat ketebalan dinding | 0.05 hingga 1.5 mm | 0.5 hingga 5 mm |
| Kelajuan talian biasa | 50 hingga 400 m/min | 20 hingga 200 m/min |
| Bahan biasa | PVC, PE, PP, PU, FEP, PFA, LSZH | PVC, PE, LSZH, XLPE, TPE, TPU, silikon |
| Toleransi kunci | Sisihan diameter ±0.02 mm | Sisihan diameter ±0.15 mm |
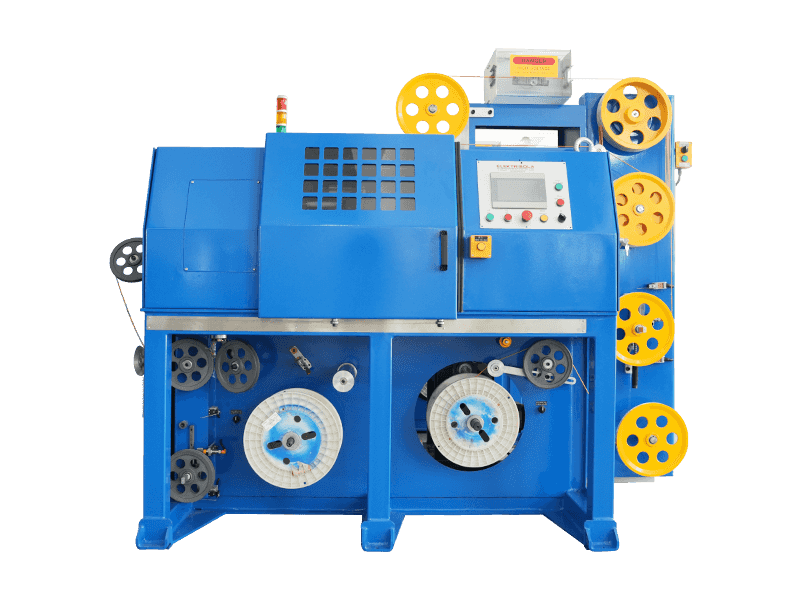
 Talian Penyemperitan Sarung PVC/PE/PP/PU Mesin Penyemperitan Sarung PVC/PE/PP/PU ialah peralatan bukan piawai dengan penyesuaian. Model mesin utama biasanya 70-150mm, yang biasa digunakan dalam wayar ... Lihat Produk →
Jika anda membuat kabel rangkaian atau kabel data automotif, anda hampir pasti memerlukan talian penebat terlebih dahulu ditambah dengan talian sarung yang berasingan. Jika anda membuat wayar cangkuk mudah, satu penyemperit dwiguna mungkin mencukupi, tetapi penukaran mengambil masa beberapa jam dan memaksa anda untuk menghentikan pengeluaran.
Spesifikasi Teknikal Yang Menentukan Prestasi Dunia Sebenar
Melihat lembaran spesifikasi tidak mencukupi; anda perlu tahu nombor mana yang sebenarnya mempengaruhi produk anda. Diameter skru dan nisbah L/D memacu pemprosesan dan kualiti cair. Skru 60 mm dengan nisbah 25:1 L/D adalah perkara biasa untuk talian penebat bersaiz sederhana. Output penyemperit dalam kg/jam ialah titik permulaan, tetapi kekangan sebenar ialah kelajuan talian yang boleh anda capai sambil mengekalkan ketebalan dinding sasaran.
Kawalan zon suhu adalah satu lagi faktor kritikal. Penyemperit standard untuk PVC memerlukan profil suhu tong dari kira-kira 140°C hingga 180°C. FEP memerlukan 300°C hingga 360°C, dan silikon memerlukan reka bentuk skru khas. Jika mesin anda tidak dapat mencapai dan menahan 350°C dengan ketepatan ±5°C, anda akan mendapat kualiti cair yang lemah dan kerap ditutup.
Kawalan diameter dan konsentrik bergantung kepada sistem pengukuran. Mesin moden menggunakan tolok laser dengan resolusi 0.001 mm dan masa tindak balas gelung 50 ms atau lebih cepat. A sisihan ±0.02 mm pada lapisan penebat 0.4 mm bermakna perbezaan antara pas dan sekerap. Untuk aplikasi kabel frekuensi tinggi atau kabel data, kesipian adalah lebih penting. Kepala silang mesti boleh laras supaya anda boleh mencapai kesipian minimum kurang daripada 2%.
Apabila aplikasi memerlukan garis penebat teras pepejal dengan PVC, PE, PP atau PU, penyemperit harus dikonfigurasikan untuk bahan tersebut dari awal. Gemwell menawarkan wayar teras pepejal khusus dan penyemperit penebat kabel yang direka untuk polimer ini, yang mengelakkan kompromi mesin universal.
Talian Penyemperitan Penebat Penebat Teras PVC/PE/PP/PU Talian Penyemperitan Penebat Penebat Teras PVC/PE/PP/PU is an non-standardized equipment with customization. The main machine model is generally 30-65mm. It is suitable for s... Lihat Produk → Bagaimana Pemilihan Bahan Mempengaruhi Parameter Penyemperitan
Polimer yang anda pilih menentukan suhu tong anda, reka bentuk skru dan kelajuan penyejukan. Ia bukan senario satu-mesin-untuk-segala-galanya yang mudah.
PVC memaafkan dan berjalan pada suhu sederhana. PE dan PP lebih mudah pada skru tetapi memerlukan penyejukan berhati-hati untuk mengelakkan pengecutan. PU menambah rintangan lelasan tetapi sensitif kepada kelembapan. FEP dan PFA ialah termoplastik suhu tinggi yang digunakan untuk kabel data lumba-lumba, aeroangkasa dan berkelajuan tinggi; mereka menuntut tong dan skru yang diperbuat daripada aloi tahan kakisan dan pelaburan yang ketara dalam kawalan suhu. Sebatian LSZH digunakan dalam kabel asap rendah, bebas halogen, tetapi ia sangat likat dan memerlukan skru dengan nisbah mampatan yang lebih besar.
Contohnya, a FEP/PFA penyemperit penebat wayar teras suhu tinggi biasanya beroperasi pada suhu zon utama 330°C, dengan kelajuan skru 30 hingga 80 rpm. Kelajuan talian selalunya lebih rendah daripada PVC kerana aliran polimer berbeza, tetapi penebat yang terhasil mempunyai sifat dielektrik yang sangat baik.
Jika peta jalan produk anda termasuk kabel suhu tinggi atau frekuensi tinggi, anda memerlukan mesin yang boleh mengendalikan keseluruhan julat suhu. Penyemperit wayar bertebat FEP/PFA daripada Gemwell dibina khusus untuk bahan ini, dengan komponen aloi dan geometri skru khusus.
Talian Penyemperitan Penebat Penebat Teras Suhu Tinggi FEP/PFA/ETFE/PEEK/PA Talian Penyemperitan Penebat Penebat Teras Suhu Tinggi FEP/PFA/ETFE/PEEK/PA ialah peralatan bukan piawai dengan penyesuaian. Model utama biasanya 20-50mm. Ia saya... Lihat Produk → Kecacatan Penyemperitan Kabel Biasa dan Punca Puncanya
Apabila talian mula menghasilkan kabel yang buruk, masalahnya jarang berlaku pada mesin sahaja. Senarai berikut menunjukkan kecacatan penyemperitan yang paling biasa dan tempat untuk melihat dahulu.
- Turun naik diameter – Ini menunjukkan kepada ketidakpadanan kelajuan antara capstan dan penyemperit, atau penerbangan skru haus yang membolehkan denyutan tekanan.
- Buih atau keliangan – Kelembapan dalam pelet adalah punca biasa. Periksa pengering corong dan bolong vakum.
- Kesipian atau penebat luar pusat – Konduktor tidak berpusat di kepala silang. Ini selalunya disebabkan oleh pemandu yang haus atau die yang rosak.
- Lekatan yang lemah pada konduktor – Konduktor terlalu sejuk, atau polimer tidak cukup cair. Ia juga boleh datang daripada pencemaran pada tembaga.
- Skru dan laras haus – Apabila ID tong meningkat lebih daripada 0.25 mm, daya pemprosesan menurun dan leburan menjadi tidak konsisten. Ini adalah isu penyelenggaraan, bukan isu penalaan.
Mengesan kadar kecacatan dari semasa ke semasa ialah cara terbaik untuk mengetahui masa untuk menggantikan alat ganti. Peraturan konservatif dalam industri adalah untuk memeriksa hujung skru dan kepala silang selepas setiap 500,000 meter pengeluaran untuk kerja dengan bahan sensitif lembapan. Untuk talian kabel rangkaian berkelajuan tinggi, selang semakan hendaklah lebih pendek.
Amalan Terbaik Penyelenggaraan dan Operasi untuk Extruder
Penyemperit yang menerima penyelenggaraan rutin akan mengekalkan ketepatannya selama bertahun-tahun. Bahagian yang paling diabaikan ialah zon pemanasan. Jika anda tidak pernah menentukur termokopel, suhu tong sebenar anda boleh hanyut lebih daripada 20°C dari titik set. Itu sahaja menjelaskan sebahagian besar aduan berkualiti.
Tetapkan jadual mingguan untuk menyemak pek skrin dan plat pemutus. Gantikan pek skrin apabila tekanan pembezaan merentasinya meningkat lebih daripada 10%. Bersihkan acuan dan kepala silang dengan berus dawai tembaga sahaja, jangan sekali-kali keluli, untuk mengelakkan calar yang menjadi titik deposit. Periksa bahagian suapan silikon atau getah jika anda menjalankan bahan sarung silikon; sebatian tersebut memerlukan zon suapan pelet penyejuk untuk mengelakkan penyambungan.
Untuk talian biasa, selang penyelenggaraan pencegahan berikut adalah munasabah:
- Harian: periksa paras minyak dalam kotak gear dan tekanan udara untuk pengambilan pneumatik.
- Mingguan: bersihkan corong dan periksa bolong vakum untuk mengesan habuk pelet.
- Bulanan: ukur skru dan kehausan tong; periksa tali pinggang capstan dan brek kaki.
- Suku tahunan: menentukur semua pengawal suhu dan tolok laser.
Apabila mesin baru, 200 jam pertama adalah yang paling penting. Rekod setiap parameter pada permulaan dan bandingkan dengan nilai selepas tempoh pecah masuk. Jika penyemperit memerlukan lebih daripada 10% tork skru tambahan untuk mengekalkan daya pemprosesan yang sama, ada sesuatu yang haus terlalu cepat.
Soalan Lazim Mengenai Mesin Penyemperitan Kabel
Apakah perbezaan antara mesin penyemperitan kabel dan mesin lukisan wayar?
Mesin lukisan wayar menukar saiz konduktor; mesin penyemperitan kabel menambah penebat polimer atau sarung. Mesin penyemperitan tidak mengubah diameter konduktor. Ia hanya melapisinya.
Apakah reka bentuk skru terbaik untuk talian penyemperitan kabel berbilang bahan?
Tiada satu pun reka bentuk terbaik. Skru penghalang berfungsi dengan baik untuk PE dan PVC. Skru yang lebih lebar dengan nisbah mampatan yang lebih tinggi diperlukan untuk LSZH dan XLPE. Jika anda mesti menjalankan banyak bahan, pilih skru yang merupakan kompromi dan terima daya pemprosesan yang lebih rendah sedikit pada sebatian yang lebih sukar.
Bagaimanakah cara saya mengira kadar pengeluaran mesin penyemperitan kabel?
Daya pemprosesan dalam kg/jam bersamaan dengan luas padang skru didarab dengan kelajuan skru, ketumpatan cair dan kecekapan pam. Jalan pintas praktikal adalah dengan menggunakan ujian kelajuan talian: jalankan panjang kabel yang diketahui, timbang polimer yang digunakan, dan bahagikan mengikut masa. Kebanyakan pengilang menyediakan kapasiti teori, tetapi kapasiti sebenar selalunya 70 hingga 90% daripada nilai itu kerana tarikan ke bawah dan jurang udara.
Bolehkah satu extruder membuat kedua-dua penebat dan sarung?
Anda boleh menggunakan mesin yang sama dengan kepala silang dan skru yang berbeza, tetapi terdapat pertukaran. Skru yang direka untuk dinding penebat 1 mm tidak akan mengoptimumkan dinding sarung 3 mm. Masa penukaran sering mengambil masa dua hingga empat jam, jadi jika anda menjalankan dua produk berasingan lima kali seminggu, mesin khusus untuk setiap baris biasanya lebih murah dalam jangka masa panjang.
Apakah kesipian dan mengapa ia penting dalam penyemperitan kabel?
Sipi ialah pengimbangan pusat konduktor dari pusat penebat. Dalam kabel data dan audio, kesipian yang tinggi mengubah kapasitansi dan menyebabkan pantulan isyarat. Had pembuatan am adalah kurang daripada 3% untuk kabel rangkaian dan kurang daripada 1.5% untuk kabel data automotif berkelajuan tinggi. Jika kesipian anda melebihi itu, periksa bolt tengah kepala silang dan petua panduan.
Berapa kerapkah saya perlu menggantikan skru dalam penyemperit?
Untuk talian yang berjalan 8,000 jam setahun dengan bahan pelelas seperti PVC, harapkan untuk menggantikan skru setiap 3 hingga 5 tahun. Untuk polimer bersih dan suhu tinggi, ia boleh bertahan 8 hingga 10 tahun. Ukur OD skru dan ID tong pada titik yang sama; apabila kelegaan melebihi 0.3 mm, ganti skru atau tong.
Bagaimanakah Tempoh Bayar Balik Mempengaruhi Pilihan Extruder?
Apabila anda membandingkan penyemperit kos rendah dengan penyemperit berharga lebih tinggi, tempoh bayaran balik adalah metrik yang lebih jelas daripada harga pelekat. Mesin yang berjalan 10% lebih pantas mungkin membolehkan anda menghasilkan 500,000 meter tambahan setahun. Jika margin keuntungan anda bagi setiap kilometer kabel ialah $50, itu adalah tambahan $25,000 setahun. Pelaburan tambahan sebanyak $50,000 dipulihkan dalam dua tahun.
Lebih penting lagi, mesin yang lebih stabil mengurangkan sekerap. Katakan anda kehilangan 2% pengeluaran kepada sisihan dimensi pada talian murah. Pada volum pengeluaran 1,000,000 meter, iaitu 20,000 meter sekerap. Pada kos bahan sebanyak $0.03 semeter, sisa tahunan ialah $600. Itu sahaja nampaknya tidak besar, tetapi apabila anda menambah kos buruh untuk kerja semula dan risiko kehilangan pelanggan kerana penghantaran lewat, jumlah kos menjadi ketara.
Gunakan formula mudah ini untuk membandingkan dua mesin:
- Nilai keluaran tahunan – kelajuan talian dalam m/min × jam tersedia × 60 × faktor sekerap.
- Kos sekerap tahunan – peratusan sekerap × buruh kerja semula kos bahan.
- Tempoh bayaran balik – perbezaan harga ÷ (penjimatan daripada penjimatan kelajuan daripada sekerap).
Bagi pengeluar yang memasuki pasaran automotif atau kabel rangkaian, tempoh bayaran balik hendaklah di bawah 18 bulan. Jika lebih panjang daripada itu, anda berkemungkinan terlebih beli atau barisan produk tidak sesuai untuk volum pengeluaran anda.
Perkara yang Perlu Diperiksa Semasa Membeli Mesin Penyemperitan Kabel Terpakai atau Diperbaharui
Banyak kilang membeli extruder terpakai untuk mengurangkan kos modal. Kesilapan yang paling biasa ialah mengukur skru dan tong terlalu lewat. Sebelum menandatangani kontrak, jalankan pemeriksaan ringkas di kedai mesin: masukkan skru baharu ke dalam tong dan lihat berapa banyak permainan jejari yang ada. Kelegaan melebihi 0.3 mm bermakna mesin tidak akan menahan toleransi untuk penebat nipis.
Periksa juga bolt pemusatan kepala silang; jika mereka dirampas, kesipian akan mustahil untuk diperbetulkan. Minta rekod pengeluaran sebenar untuk 200 jam terakhir, bukan hanya jumlah jam berjalan. Mesin yang menjalankan 30,000 jam pada beban rendah selalunya lebih baik daripada mesin yang menjalankan 15,000 jam pada beban penuh dengan PVC yang kasar.
Akhir sekali, sahkan ketersediaan alat ganti untuk geometri skru dan laras tertentu. Jika pembuat asal tidak lagi menjalankan perniagaan, anda mungkin boleh mendapatkan sumber yang setara daripada pembekal khusus, tetapi bahagian tambahan seperti sesendal pemandu kepala silang lebih sukar dicari. Mesin dengan saiz industri biasa akan lebih mudah untuk disokong.
Syor Akhir untuk Pelaburan Mesin Penyemperitan Kabel Anda
Mesin penyemperitan kabel terbaik ialah mesin yang sepadan dengan peta jalan produk tiga tahun anda. Beli untuk bahan yang sebenarnya anda akan proses, bukan untuk bahan yang anda harap dapat proses. Jika anda perlu kekal dalam ±0.02 mm pada ketebalan dinding, melabur dalam tolok laser dan capstan yang stabil. Jika anda memerlukan FEP/PFA suhu tinggi, beli mesin dengan skru kalis kakisan dan kawalan zon yang tepat.
Mulakan penilaian dengan menyenaraikan lima pembinaan kabel teratas anda dan toleransi ketebalan dindingnya. Kemudian hitung kelajuan talian yang diperlukan daripada volum pengeluaran tahunan anda. Akhir sekali, bandingkan spesifikasi dengan tetingkap operasi sebenar. Mesin yang berjalan pada 300 m/min tetapi tidak boleh memegang diameter ±0.03 mm pada 150 m/min adalah kurang berharga daripada mesin yang berjalan pada 150 m/min dan memegang ±0.01 mm.
Gemwell telah membina kedua-dua penyemperit penebat untuk PVC/PE/PP/PU dan penyemperit sarung untuk LSZH/XLPE/TPE/TPU serta silikon. Pilihan yang tepat bergantung pada bahan anda dan anggaran toleransi anda. Inilah sebabnya kami sentiasa mengesyorkan membincangkan senarai kabel penuh dengan pembuat mesin sebelum membuat pesanan, dan bukannya membeli di luar rak.
 Berkaitan Produk