Rumah / Berita / Maklumat media / Mesin Penyemperit untuk Wayar dan Kabel: Cara Ia Berfungsi & Cara Memilih

Maklumat media

Mesin Penyemperit untuk Wayar dan Kabel: Cara Ia Berfungsi & Cara Memilih

Maklumat media 2026-06-15
Teknologi Teras

Apakah Mesin Penyemperit dalam Pengeluaran Wayar dan Kabel

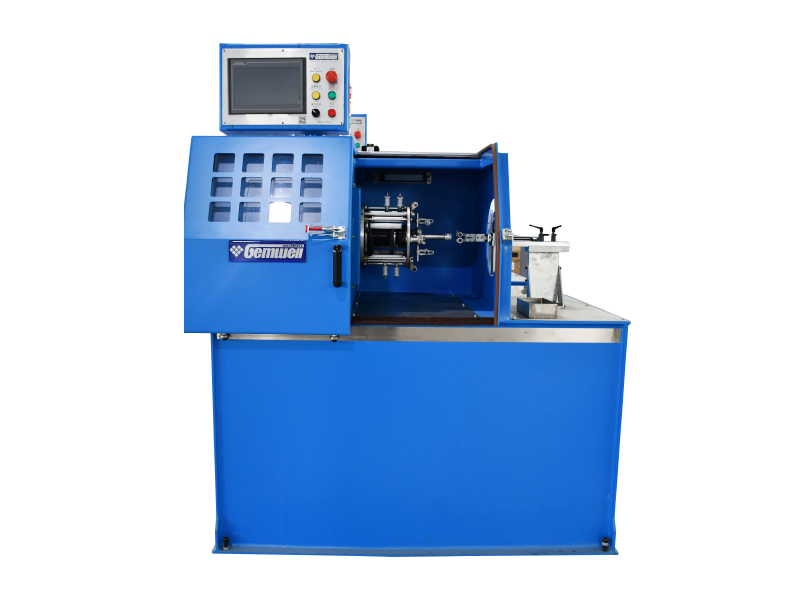
Mesin penyemperit — khususnya a penyemperit wayar dan kabel — ialah bahagian tengah peralatan yang digunakan untuk menggunakan lapisan berterusan bahan penebat atau jaket pada konduktor logam. Dari segi praktikal, ini bermakna mencairkan sebatian termoplastik seperti PVC, XLPE atau LSZH di dalam tong yang dipanaskan, kemudian memaksa bahan lebur melalui acuan kepala silang yang membalutnya sama rata di sekeliling dawai tembaga atau aluminium yang bergerak. Hasilnya ialah konduktor bertebat yang dihasilkan dalam satu pas tanpa gangguan pada kelajuan yang boleh melebihi 1,200 meter seminit pada talian kabel data tolok halus.

Mesin penyemperit adalah tulang belakang setiap kilang wayar dan kabel di seluruh dunia. Tanpa itu, konduktor tembaga atau aluminium mentah tidak boleh ditebat, dan tiada kabel siap — sama ada kord bekalan kuasa, kabel Ethernet Cat 6A atau talian voltan tinggi dasar laut — boleh dihasilkan. Setiap penyemperit wayar dan kabel melakukan tugas asas yang sama: menukar pelet atau serbuk plastik pepejal kepada aliran cair terkawal dengan tepat, kemudian mendepositkan aliran itu ke konduktor pada ketebalan dinding yang konsisten, kekonsentrasian dan kualiti permukaan.

Perbezaan kritikal antara penyemperit wayar dan kabel dan mesin penyemperitan plastik generik ialah pemasangan die kepala silang. Walaupun penyemperit profil standard menolak bahan terus melalui acuan tetap, penyemperit wayar dan kabel mengubah hala leburan 90 darjah (atau dalam talian dalam beberapa konfigurasi) untuk mengelilingi konduktor yang bergerak. Reka bentuk kepala silang inilah yang membolehkan penebat wayar pada kelajuan pengeluaran — dan yang menjadikan kejuruteraan wayar dan penyemperit kabel lebih kompleks dan lebih khusus daripada mana-mana kategori mesin plastik yang lain.

1,200 m/min Kelajuan talian maksimum untuk kabel data tolok halus
±0.01 mm Toleransi dimensi pada produk kabel premium
35–40 % Bahagian volum penebat kabel menggunakan PVC di seluruh dunia

Bagaimana a Penyemperit Kawat dan Kabel Kerja: Proses Lengkap

Memahami cara mesin penyemperit beroperasi dari awal hingga akhir adalah penting bagi sesiapa sahaja yang menilai, membeli atau menyelenggara talian penyemperitan wayar dan kabel. Proses ini berterusan — tidak seperti pengacuan suntikan, penyemperit yang berjalan dengan betul tidak pernah berhenti pada pertengahan pengeluaran — dan setiap subsistem suapan terus ke subsistem seterusnya.

01

Suapan Bayar dan Konduktor

Konduktor kuprum atau aluminium kosong mencabut gelendong pada unit bayar, melalui pelurus untuk mengeluarkan set gegelung, dan secara pilihan melalui prapemanas yang memanaskan permukaan konduktor kepada 60–120°C. Prapemanasan meningkatkan lekatan antara penebat dan konduktor, yang amat penting untuk kabel kuasa XLPE di mana sebatian mesti terikat pada permukaan logam.

02

Memberi Makan dan Mengplastik dalam Tong

Pelet atau serbuk jatuh dari corong ke dalam kerongkong suapan di bahagian belakang tong penyemperit. Skru berputar menghantar bahan ke hadapan melalui zon tong yang semakin panas — untuk PVC standard, julat ini daripada 150°C pada zon suapan hingga 180°C berhampiran acuan. Geometri skru menentukan seberapa teliti sebatian itu cair dan dihomogenkan. Untuk PVC, skru dengan nisbah L/D 20:1 hingga 25:1 dan nisbah mampatan berhampiran 3:1 adalah standard. XLPE untuk kabel voltan sederhana memerlukan skru 30:1 L/D yang lebih panjang untuk mengelakkan pemautan silang pramatang dalam tong.

03

Crosshead Die — Memohon Penebat pada Konduktor

Kompaun cair keluar dari tong dan memasuki kepala silang, di mana ia dihalakan di sekeliling konduktor masuk. Torpedo atau deflektor di dalam kepala silang membelah aliran cair dan menumpunya sama rata di sekeliling wayar. Dua pendekatan perkakas wujud: alat tekanan , apabila leburan menyentuh konduktor di dalam acuan di bawah tekanan (digunakan untuk aplikasi penebat yang memerlukan lekatan, seperti kabel kuasa XLPE), dan perkakas tiub , di mana leburan keluar sebagai tiub yang menarik ke bawah ke konduktor selepas acuan (biasa untuk jaket longgar pada kabel berbilang teras).

04

Penyejukan, Pengukuran dan Pengambilan

Konduktor yang baru bertebat memasuki palung penyejukan air. Konduktor PVC dinding 1 mm yang berjalan pada 200 m/min biasanya memerlukan 20–30 meter penyejukan aktif untuk memejal sepenuhnya tanpa hanyutan dimensi. Tolok diameter laser, penguji percikan (1 kV hingga 15 kV bergantung pada kelas penebat), dan monitor kemuatan berjalan secara berterusan sebaris. Unit haul-off capstan mengawal kelajuan talian dengan ketepatan halaju ±0.1% sebelum kabel siap digulung pada kekili ambil.
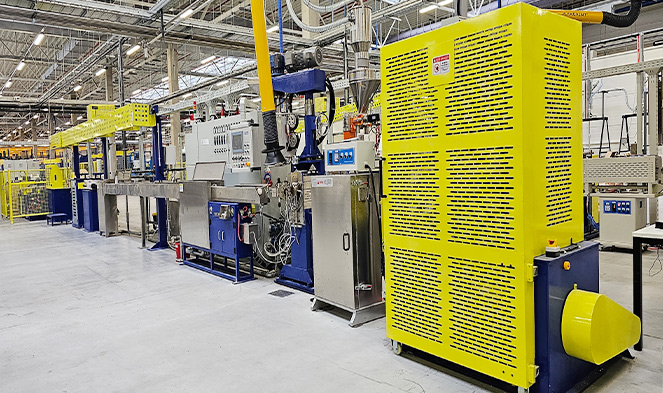
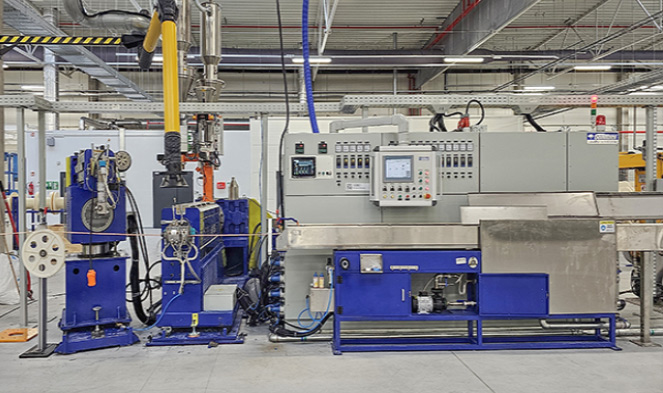
Jenis Konfigurasi Wire dan Cable Extruder

Tidak setiap mesin penyemperit direka bentuk dengan cara yang sama. Konfigurasi penyemperit wayar dan kabel — skru tunggal, tandem, penyemperitan bersama — secara langsung menentukan produk yang boleh dihasilkan, pada kelajuan dan berapa kos modal. Memilih konfigurasi yang salah untuk rangkaian produk membawa kepada masalah kualiti, masa henti yang berlebihan atau pelaburan yang tidak perlu.

Konfigurasi penyemperit wayar dan kabel biasa dan parameter operasi biasa (Sumber: spesifikasi teknikal industri daripada Davis-Standard, Rosendahl Nextrom dan Gemwell)
Jenis Extruder Diameter Skru Permohonan Utama Kelajuan Talian Maks Biasa
Skru tunggal (lubang licin) 25–150 mm Penebat PVC dan jaket Sehingga 800 m/min (tolok halus)
Skru tunggal (suapan beralur) 45–120 mm HDPE, LSZH, sebatian PP Sehingga 600 m/min
Pengeluar dwi tandem Dua skru, 45–90 mm setiap satu Penebat dan jaket dwi lapisan Sehingga 500 m/min
Garisan penyemperitan bersama tiga kali ganda Tiga penyemperit, 60–200 mm MV/HV XLPE dengan skrin semikonduktor 3–10 m/min (kabel kuasa besar)
Talian wayar halus berkelajuan tinggi (extruder berpasangan) 30–45 mm setiap kepala Cat 6A, Cat 8, kabel sepaksi Lebih 1,000 m/min

Penyemperit Skru Tunggal: Kuda Kerja Industri

Kawat skru tunggal dan penyemperit kabel menyumbang sebahagian besar pengeluaran penebat global mengikut volum. Penyemperit skru tunggal 60 mm yang berjalan pada 120 rpm boleh menghantar 180–220 kg/j sebatian PVC, cukup untuk menyalut dawai bangunan 1.5 mm² pada 400 m/min. Kesederhanaan susunan skru-dan-tong tunggal bermakna penukaran skru yang lebih pantas untuk peralihan produk, inventori alat ganti yang lebih rendah dan penyelesaian masalah yang mudah — kelebihan yang sangat dihargai oleh pengeluar wayar bangunan volum besar.

Garisan Penyemperitan dan Tandem Bersama: Kecekapan Berbilang Lapisan

Untuk kabel yang memerlukan dua atau lebih lapisan diskret — penebat XLPE dengan jaket PVC terikat, atau kabel automotif dengan jalur pengenalan berwarna di atas sebatian asas putih — konfigurasi tandem atau penyemperitan bersama menyuapkan sebatian berasingan ke dalam kepala silang dwi saluran atau tiga saluran. Ini menghapuskan keperluan untuk hantaran gulung semula antara lapisan, mengurangkan kos pemprosesan sebanyak 15–25% pada produk berbilang lapisan. Penyemperitan bersama tiga adalah wajib untuk kabel XLPE voltan sederhana, di mana skrin semikonduktor dalam dan luar mesti terikat pada penebat semasa masih cair, tanpa pencemaran pada antara muka.

Bahan yang Diproses pada Penyemperit Wayar dan Kabel

Keluarga kompaun yang sedang diproses mentakrifkan keseluruhan spesifikasi mesin penyemperit — geometri skru, metalurgi tong, profil suhu dan kapasiti penyejukan. Bahan penebat yang berbeza berkelakuan sangat berbeza semasa penyemperitan, dan menjalankan kompaun yang salah pada wayar dan penyemperit kabel yang tidak disediakan mengakibatkan keluaran terdegradasi, kadar sekerap yang tinggi atau kerosakan peralatan.

PVC

Polivinil Klorida (PVC)

PVC menyumbang kira-kira 35–40% daripada semua volum penebat kabel di seluruh dunia. Ia diproses dengan mudah antara 160–190°C dan menerima pelbagai jenis pakej plasticizer dan kalis api. Cabaran utama ialah kepekaan terma — melebihi 200°C atau di bawah ricih yang berlebihan, PVC merendahkan dan membebaskan hidrogen klorida, yang menghakis tong dan kepala silang. Skru standard untuk PVC menggunakan nisbah mampatan 2.5–3.0:1 dengan penerbangan bersalut krom yang digilap.

XLPE

Polietilena Berpaut Silang (XLPE)

XLPE ialah penebat standard untuk kabel kuasa voltan sederhana (1–35 kV) dan voltan tinggi. Tindak balas silang mesti berlaku selepas acuan — bukan di dalam tong penyemperit — yang mengekang reka bentuk skru untuk mengelakkan pemanasan ricih yang berlebihan. Tiub nitrogen penawar kering mengekalkan suhu melebihi 200°C untuk sistem peroksida. Sistem Silane-XLPE menggunakan penyemperit wayar dan kabel yang lebih ringkas tetapi memerlukan sauna selepas penyemperitan atau mandian air panas untuk melengkapkan tindak balas silang silang.

LSZH

Halogen Sifar Asap Rendah (LSZH)

Sebatian LSZH mengandungi pengisi mineral — aluminium trihidrat (ATH) atau magnesium hidroksida — pada bebanan 50–65% mengikut berat, menjadikannya sangat kasar dengan kelikatan cair yang jauh lebih tinggi daripada PVC. Penyemperit wayar dan kabel yang menjalankan LSZH memerlukan tong dwilogam (minimum 60 permukaan haus HRC), skru aloi yang dikeraskan dan kepala silang yang lebih besar. Kadar output berjalan 20–30% lebih rendah daripada larian PVC yang setara. LSZH adalah mandatori di bawah piawaian kebakaran IEC 60332 dan EN 50266 untuk terowong, kapal marin dan bangunan awam.

TPU

TPE dan Poliuretana Termoplastik (TPU)

TPE dan TPU telah berkembang pesat dalam aplikasi kabel automotif, robotik dan alat mudah alih, menggantikan getah tervulkan dalam banyak kegunaan fleksibel tinggi. Ia boleh diekstrusi pada penyemperit wayar dan kabel standard dengan pengubahsuaian skru sederhana, diproses pada 190–220°C, dan menghapuskan langkah pemvulkanan sepenuhnya. TPU menawarkan rintangan lelasan yang luar biasa — 10 hingga 50 kali ganda daripada PVC — menjadikannya jaket pilihan untuk kabel rantai seret dan kabel robot industri yang melenturkan berjuta-juta kitaran dalam hayat perkhidmatan.

FEP

Fluoropolimer (FEP, ETFE, PTFE)

Kabel berpenebat fluoropolimer berfungsi untuk aplikasi industri aeroangkasa, ketenteraan dan suhu tinggi yang memerlukan perkhidmatan berterusan pada 150–260°C. FEP dan ETFE boleh diproses cair pada penyemperit wayar dan kabel khusus dengan laluan cair bergaris PTFE atau pembinaan aloi nikel, kerana fluoropolimer menghakis keluli standard pada suhu pemprosesan 340–380°C. PTFE sendiri memerlukan penyemperitan ram (tampal) dan bukannya penyemperitan skru. Talian fluoropolimer khusus Davis-Standard mengendalikan saiz konduktor dari 10 AWG hingga 30 AWG dengan ketebalan dinding dari 0.076 hingga 0.30 mm.

HDPE

HDPE dan Sebatian Dielektrik Berbuih

Polietilena berketumpatan tinggi — kedua-dua pepejal dan berbuih fizikal — ialah penebat pilihan untuk kabel data berstruktur (Cat 5e, Cat 6, Cat 6A, Cat 8) dan kabel sepaksi. Berbuih dengan suntikan nitrogen atau agen tiupan kimia mengurangkan pemalar dielektrik daripada 2.3 (HDPE pepejal) kepada 1.5–1.8, yang membolehkan kabel Cat 6A mencapai lebar jalur 500 MHz. Kawalan diameter pada dawai penebat berbuih dan penyemperit kabel mestilah lebih ketat daripada ±0.005 mm untuk mengekalkan galangan kabel dalam toleransi ±3 ohm piawaian TIA-568.

Parameter Kualiti Kritikal Yang Mentakrifkan Prestasi Mesin Penyemperit

Kualiti dalam penyemperitan wayar dan kabel bukanlah pembolehubah tunggal — ia adalah kawalan serentak beberapa parameter yang saling bergantung, selalunya melalui automasi gelung tertutup pada talian mesin penyemperit moden. Memahami parameter mana yang paling penting, dan cara ia berkait antara satu sama lain, adalah kunci untuk menjalankan operasi penyemperit wayar dan kabel hasil tinggi.

Kesipian dan Keseragaman Ketebalan Dinding

Sipi — kedudukan luar pusat konduktor dalam penebat — secara langsung menentukan kekuatan dielektrik kabel dan keupayaannya untuk lulus ujian tahan voltan tinggi. IEC 60227 menetapkan bahawa untuk dawai bangunan PVC 1.5 mm² dengan ketebalan dinding nominal 0.7 mm, dinding minimum pada sebarang titik tidak boleh jatuh di bawah 80% daripada nominal . Ini bermakna kesipian maksimum yang dibenarkan ialah ±0.14 mm pada dinding 0.7 mm. Mencapai ini secara konsisten pada 500 m/min memerlukan kepala silang terkawal konsentrik dengan bolt pemusatan mati, panduan konduktor hulu dan monitor kapasitans dalam talian yang memberi suapan kembali kepada penggerak kepala silang.

Suhu Lebur dan Kestabilan Tekanan Lebur

Tekanan cair pada kepala die ialah penunjuk masa nyata utama kestabilan proses pada wayar dan penyemperit kabel. Turun naik tekanan yang disebabkan oleh kehausan skru, suapan pelet yang tidak konsisten, atau penerbangan skru haus muncul terus sebagai variasi diameter dalam kabel siap. Mesin penyemperit yang stabil memegang variasi tekanan cair di bawah ±2 bar pada keadaan mantap. Sesetengah garisan ketepatan memasang pam gear antara penyemperit dan kepala silang untuk menyahganding variasi keluaran skru daripada tekanan mati, membolehkan kawalan diameter kepada ±0.003 mm — keperluan untuk aplikasi kabel sepaksi dan gentian optik ketepatan.

Kawalan Suhu Zon Tong

Tong penyemperit wayar dan kabel biasa mempunyai empat hingga enam zon suhu yang dikawal secara bebas. Untuk PVC, ini meningkat daripada kira-kira 150°C pada zon suapan kepada 180°C berhampiran acuan. Pengawal PID ketepatan menahan setiap zon dalam lingkungan ±1°C, kerana hanyut 5°C dalam suhu cair diterjemahkan terus kepada variasi kelikatan dan serakan ketebalan dinding. Jalur pemanas dan termokopel yang rosak ialah punca biasa anomali zon suhu yang sering salah didiagnosis sebagai masalah kompaun atau skru — penggantian termokopel pencegahan setiap 12–18 bulan adalah amalan terbaik.

Kelajuan Talian dan Kawalan Capstan

Unit haul-off capstan menetapkan nisbah penarikan ke bawah dan secara langsung mengawal diameter penebat akhir. Capstan dipacu servo dengan maklum balas ketegangan gulungan penari bertindak balas kepada bacaan tolok diameter dalam 50–100 ms pada kawalan talian CNC moden. Peraturan kelajuan yang lebih baik daripada ± 0.1% variasi halaju adalah penting untuk penebat dinding nipis, di mana pengembaraan kelajuan 0.5% menghasilkan perubahan diameter yang boleh diukur. Kelajuan talian juga merupakan tuil pemprosesan utama: menggandakan daripada 200 hingga 400 m/min menggandakan keluaran pada mesin penyemperit yang sama, jadi kestabilan capstan secara langsung memberi kesan kepada ekonomi pengeluaran.

Kualiti Permukaan dan Kadar Lulus Ujian Percikan

Kecacatan permukaan — buih, lubang, coretan atau tekstur kasar — boleh mengakibatkan kegagalan elektrik pada ujian percikan. Buih paling kerap disebabkan oleh lembapan kompaun melebihi 0.05% (diselesaikan dengan pelet pra-pengeringan pada suhu 70–80°C selama 2–4 ​​jam) atau bahan tambahan meruap dalam kompaun. Garisan biasanya menunjukkan bahan terdegradasi atau pencemaran di zon mati kepala silang. Penanda aras industri untuk talian penebat volum ialah kadar lulus ujian percikan berterusan di atas 99.8% daripada semua panjang yang diuji.

Susun Letak Talian Wire dan Cable Extruder Lengkap: Dari Bayar hingga Ambil

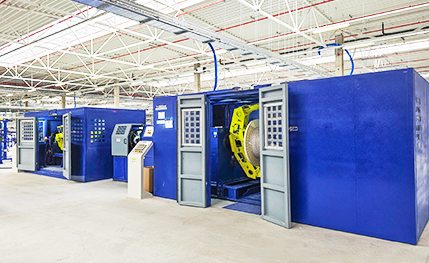
Penyemperit wayar dan kabel bukanlah mesin yang berdiri sendiri. Ia terletak di tengah-tengah barisan penyemperitan lengkap yang susun aturnya — daripada gelendong bayar sehingga pengambilan kabel selesai — menentukan skrap permulaan, masa pertukaran dan ketekalan dimensi akhir. Jumlah panjang talian adalah antara 20 meter untuk talian penebat dawai bangunan kecil hingga lebih 150 meter untuk talian XLPE voltan sederhana dengan tiub pengawet nitrogen.

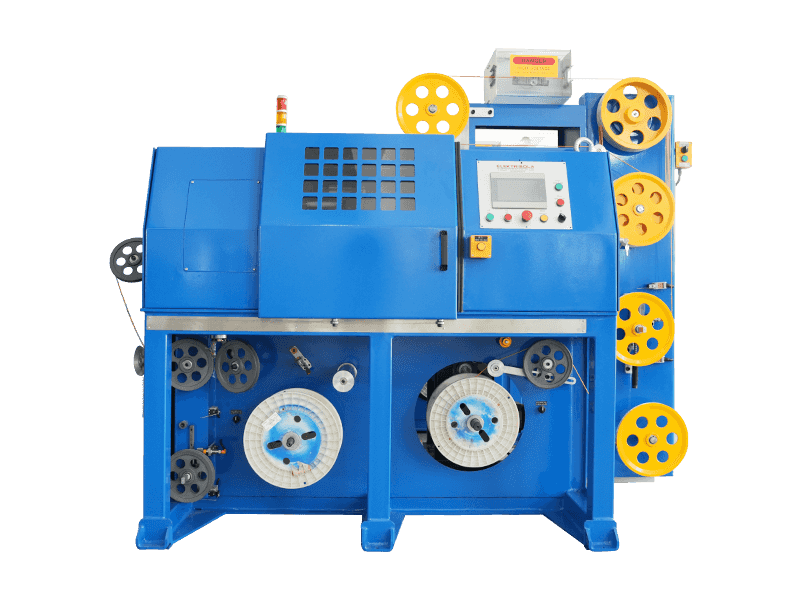
  1. Unit bayar — memegang kekili konduktor kosong (sehingga 3,000 kg untuk kabel kuasa besar) dengan lengan penari yang dikawal ketegangan. Bayaran aktif dengan pemacu servo mengekalkan ketegangan berterusan walaupun semasa pecutan kekili.
  2. Pelurus dan pra-pemanas — meluruskan konduktor bergelung dan menghilangkan pengoksidaan permukaan. Prapemanasan kepada 60–120°C adalah standard untuk kabel kuasa XLPE untuk meningkatkan lekatan penebat.
  3. Penyemperit wayar dan kabel dengan kepala silang - unit teras. Panjang tong, diameter skru dan lubang kepala silang adalah bersaiz mengikut kompaun khusus dan julat produk yang dihasilkan.
  4. Palung penyejukan — lazimnya dua hingga tiga bahagian penyejukan air bersiri dengan suhu berkurangan (panas, suam, sejuk) untuk mengelakkan kejutan haba dan tegasan baki dalam dinding penebat.
  5. Pengukuran sebaris — tolok OD laser, monitor kemuatan, penguji percikan, dan sebagai pilihan pengimbas ketebalan dinding sinar-X untuk produk kabel ketepatan. Semua instrumen menyuap data ke talian PLC untuk kawalan gelung tertutup.
  6. Capstan dan penari — haul-off dipacu servo mengekalkan ketegangan dan kelajuan talian kepada variasi halaju yang lebih baik daripada ±0.1%.
  7. Unit penandaan — inkjet atau unit ukiran menggunakan tanda meter, penilaian voltan, pengekodan warna dan teks pengenalan pada permukaan luar penebat atau jaket.
  8. Ambil dan terkial-kial — penggulung kili atau pemutar dram, dengan pemotongan dan pemindahan automatik pada talian yang dilengkapi penumpuk untuk mengelakkan pengeluaran terhenti pada penukaran kekili.

Penjajaran yang salah antara pay-off dan crosshead sebanyak 2–3 mm pada kelajuan tinggi menyebabkan getaran konduktor dan pancang kesipian yang sukar dibetulkan tanpa penutupan talian. Semua unit mesti dipasang pada rangka asas keluli tegar dan dijajarkan dengan teliti semasa pemasangan.

Kecacatan Penyemperitan pada Talian Penyemperit Wayar dan Kabel: Punca dan Pembetulan

Malah talian wayar dan penyemperit kabel yang diselenggara dengan baik menghadapi kecacatan pengeluaran. Mengenal pasti jenis kecacatan dan mengenal pasti puncanya dengan cepat ialah perbezaan antara selang pembetulan yang singkat dan jam pengeluaran sekerap. Jadual di bawah merangkumi kecacatan yang paling biasa ditemui pada saluran mesin penyemperit di seluruh industri.

Kecacatan penyemperitan wayar dan kabel biasa, punca punca dan tindakan pembetulan (Sumber: rujukan teknikal Jentera Elektrik Gemwell, 2026)
Kecacatan Punca Paling Biasa Tindakan Pembetulan
Variasi diameter (kitaran) Lonjakan skru, hujung skru haus, tekanan cair tidak stabil Pasang pam gear; memeriksa dan menggantikan komponen skru yang haus
Buih dan lompang dalam penebat Kelembapan kompaun melebihi 0.05%; penguraian plasticizer yang tidak menentu Kompaun pra-kering 2–4 jam pada 70–80°C; menyemak pakej aditif
Permukaan kasar (kulit jerung) Patah cair daripada kadar ricih dinding mati yang berlebihan Meningkatkan suhu die; mengurangkan kelajuan talian; tambah bantuan pemprosesan
Sipi yang tinggi Getaran konduktor; hujung mati tidak sejajar; tiub panduan yang dipakai Pusatkan semula kepala silang; menggantikan tiub panduan; periksa ketegangan konduktor
Garisan dan perubahan warna Bahan terdegradasi di zon mati silang kepala Bersihkan kepala silang; buka dan bersihkan; periksa zon mati
Kegagalan ujian percikan (lubang jarum) Pencemaran dalam kompaun; buih; tempat nipis dari kesipian Kompaun skrin; menangani isu kesipian; meningkatkan kebersihan pengendalian bahan

Cara Memilih Mesin Penyemperit Yang Tepat untuk Pengeluaran Wayar dan Kabel Anda

Memilih wayar dan penyemperit kabel memerlukan kerja melalui set spesifikasi berstruktur sebelum mendekati mana-mana pengeluar. Pilihan mesin yang salah — skru bersaiz kecil, nisbah L/D yang salah, penyejukan yang tidak mencukupi, atau kelajuan talian yang tidak mencukupi — tidak boleh dikompensasikan sepenuhnya oleh pelarasan operasi. Tentukan parameter berikut sebelum meminta sebut harga:

Julat Saiz Konduktor

Tentukan keratan rentas konduktor minimum (cth., 0.1 mm² untuk kabel data) dan maksimum (cth., 300 mm² untuk kabel kuasa). Julat ini menentukan saiz lubang kepala silang yang diperlukan, pemilihan die dan hujung, dan sama ada satu kepala silang boleh menutup julat penuh atau berbilang kepala silang diperlukan.

Keluarga Kompaun dan Ketebalan Dinding

PVC, LSZH dan XLPE masing-masing memerlukan geometri skru yang berbeza. Ketebalan dinding minimum dalam julat produk memacu pemilihan geometri die dan hujung serta sasaran nisbah penarikan bawah (DDR). Melebihi DDR 2.5 pada LSZH boleh menyebabkan keretakan cair, mengakibatkan kegagalan permukaan pada ujian percikan.

Output Sasaran dalam kg/j

Kira keluaran sasaran daripada kelajuan talian didarab dengan berat linear kabel berpenebat pada dimensi nominal. Pengiraan ini mensaiz diameter skru penyemperit dan motor pemacu. Penyemperit wayar dan kabel 60 mm yang berjalan pada 120 rpm menghantar kira-kira 180–220 kg/j sebatian PVC — mencukupi untuk dawai bangunan 1.5 mm² pada 400 m/min.

Toleransi Dimensi yang Diperlukan

Toleransi wayar bangunan standard bagi setiap IEC 60227 boleh dicapai dengan maklum balas tolok diameter asas. Kabel automotif mengikut ISO 6722 atau keperluan pendawaian aeroangkasa memerlukan pam gear dan ukuran ketebalan dinding sinar-X. Tentukan toleransi yang paling ketat dalam rangkaian produk dan saiz instrumentasi dengan sewajarnya — memasang semula pam gear selepas pemasangan adalah mungkin tetapi menambahkan kos dan masa henti.

Bilangan Lapisan Diperlukan

Penebat satu lapisan menggunakan satu penyemperit. Dwi-lapisan (penebat ditambah jaket) memerlukan sama ada garisan tandem dengan dua penyemperit dalam urutan atau kepala silang penyemperitan bersama. Penyemperitan bersama tiga kali ganda untuk kabel XLPE voltan sederhana dengan skrin semikonduktor memerlukan tiga penyemperit menyuap kepala silang tiga saluran tunggal — platform yang sama sekali berbeza daripada talian wayar bangunan.

Tahap Automasi dan Belanjawan

Talian penyemperit wayar dan kabel automatik sepenuhnya dengan kawalan diameter gelung tertutup, penukaran gelendong automatik dan pengurusan resipi mengurangkan sekerap permulaan dan kos buruh sebanyak 30–60% berbanding dengan operasi manual. Harga talian terpasang untuk talian wayar bangunan PVC/LSZH tujuan umum (penyemperit 60 mm, 25:1 L/D, pam gear, tolok laser) berjulat dari $300,000 hingga $800,000 USD. Talian penyemperitan bersama tiga kali ganda voltan sederhana XLPE bermula dari $2 juta dan melebihi $8 juta untuk konfigurasi menegak VCV penawar kering penuh. (Sumber: rujukan industri Gemwell, 2026)

Aplikasi Penyemperit Wayar dan Kabel Merentasi Sektor Industri Utama

Teknologi mesin penyemperit asas yang sama melayani industri yang berbeza secara radikal, masing-masing mempunyai keperluan kompaun sendiri, toleransi dimensi dan ekonomi pengeluaran. Memahami konteks aplikasi adalah sama pentingnya dengan memahami mesin itu sendiri.

Automotif

Automotif Wire Harness Cables

Automotif wire harness plants are among the most demanding environments for wire and cable extruder lines, with wire gauges ranging from 0.13 mm² to 6 mm² and line speeds of 600–1,200 m/min on fine gauge. Wall thicknesses as low as 0.15 mm on 0.13 mm² conductor demand diameter control to ±0.005 mm or better. Compound choices include PVC (standard), XLPE, and ETFE for zones near the engine requiring 125°C or 150°C continuous ratings. Color-coded insulation is critical for harness assembly, requiring inline colorimetric verification. Davis-Standard's automotive wire extrusion lines cover conductor ranges from 19 to 24 gauge for low-voltage signal and control wire.

Infrastruktur Kuasa

Kabel Kuasa Voltan Sederhana dan Tinggi

Pada skala yang bertentangan, kabel kuasa dasar laut dan kabel darat voltan lebih tinggi menggunakan konfigurasi wayar dan penyemperit kabel terbesar yang tersedia. Keratan rentas konduktor dari 500 mm² hingga 2,500 mm² memerlukan tiga garisan penyemperitan bersama yang menggunakan skrin semikonduktor dalam, dinding penebat XLPE (tebal 15–25 mm) dan skrin semikonduktor luar dalam satu laluan pada 3–10 m/min. Kebersihan penebat pada kelas kabel 220–525 kV adalah luar biasa — zarah logam yang lebih besar daripada 125 mikron dalam XLPE adalah dilarang, memerlukan pengendalian kompaun ultra-bersih dan kawasan pemasangan bilik bersih di sekeliling kepala silang. Dengan lebih 250 sistem wayar bangunan terpasang di seluruh dunia, Davis-Standard ialah salah satu peneraju yang diiktiraf untuk segmen ini.

Data dan Telekom

Data dan Telekommunications Cables

Pengkabelan berstruktur untuk Cat 6A dan Cat 8 Ethernet, dan kabel sepaksi untuk pengedaran jalur lebar, mengutamakan keseragaman kapasitans dan kawalan impedans daripada rintangan voltan. Cat 6A teras pepejal menggunakan FEP berbuih atau penebat HDPE pepejal pada dinding 0.25–0.35 mm pada konduktor 0.57 mm, dihasilkan pada 800–1,000 m/min. Proses berbuih — berbuih fizikal dengan suntikan nitrogen atau berbuih kimia dengan azodicarbonamide — mengurangkan pemalar dielektrik daripada 2.3 (HDPE pepejal) kepada 1.5–1.8, membolehkan lebar jalur 500 MHz. Kawalan diameter pada wayar penebat berbuih dan penyemperit kabel mesti mencapai lebih baik daripada ±0.005 mm untuk mengekalkan impedans dalam toleransi ±3 ohm piawaian TIA-568.

Pengecasan EV

Kabel Pengecasan Kenderaan Elektrik

Kabel pengecasan pantas EV DC mengendalikan arus berterusan sehingga 500 A pada 1,000 V DC, dengan jejari lentur di bawah 30 mm pada -40°C — gabungan yang memerlukan jaket TPU atau silikon fleksibel yang digunakan pada wayar berbilang lapisan dan talian penyemperit kabel. Reka bentuk yang disejukkan cecair menambah kerumitan lapisan, dengan penebat tersemperit pada tiub kuprum yang membawa cecair penyejuk. Talian mesin penyemperit untuk produk ini mesti mengendalikan berbilang lapisan serentak sambil mengekalkan sifat fleksibiliti yang membolehkan kabel digantung, berundur dan melentur ribuan kali dalam penggunaan lapangan. Permintaan kabel pengecasan EV global diramalkan berkembang pada CAGR lebih 20% hingga 2030, memacu pelaburan baharu yang ketara dalam kapasiti penyemperit wayar dan kabel di seluruh dunia.

Amalan Penyelenggaraan Yang Memanjangkan Hayat Perkhidmatan Wire dan Penyemperit Kabel

Penyemperit wayar dan kabel ialah aset berintensif modal, dengan kos talian terpasang daripada $300,000 hingga lebih $8 juta bergantung pada konfigurasi. Penyelenggaraan yang betul diterjemahkan terus kepada masa beroperasi, kualiti produk dan hayat perkhidmatan yang diukur dalam tahun berbanding bulan. Amalan di bawah mewakili standard yang diterima pakai oleh pengeluar wayar dan kabel berkemampuan tinggi di seluruh dunia.

Pemantauan Kehausan Skru dan Tong

Ukur diameter lubang tong dan diameter penerbangan skru setiap 6–12 bulan menggunakan instrumen yang ditentukur. Apabila kelegaan diameter antara skru dan tong melebihi 0.4–0.6 mm (bergantung pada diameter skru), ketekalan keluaran menurun dan aliran kebocoran meningkat, menyebabkan turun naik tekanan yang muncul sebagai variasi diameter dalam kabel siap. Mengganti skru sebelum laras mencapai tahap haus yang sama biasanya lebih menjimatkan kos daripada menggantikan kedua-duanya serentak.

Kekerapan Pembersihan Crosshead

LSZH dan sebatian berpigmen memerlukan pembongkaran kepala silang dan pembersihan setiap 8–24 jam pengeluaran untuk mengeluarkan bahan terdegradasi dari zon mati dalam acuan dan torpedo. Kompaun semula jadi PVC standard pada garisan bersih mungkin berjalan 200–500 jam antara pembersihan penuh. Kitaran pembersihan berjadual menggunakan sebatian pembersihan yang stabil haba sebelum setiap penutupan mengeluarkan sisa tanpa pembongkaran dan memanjangkan selang perkhidmatan dengan ketara.

Pemeriksaan Jalur Pemanas dan Termokopel

Jalur pemanas dan termokopel yang rosak menyebabkan anomali zon suhu yang sering salah didiagnosis sebagai masalah kompaun atau skru pada wayar dan penyemperit kabel. Periksa pengapit pemanas untuk mengendur dan bintik panas setiap suku tahun. Gantikan termokopel secara pencegahan setiap 12–18 bulan — kos termokopel adalah remeh berbanding sekerap yang dijana oleh zon suhu tunggal kehabisan kawalan pada talian XLPE.

Perkhidmatan Pandu dan Kotak Gear

Kotak gear penyemperit beroperasi di bawah beban tork kitaran yang tinggi. Ikuti selang pertukaran minyak gear yang ditentukan OEM, biasanya setiap 4,000–8,000 jam operasi. Analisis getaran pada kotak gear dua kali setahun mengenal pasti haus galas sebelum kegagalan bencana. Kegagalan kotak gear pada wayar berkelajuan tinggi dan talian penyemperit kabel menyebabkan masa henti tidak berjadual berjam-jam hingga beberapa hari dan kemungkinan kerosakan pada aci skru.

Penentukuran Tolok dan Pengesahan Penguji Percikan

Tolok diameter laser memerlukan penentukuran terhadap sasaran rujukan yang boleh dikesan setiap bulan. Penguji percikan mesti disahkan terhadap kecacatan buatan yang diketahui (lubang jarum terkawal dalam penebat) pada permulaan setiap peralihan pengeluaran. Penguji percikan tidak ditentukur yang merindui kegagalan sebenar adalah lebih berbahaya daripada tiada penguji sama sekali, kerana ia mewujudkan keyakinan palsu dalam kualiti produk semasa menghantar kabel yang rosak.

Kualiti Air Palung Penyejukan

Air palung penyejukan mengumpul pertumbuhan biologi, mendapan skala, dan bahan pemplastis yang boleh diekstrak dari semasa ke semasa. Biofouling di dalam palung penyejuk boleh mencemarkan permukaan kabel dengan mendapan organik yang muncul sebagai jalur permukaan atau kegagalan lekatan. Mengekalkan kekonduksian air, pH, dan tahap biosid dalam spesifikasi. Lengkapkan kitaran longkang dan bersih pada sistem palung setiap suku tahun, atau lebih kerap pada talian PVC di mana pengekstrakan plasticizer ke dalam air adalah tinggi.

Spesifikasi Skru dan Tong untuk Sebatian Kabel Berbeza

Skru dan tong adalah komponen yang paling kritikal secara mekanikal dalam mana-mana wayar dan penyemperit kabel. Geometri, metalurgi dan rawatan permukaannya menentukan kadar keluaran, kehomogenan kompaun, kestabilan tekanan dan hayat perkhidmatan. Menentukan skru yang betul untuk keluarga kompaun sasaran bukanlah pilihan — menjalankan skru PVC pada kompaun XLPE atau kompaun LSZH akan menghasilkan masalah kualiti yang tidak dapat diselesaikan dengan melaraskan profil suhu atau kelajuan.

Spesifikasi skru dan tong yang disyorkan oleh keluarga kompaun untuk aplikasi penyemperit wayar dan kabel
Kompaun Nisbah L/D Nisbah Mampatan Lapik Tong Permukaan Skru Julat Suhu Proses
PVC 20:1 hingga 25:1 2.5–3.0:1 dwilogam standard Bersalut krom, digilap 150–190°C
XLPE 25:1 hingga 30:1 2.0–2.5:1 dwilogam standard Aloi yang dirawat nitrida 200–220°C
LSZH/HFFR 25:1 hingga 36:1 2.0–2.8:1 dwilogam haus tinggi (60 HRC min) Keluli aloi tinggi yang dikeraskan 180–210°C
TPU/TPE 20:1 hingga 24:1 2.5–3.5:1 dwilogam standard Dirawat dengan nitrida 190–220°C
FEP/ETFE 20:1 hingga 24:1 3.0–4.0:1 Dilapisi PTFE atau aloi nikel Aloi nikel 340–380°C

Nisbah L/D (panjang-ke-diameter) ialah salah satu parameter yang paling banyak diperdebatkan dalam spesifikasi penyemperit wayar dan kabel. Skru yang lebih panjang memberikan lebih banyak masa tinggal untuk pencairan dan penhomogenan, yang bermanfaat untuk sebatian sukar seperti LSZH dengan pemuatan pengisi 50–65%. Walau bagaimanapun, skru yang lebih panjang juga meningkatkan input haba ricih, yang boleh mencetuskan pemautan silang pramatang dalam XLPE atau degradasi dalam PVC sensitif haba. Sesetengah pembekal menawarkan skru dengan L/D 36:1 khusus untuk aplikasi berbuih fizikal di mana pencampuran dan pencairan bahan yang tepat adalah kritikal. Pilihan yang tepat sentiasa bergantung pada kompaun khusus yang sedang diproses, bukan pada satu syor universal.

v