E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zon Teknikal Tinggi, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


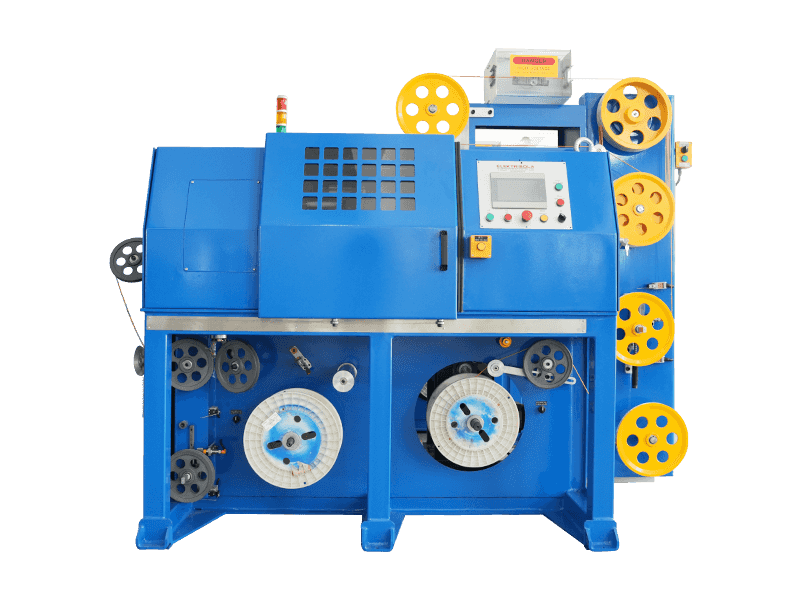
Jika anda mencari sumber atau menyatakan a mesin penyemperitan wayar berskala besar , jawapan ringkasnya ialah ini: kapasiti output, ketepatan kepala mati, geometri skru dan panjang talian penyejukan ialah empat pembolehubah yang memisahkan mesin yang membayar sendiri dalam lapan belas bulan daripada mesin yang kurang digunakan. Penyemperit wayar dan kabel yang dibina untuk pengeluaran volum tinggi mesti mengekalkan toleransi ketebalan dinding yang ketat—biasanya ±0.05 mm atau lebih baik—merentasi larian berbilang anjakan sambil mengekalkan kadar sekerap di bawah 1%. Segala-galanya—jenama, warna, kemasan kabinet—adalah kedua. Bahagian di bawah membahagikan setiap dimensi pemilihan, operasi dan pengoptimuman supaya pasukan pembelian anda mempunyai kedalaman teknikal untuk bertanya soalan yang betul.
Apakah Mesin Penyemperitan Kawat Berskala Besar?
Mesin penyemperitan wayar berskala besar ialah talian pemprosesan berterusan yang memaksa sebatian termoplastik atau termoset cair melalui acuan kepala silang, menyalut konduktor bergerak—tembaga, aluminium atau gentian optik—dengan lapisan penebat atau jaket. Tidak seperti unit atas bangku kecil yang digunakan di makmal, wayar gred industri dan sistem penyemperit kabel direka bentuk untuk berjalan pada kelajuan talian dari 100 m/min sehingga 2,500 m/min untuk penebat enamel nipis, sambil mengekalkan sifat dielektrik gred elektrik yang konsisten merentas kilometer keluaran.
Mesin itu sendiri adalah barisan pengeluaran bersepadu yang rapat dan bukannya satu peralatan. Ia terdiri daripada dirian bayar, stesen prapanas atau penyepuhlindapan, pemasangan tong-dan-skru penyemperit, acuan kepala silang, pemantau ujian percikan atau kemuatan, palung penyejuk, pengambilan ulat atau capstan, dan stesen gegelung atau gelendong. Setiap subsistem mesti dipadankan dengan yang lain dalam kapasiti pemprosesan, atau kesesakan menjadi siling untuk keseluruhan talian.
Kategori Mesin Teras dan Julat Keluaran
Bukan semua penyemperit wayar dan kabel beroperasi pada skala yang sama. Memahami pembahagian membantu pembeli memadankan kelas mesin dengan volum pengeluaran sebelum bercakap dengan pembekal.
| Kelas Mesin | Diameter Skru (mm) | Keluaran Biasa (kg/jam) | Aplikasi Sasaran | lebih kurang Kelajuan Talian (m/min) |
|---|---|---|---|---|
| Mikro / Ketepatan | 20–45 | 5–60 | Wayar perubatan, wayar magnet, kabel data | 200–2,500 |
| Perindustrian Sederhana | 45–90 | 60–300 | Kawat bangunan, abah-abah automotif, kabel kawalan | 50–400 |
| Skala Besar / Berat | 90–150 | 300–1,200 | Kabel kuasa, kabel dasar laut, jaket HV/EHV | 5–80 |
| Tandem / Tiga Lapisan | Berbilang tong | 400–2,000 | Kabel MV/HV berpenebat XLPE, jaket penyemperitan bersama | 3–30 |
Garis pemisah antara "perindustrian sederhana" dan "skala besar" diterima umum dalam industri pada diameter skru sekitar 90 mm untuk mesin skru tunggal, kerana di atas ambang itu pakej pemacu motor, penarafan tork kotak gear, dan kapasiti pemanasan tong semuanya melompat ke dalam kelas kejuruteraan yang berbeza. Banyak pengeluar China, OEM Eropah seperti Rosendahl Nextrom dan pembina Amerika seperti Davis-Standard mentakrifkan portfolio penyemperit wayar dan kabel berskala besar mereka bermula pada diameter ini.
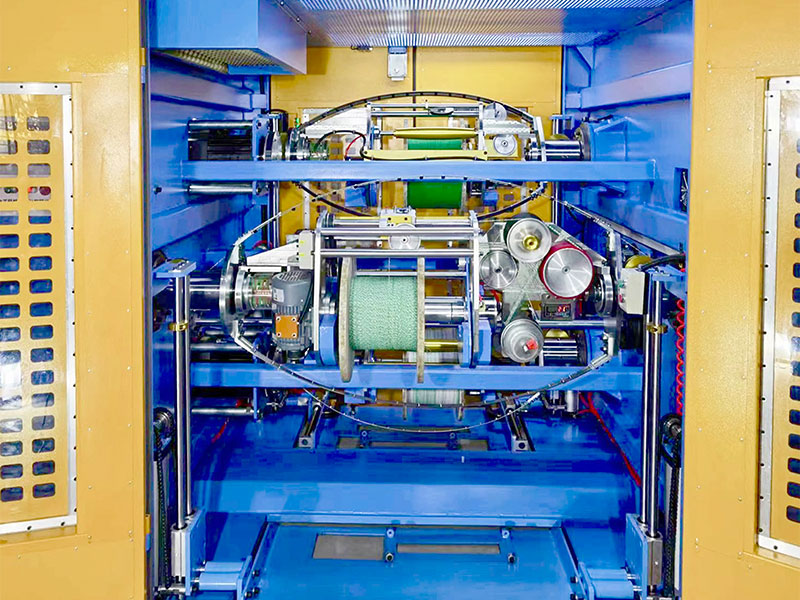
Reka Bentuk Skru: Enjin Pemprosesan dan Kualiti Lebur
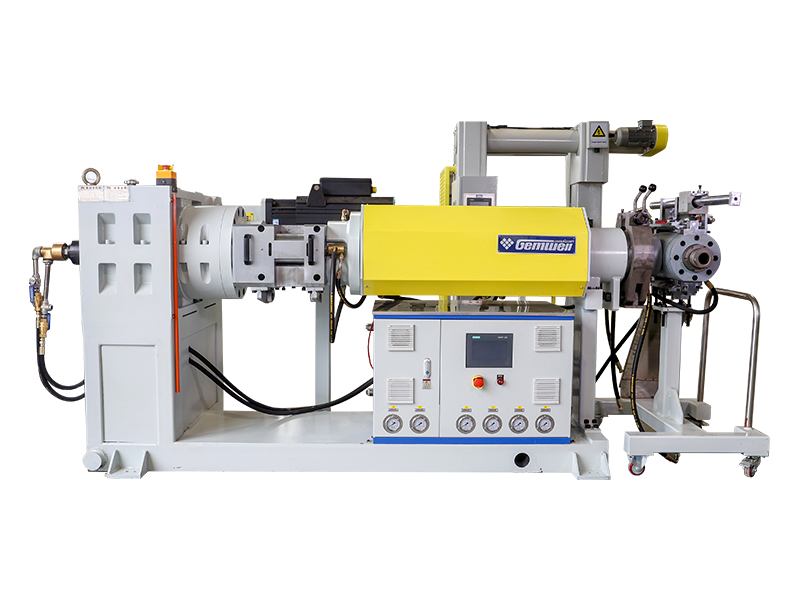
Skru penyemperitan adalah jantung mana-mana mesin penyemperitan wayar berskala besar. Geometri—nisbah mampatan, nisbah L/D dan profil penerbangannya—menentukan keseragaman suhu cair, kestabilan keluaran dan risiko degradasi kompaun. Kesilapan parameter ini ialah punca paling biasa lompang penebat, kecacatan permukaan dan salutan sipi.
Nisbah L/D
Nisbah panjang-kepada-diameter (L/D) mentakrifkan berapa banyak masa yang digunakan polimer dalam tong diplastiskan dan dihomogenkan sebelum mencapai acuan. Untuk sebatian wayar dan kabel, julat standard industri ialah 20:1 hingga 30:1 . Talian penebat PVC selalunya berjalan pada 20:1 hingga 24:1 kerana PVC sensitif dari segi haba—masa kediaman yang lebih lama berisiko degradasi. Talian XLPE dan HDPE boleh menggunakan 24:1 hingga 30:1 untuk memastikan penyebaran pemula pautan silang yang lengkap. Sesetengah sebatian kalis api (HFFR) bebas halogen khusus kini memerlukan L/D sehingga 35:1 disebabkan oleh beban pengisi yang tinggi (ATH atau MDH pada 60–65% mengikut berat), yang memerlukan lebih banyak kerja ricih untuk mencapai pencairan seragam.
Nisbah Mampatan
Nisbah mampatan ialah nisbah kedalaman saluran zon suapan kepada kedalaman saluran zon pemeteran. Penyemperit wayar dan kabel yang memproses polietilena tidak terisi biasanya menggunakan nisbah mampatan 3.0:1 hingga 3.5:1. Sebatian yang diisi dengan beban ATH melebihi 55% memerlukan nisbah mampatan yang lebih rendah—biasanya 2.2:1 hingga 2.8:1—untuk mengelakkan beban lampau skru dan pemanasan ricih berlebihan yang akan mengaktifkan agen pemautan silang atau merendahkan kalis api secara pra-matang.
Bahagian Penghalang dan Campuran
Skru keluaran tinggi moden untuk mesin penyemperitan dawai berskala besar selalunya menggabungkan penerbangan penghalang dalam zon peralihan untuk memisahkan kolam cair daripada pepejal yang tidak cair, meningkatkan kehomogenan cair tanpa menaikkan suhu cair. Bahagian pencampuran pengedaran hiliran—seperti pengadun Maddock atau Egan—menghomogenkan lagi pakej pewarna dan penstabil. Gabungan skru penghalang dengan pengadun Maddock telah ditunjukkan dalam kajian kes yang diterbitkan oleh pengeluar skru seperti Xaloy dan Reiloy untuk mengurangkan variasi suhu cair daripada ±8°C ke ±2°C, yang secara langsung diterjemahkan kepada nilai kapasitans dan rintangan penebat yang lebih ketat pada kabel siap.
Penanda aras industri: Skru 120 mm dengan 28:1 L/D dan pemprosesan geometri penghalang sebatian XLPE pada 150 rpm biasanya menghasilkan 800–950 kg/jam keluaran dengan variasi suhu cair di bawah ±3°C merentasi kepala die.
Teknologi Crosshead Die dan Kawalan Konsentrik
Die silang ialah tempat sebatian cair bertemu dengan konduktor yang bergerak dan dibentuk menjadi salutan silinder yang tepat. Pada mesin penyemperitan wayar berskala besar, reka bentuk cetakan mengawal kesipian secara langsung—metrik kualiti utama untuk wayar berpenebat. Kepekatan yang lemah membazir bahan, menyebabkan kegagalan dielektrik, dan mencetuskan pulangan pelanggan.
Die Jenis Tekanan lwn Jenis Tiub
Jenis tekanan (juga dikenali sebagai acuan "pengisian") membina tekanan cair di belakang hujung supaya sebatian melekat rapat pada konduktor di bawah tekanan positif. Ia digunakan untuk membina wayar, wayar hookup, dan kebanyakan aplikasi PVC. Die jenis tiub mencipta tiub polimer yang ditarik ke bawah ke konduktor di bawah ketegangan—diutamakan untuk PTFE, ETFE dan beberapa aplikasi XLPE yang kekuatan ikatan sengaja diminimumkan untuk membolehkan pelucutan.
Bahan Badan Mati dan Keseragaman Suhu
Badan kepala silang berskala besar biasanya dimesin daripada keluli alat (H13 atau P20) dengan salutan krom atau titanium nitrida (TiN) pada permukaan aliran untuk menahan lelasan daripada sebatian yang diisi. Suhu seragam di seluruh badan cetakan adalah penting: pembezaan 5°C antara bahagian atas dan bawah badan cetakan 150 mm boleh menghasilkan kesipian 0.08 mm pada wayar bangunan 6 mm², yang berada di luar kebanyakan piawaian antarabangsa. Pengeluar terkemuka kini membenamkan berbilang pemanas rintangan bebas dan termokopel dalam badan cetakan, dengan kawalan PID gelung tertutup pada setiap zon.
Sistem Pemusatan Automatik
Talian penyemperit wayar dan kabel pengeluaran tinggi semakin menyepadukan kawalan konsentrik automatik. Pemantau ketebalan dinding ultrasonik atau sinar-X diletakkan serta-merta selepas dadu menghantar data ketebalan masa nyata ke sistem pelarasan dadu dipacu servo yang menggerakkan kedudukan hujung dengan resolusi 0.001 mm. Sistem pemusatan automatik daripada pembekal seperti Sikora AG dan Zumbach Electronic boleh mengurangkan kesipian daripada garis dasar pelarasan manual sebanyak 8–12% kepada 2–4%, yang pada volum 50,000 km/tahun diterjemahkan kepada penjimatan kompaun yang boleh diukur.
Kepala Penyemperitan Bersama Berbilang Lapisan
Untuk kabel voltan sederhana dan tinggi yang memerlukan skrin dalam semikonduktor, penebat XLPE dan skrin luar semikonduktor dalam pas tunggal, kepala silang penyemperitan bersama tiga digunakan. Kepala ini mempunyai tiga saluran aliran cair berasingan yang menumpu dalam satu badan mati, mendepositkan ketiga-tiga lapisan secara serentak. Pendekatan ini—kadangkala dipanggil "penawar kering" atau "CCV" (pemvulkanan berterusan katenari) apabila digabungkan dengan tiub pengawetan suhu tinggi—menghapuskan risiko pencemaran antara lapisan dan mengekalkan tahap kebersihan yang diperlukan oleh IEC 60840 untuk kabel yang berkadar melebihi 30 kV.
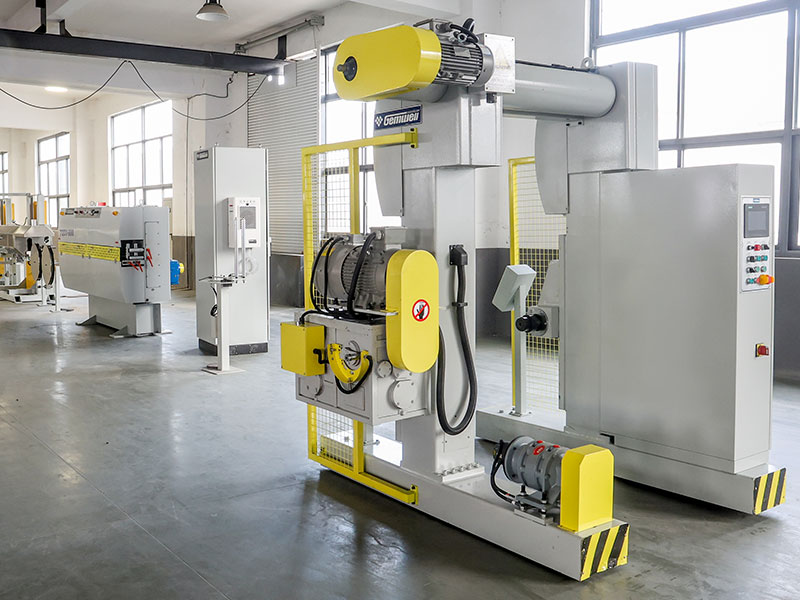
Reka Bentuk Talian Penyejukan: Mengapa Panjang Menentukan Kelajuan
Selepas acuan, wayar berpenebat panas mesti disejukkan daripada suhu cair (biasanya 180–230°C untuk sebatian PE, 170–200°C untuk PVC) hingga di bawah 60°C sebelum ia menyentuh capstan atau ulat, untuk mengelakkan ubah bentuk di bawah ketegangan jarak jauh. Oleh itu, panjang palung penyejukan adalah penentu utama kelajuan talian maksimum yang boleh dicapai pada mana-mana mesin penyemperitan wayar berskala besar.
Peraturan Pengukuran Palung Air
Peraturan kejuruteraan ringkas yang digunakan dalam industri wayar: panjang palung penyejukan (dalam meter) dibahagikan dengan kelajuan talian (m/min) mestilah mencukupi untuk mengurangkan suhu permukaan penebat di bawah 60°C. Untuk dawai bangunan PVC 2.5 mm² pada 200 m/min, palung 30 meter dengan air masuk 18–22°C biasanya diperlukan. Untuk kabel kuasa XLPE 50 mm² pada 40 m/min, palung 60 meter dengan zon suhu air berperingkat adalah perkara biasa. Barisan moden untuk pengeluaran berskala besar memasang palung dalam bahagian 6–10 meter setiap satu, membenarkan penyejukan berperingkat dan keupayaan untuk mengubah bilangan bahagian aktif mengikut produk.
Sembur lwn. Penyejukan Rendaman
Tangki rendam adalah standard untuk kabel melebihi 4 mm². Talian wayar berketepatan tinggi untuk penebat nipis (AWG 28 dan lebih halus) selalunya menggunakan zon pertama penguji percikan sejuk udara diikuti dengan kotak semburan air, kerana rendaman penuh pada kelajuan melebihi 1,000 m/min menghasilkan pergolakan yang boleh menyebabkan wayar berayun dan menyentuh dinding palung. Kotak semburan dengan muncung aliran laminar mengawal masalah ini sementara masih mencapai penyingkiran haba yang mencukupi.
Sistem Air Sejuk
Kawat berskala besar dan talian penyemperit kabel untuk wayar abah-abah automotif yang berjalan pada 600–800 m/min biasanya bersambung ke sistem air sejuk pusat yang menyalurkan air 8–12°C. Suhu salur masuk air secara langsung mempengaruhi panjang palung minimum. Berubah daripada air paip 22°C kepada air sejuk 10°C boleh mengurangkan panjang palung yang diperlukan sebanyak 25–35% untuk produk dan kelajuan yang sama, penjimatan ketara dalam ruang lantai untuk loji volum tinggi.
Peredaran Semula dan Kualiti Air
Air penyejuk pada talian penyemperitan wayar mengumpul sisa kompaun, agen pelepas dan pertumbuhan mikrob. Talian berskala besar moden menggabungkan peredaran semula gelung tertutup dengan penyejuk pusat, penapisan hingga 50 mikron, dan pensterilan UV. Kekonduksian air mesti dikawal di bawah 50 µS/cm untuk talian kabel voltan tinggi untuk mengelakkan kakisan galvanik pada konduktor kuprum yang melalui palung. Tumbuhan yang mengabaikan pengurusan kualiti air sering mendapati pengoksidaan permukaan konduktor mewujudkan masalah lekatan pada antara muka penebat-konduktor.
Sistem Pemacu, Tork dan Kecekapan Tenaga
Sistem pemacu pada mesin penyemperitan wayar berskala besar—motor, kotak gear dan pemacu frekuensi boleh ubah (VFD)—mesti memberikan tork yang stabil merentasi keseluruhan julat kelajuan untuk mengelakkan lonjakan dan pemburuan, yang nyata sebagai variasi diameter dalam wayar siap. Dalam dekad yang lalu, pemacu vektor AC dan sistem pemacu terus magnet kekal (PM) telah banyak mengalihkan pemacu thyristor DC yang lebih lama pada pemasangan baharu.
Kotak Gear Heliks Pemacu Vektor AC
Konfigurasi yang paling banyak digunakan pada wayar sederhana hingga besar dan talian penyemperit kabel. Motor AC (biasanya kelas kecekapan IE3 atau IE4) digandingkan dengan kotak gear heliks atau heliks-serong yang dikeraskan. Ketepatan peraturan kelajuan biasanya ±0.05% dengan pemacu vektor yang baik, mencukupi untuk kebanyakan aplikasi wayar bangunan dan kabel kuasa. Saiz motor berjulat daripada 75 kW untuk penyemperit 90 mm hingga 630 kW atau lebih untuk sebatian terisi pemprosesan mesin 150 mm.
PM Direct Drive
Motor magnet kekal dengan pengurangan satu peringkat atau tiada kotak gear sama sekali semakin biasa pada penyemperit wayar berketepatan tinggi. Tanpa kotak gear, kerugian mekanikal menurun kepada hampir sifar, dan sistem mencapai peraturan kelajuan lebih baik daripada ±0.01%. Pemacu PM juga mengurangkan tahap hingar daripada 82–86 dB(A) biasa mesin bergilir kepada di bawah 75 dB(A), peningkatan bermakna dalam persekitaran pengendali yang berjalan 24/7.
Penggunaan Tenaga Khusus
Metrik pembelian utama ialah penggunaan tenaga khusus (SEC) dalam kWj setiap kilogram output. Pemprosesan XLPE wayar dan penyemperit kabel 120 mm yang dikonfigurasikan dengan baik pada daya pemprosesan tinggi harus dicapai 0.12–0.20 kWj/kg untuk bahagian penyemperitan sahaja. Mesin lama dengan pemacu DC dan penebat tong yang lemah boleh menjalankan 0.35–0.50 kWj/kg. Pada pengeluaran tahunan sebanyak 5,000 tan, perbezaan antara 0.15 dan 0.40 kWj/kg berjumlah 1,250 MWj/tahun—pada kadar elektrik perindustrian $0.08–$0.12/kWj, ini ialah $100,000–$150,000 dalam perbezaan kos tenaga tahunan.
Penebat Tong dan Pemanasan Zon
Pemanasan tong menyumbang 20–40% daripada jumlah penggunaan tenaga penyemperit semasa pengeluaran. Pemanas jalur seramik dengan kecekapan 94–96%, digabungkan dengan lengan penebat bulu mineral yang dipasang di atas jalur, mengurangkan kehilangan haba terpancar dan tenaga pemanasan zon yang lebih rendah sebanyak 15–30% berbanding pemanas jalur aluminium tuangan tidak bertebat. Beberapa pembina mesin berskala besar kini menawarkan pemanasan tong bertebat sebagai standard pada mesin melebihi 90 mm.
Pengurusan Tong dan Zon Suhu
Kawalan suhu tong yang tepat tidak boleh dirunding dalam wayar gred pengeluaran dan penyemperit kabel. Kebanyakan mesin berskala besar membahagikan tong kepada empat hingga enam zon pemanasan dan penyejukan bebas, masing-masing dengan pemanas jalur rintangan sendiri, peniup penyejuk (atau jaket air) dan pengawal suhu PID. Keupayaan untuk menetapkan dan menahan setiap zon secara bebas dalam ±1°C titik tetapan ialah keperluan garis dasar.
- Zon 1 (Suapan): Biasanya tetapkan 20–40°C di bawah suhu cair untuk mengelakkan penyambungan dan memastikan penyaluran katil pepejal
- Zon 2–3 (Peralihan): Tanjakan beransur-ansur ke arah suhu cair, membenarkan pemplastikan terkawal tanpa terlalu panas cair
- Zon 4–5 (Pemeteran): Tetapkan pada atau sedikit di bawah suhu cetakan untuk tekanan cair dan kadar keluaran yang stabil
- Penyesuai dan Zon Mati: Selalunya dikawal secara bebas; keseragaman zon mati merentasi badan dalam ±2°C adalah kritikal untuk ketumpuan
- Medium penyejukan: Penyejukan jaket udara atau air termampat untuk mengelakkan terlalu panas pada kelajuan skru tinggi
Suhu melampau semasa permulaan adalah punca kerap degradasi kompaun dan pencemaran mati. Pengawal mesin penyemperitan wayar berskala besar moden menggunakan algoritma PID talaan automatik dan kawalan ramalan model (MPC) untuk memanaskan laras yang lebih pantas dengan overshoot minimum—membawa mesin 120 mm ke suhu pengeluaran dalam 45–60 minit dengan overshoot kurang daripada 3°C berbanding overshoot 20–30°C yang biasa pada mesin terkawal thyristor yang lebih lama.
Sistem Pemantauan Kualiti Sebaris
Talian penyemperit wayar dan kabel volum tinggi moden mengintegrasikan berbilang sistem pengukuran dan pemantauan sebaris yang menjana data yang digunakan untuk kedua-dua kawalan proses segera dan pengurusan kualiti statistik jangka panjang. Ini adalah salah satu bidang yang paling pesat berkembang dalam industri penyemperitan wayar, didorong oleh keperluan sambungan Industri 4.0 daripada OEM automotif Tahap 1 dan pengendali grid.
Pengimbasan mikrometer laser pada 2,000 Hz mengukur diameter luar dan mengesan keratan rentas bujur. Unit daripada Zumbach, Sikora dan Beta LaserMike mengekalkan resolusi ±0.001 mm. Data menyuap gelung kawalan kelajuan haul-off untuk pembetulan diameter masa nyata.
Tolok ultrasonik (untuk kabel legap) atau sistem X-ray (untuk semua jenis kabel) menyediakan ukuran ketebalan dinding 360°. Siri CENTERVIEW 8000 Sikora menyediakan data kesipian masa nyata dengan ketidakpastian ukuran ±0.01 mm untuk kabel sehingga 60 mm OD.
Pemantau kapasitans berterusan mengesan lompang penebat dan kemasukan yang tidak dapat dilihat oleh tolok laser. Penguji percikan voltan tinggi menggunakan 0.5–25 kV (bergantung pada ketebalan penebat) untuk mengesan lubang jarum. Sistem moden mencapai 100% pengesanan lubang jarum melebihi diameter 50 µm pada kelajuan sehingga 1,000 m/min.
Transduser tekanan cair pada penyesuai dan salur masuk die mengukur kestabilan proses. Kadar keluaran adalah berkadar terus dengan tekanan mati pada suhu malar; hanyut tekanan lebih daripada 5% selama 30 minit menandakan masalah proses yang memerlukan penyiasatan. Termokopel cair memberikan suhu cair sebenar dan bukannya suhu permukaan tong.
Bahan yang Diproses pada Mesin Penyemperitan Wayar Berskala Besar
Mesin penyemperitan wayar berskala besar mesti dikonfigurasikan khusus untuk keluarga kompaun yang akan dijalankan. Polimer yang berbeza mempunyai tingkah laku rheologi yang berbeza secara radikal, kestabilan terma, dan ciri lelasan yang mempengaruhi reka bentuk skru, metalurgi tong, bahan die, dan keperluan penyejukan.
| Kompaun | Suhu Pemprosesan (°C) | Ciri Skru Utama | Metalurgi tong | Aplikasi Utama |
|---|---|---|---|---|
| PVC (fleksibel) | 160–185 | Ricih rendah, mampatan rendah (2.5:1) | Bersalut krom atau nitrid | Kawat bangunan, wayar automotif |
| XLPE (PE boleh pautan silang) | 120–135 (mati keluar) | Skru penghalang, ricih rendah | Dwilogam (jenis Xaloy 306) | Penebat kabel kuasa MV/HV |
| HDPE | 180–230 | Mampatan tinggi (3.5:1), penghalang | Nitrided standard | Kabel telekom, jaket voltan rendah |
| HFFR (diisi ATH/MDH) | 190–220 | Mampatan rendah (2.2:1), L/D tinggi | Penerbangan dwilogam, mengeras | Kereta api, marin, kabel terowong |
| TPE / TPU | 170–210 | Bahagian pencampuran tujuan am | Nitrided standard | Kabel fleksibel automotif, robotik |
| Fluoropolimer (FEP, ETFE) | 300–380 | L/D Pendek (16:1), tahan kakisan | Inconel atau Hastelloy dibarisi | Aeroangkasa, wayar instrumentasi |
Cara Menilai dan Memilih Mesin Penyemperitan Wayar Berskala Besar
Memilih wayar pengeluaran dan penyemperit kabel memerlukan lebih daripada membandingkan kadar keluaran yang disebut. Proses penilaian berstruktur berikut membantu jurutera perolehan mengelakkan kesilapan pembelian yang paling biasa.
Tentukan Matriks Produk Dahulu
Senaraikan setiap tolok wayar, bahan penebat dan kelajuan talian yang anda perlukan dalam tiga tahun pertama. Rangkaian produk terluas—bukan produk paling biasa—mentakrifkan spesifikasi mesin. Talian yang dioptimumkan untuk wayar bangunan PVC 2.5 mm² pada 300 m/min mungkin tidak dapat menjalankan kabel kuasa XLPE 95 mm² sama sekali, dan talian yang dibina untuk kabel HV tidak boleh menjalankan wayar cangkuk nipis secara ekonomi. Ramai pembeli kurang menentukan dengan hanya memetik produk volum tertinggi mereka.
Minta Data Prestasi Skru Berdokumen
Tanya pembekal untuk lengkung ciri skru: output (kg/jam) lwn kelajuan skru (RPM) pada kompaun khusus anda dan suhu pemprosesan. Pengeluar penyemperit wayar dan kabel yang bereputasi akan mempunyai data ini daripada ujian penerimaan kilang atau rekod percubaan yang diterbitkan. Kadar keluaran yang didakwa tanpa kelajuan skru dan konteks suhu adalah tidak bermakna.
Periksa Penilaian Tork Kotak Gear
Kotak gear selalunya merupakan komponen pengehad pada mesin berskala besar. Minta tork terkadar dalam Nm dan faktor keselamatan berbanding dengan keluaran tork puncak motor. Kotak gear dinilai untuk tork puncak motor 1.0× tanpa margin keselamatan akan gagal sebelum waktunya apabila memproses sebatian berisi kelikatan tinggi. Amalan industri ialah faktor keselamatan 1.5× atau lebih tinggi pada kadaran tork kotak gear berbanding puncak motor.
Audit Seni Bina Sistem Kawalan
Tentukan sama ada sistem PLC dan HMI talian dibina pada seni bina terbuka (Siemens S7, Allen-Bradley ControlLogix, Beckhoff TwinCAT) atau platform proprietari. Sistem kawalan proprietari mewujudkan pergantungan jangka panjang pada pengeluar peralatan asal untuk kemas kini perisian, alat ganti dan pengubahsuaian. Seni bina terbuka membolehkan pasukan kejuruteraan anda mengubah suai resipi dan menambah penderia secara bebas.
Menjalankan Ujian Penerimaan Kilang (FAT)
Teruskan ujian penerimaan kilang dengan kompaun anda dan konduktor anda. Jalankan mesin selama sekurang-kurangnya empat jam pada kelajuan terkadar dan ukur variasi diameter (CV%), kesipian dan kestabilan tekanan cair. Minta semua data FAT dimasukkan ke dalam dokumentasi penghantaran. Pembekal yang menentang syarat FAT pada pesanan mesin penyemperitan wayar berskala besar adalah isyarat risiko yang ketara.
Automasi dan Integrasi Industri 4.0
Industri wayar dan kabel berada di bawah tekanan yang berterusan untuk mengurangkan kebergantungan operator dan meningkatkan kebolehkesanan data. Mesin penyemperitan wayar berskala besar moden semakin dihantar sebagai talian automatik sepenuhnya yang mampu mengurus resipi, diagnostik jauh dan pelaporan pengeluaran tanpa campur tangan manual antara penukaran.
Pengurusan Resipi dan Masa Pertukaran
Penyemperit wayar dan kabel berskala besar yang dikonfigurasikan dengan baik dengan pengurusan resipi digital boleh melaksanakan penukaran produk—menukar daripada satu tolok wayar dan kompaun kepada yang lain—dalam masa kurang daripada 20 minit apabila semua parameter (kelajuan skru, suhu tong, kelajuan angkut, ketegangan pengambilan) disimpan dan dimuatkan sebagai fail resipi tunggal. Tanpa pengurusan resipi, penukaran yang memerlukan pelarasan manual 30–50 parameter boleh mengambil masa 90–120 minit, mewakili 12–20% kehilangan kapasiti pada baris tiga anjakan yang sibuk menjalankan 15 penukaran produk setiap minggu.
Ketersambungan OPC-UA dan Integrasi MES
Protokol OPC Unified Architecture (OPC-UA) ialah piawaian semasa untuk menyambungkan data talian penyemperitan ke Sistem Perlaksanaan Pembuatan (MES) peringkat tumbuhan, sistem ERP dan platform analitik awan. Mesin penyemperitan wayar berskala besar yang dilengkapi dengan OPC-UA boleh menstrim kelajuan skru, daya pemprosesan, suhu cair, diameter dan hasil ujian percikan dalam masa nyata ke pangkalan data pusat, membolehkan analitik proses anjakan demi anjakan dan pencetus penyelenggaraan ramalan. Pembekal kabel automotif yang melayani pelanggan Tahap 1 di Eropah semakin diperlukan oleh keperluan kualiti pelanggan untuk mempunyai 100% kebolehkesanan OPC-UA kepada meter output.
Penyelenggaraan Ramalan pada Komponen Haus Tinggi
Kehausan skru dan tong ialah kos penyelenggaraan utama pada mesin penyemperitan wayar berskala besar. Penderia getaran pada kotak gear, aliran arus motor dan algoritma hanyut tekanan cair boleh memberikan 200–400 jam amaran awal sebelum kehausan skru mencapai titik ketidakstabilan output. Beberapa OEM penyemperit wayar kini menawarkan langganan pemantauan jauh di mana pasukan kejuruteraan mereka menyemak data mesin setiap minggu dan membenderakan anomali sebelum ia menjadi penghentian pengeluaran.
Kes yang didokumenkan: Pengeluar wayar bersaiz sederhana di Asia Tenggara melaporkan pengurangan 34% dalam masa henti yang tidak dirancang selepas melaksanakan kesambungan OPC-UA dan langganan pemantauan jarak jauh pada kumpulan tiga talian penyemperit berskala besar. Tempoh bayaran balik dianggarkan di bawah 8 bulan berdasarkan kos masa henti yang dielakkan sahaja.
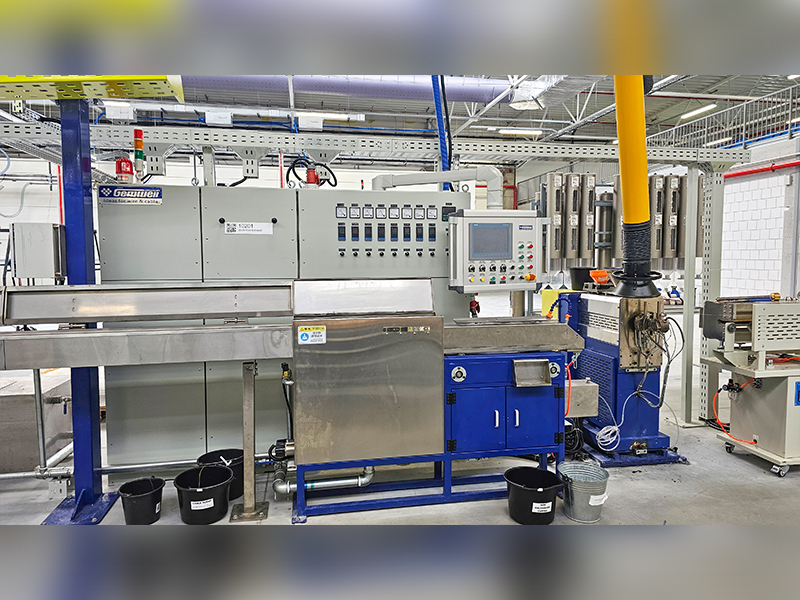
Jadual Penyelenggaraan dan Perancangan Alat Ganti Pakai
Mesin penyemperitan wayar berskala besar yang menjalankan tiga syif, enam atau tujuh hari seminggu akan mengumpul 7,000–8,000 jam operasi setahun. Penyelenggaraan pencegahan berstruktur adalah satu-satunya faktor terpenting dalam mengekalkan kadar keluaran dan kualiti produk yang mewajarkan pelaburan modal.
Tugasan Harian dan Mingguan
- Semak dan log suhu zon tong dan bandingkan dengan setpoint
- Rekod tekanan cair pada penyesuai dan mati; trend untuk drift
- Periksa kejernihan dan kekonduksian air penyejukan
- Bersihkan elektrod ujian percikan dan periksa jurang elektrod
- Lubricate galas ulat/kapstan mengikut jadual OEM
- Periksa paras minyak dan suhu kotak gear
Tugasan Bulanan
- Tarik skru untuk pemeriksaan visual jika memproses sebatian berisi kasar
- Kalibrasi pengawal suhu terhadap termokopel rujukan yang diperakui
- Uji semua interlock keselamatan (hentian kecemasan, perlindungan beban lampau)
- Siram dan gantikan penapis air penyejuk
Tugasan Tahunan dan Bahagian Hayat Pakai
- Ukur kelegaan penerbangan skru terhadap lubang tong; ganti apabila kelegaan melebihi 0.2–0.3% daripada diameter tong
- Salur minyak kotak gear penuh dan isi semula dengan gred khusus OEM
- Gantikan jalur pemanas tong (kehidupan biasa: 18,000–25,000 jam)
- Gantikan semua penderia termokopel (hanyut menjadi ketara selepas 2–3 tahun)
- Periksa keadaan galas tujahan (kegagalan biasanya merupakan pembaikan paling mahal pada mesin berskala besar)
Hayat skru dan tong pada mesin penyemperitan dawai berskala besar yang menjalankan sebatian PE yang tidak diisi boleh melebihi 30,000–40,000 jam. Mesin yang sama menjalankan 60% sebatian HFFR yang diisi ATH mungkin memerlukan penggantian skru selepas 4,000–6,000 jam jika laras dwilogam dan skru penerbangan yang dikeraskan tidak dinyatakan. Perbezaan kos antara skru standard (~$8,000 untuk 120 mm) dan skru kalis haus dwilogam sepenuhnya (~$22,000) biasanya dipulihkan dalam masa kurang daripada satu tahun melalui kekerapan penggantian yang dikurangkan apabila menjalankan sebatian yang diisi kasar.
Pengilang Terkemuka dan Landskap Bekalan Global
Pasaran global untuk mesin penyemperitan wayar berskala besar dibekalkan oleh gabungan pengeluar Eropah, Amerika Utara dan Asia. Memahami landskap pembekal membantu pasukan perolehan menanda aras harga, tahap teknologi dan keupayaan selepas jualan.
Penanda aras harga untuk mesin penyemperit wayar dan kabel berskala besar (diameter skru 90–120 mm, talian penuh termasuk penyejukan, pengambilan dan kawalan): Talian binaan China bermula pada kira-kira $180,000–$450,000 USD untuk talian wayar bangunan lengkap. Talian binaan Eropah yang setara biasanya $600,000–$1,500,000 USD. Untuk CCV atau talian penyemperitan bersama tiga kali ganda untuk kabel HV, pakej Eropah bermula pada $3,000,000 USD dan boleh mencecah $25,000,000 untuk sistem penyemperitan kabel dasar laut HV turnkey lengkap.
XLPE dan Penyemperitan Kabel Voltan Tinggi: Keperluan Khusus
Penyemperitan kabel bertebat XLPE voltan sederhana dan tinggi mewakili segmen yang paling menuntut secara teknikal dalam pasaran mesin penyemperitan wayar berskala besar. Keperluan berbeza daripada penyemperitan dawai bangunan dengan ketara sehingga loji yang berhasrat untuk menghasilkan kabel berkadar melebihi 12 kV mesti menganggapnya sebagai kategori teknologi yang berasingan sepenuhnya.
Keperluan Kebersihan
Kompaun XLPE untuk kabel berkadar 30 kV dan ke atas mesti diproses dalam persekitaran bilik bersih. Menurut IEC 60840, penebat untuk kabel melebihi 30 kV mestilah tidak mempunyai zarah pencemaran yang lebih besar daripada 0.125 mm dalam keratan rentas. Ini memerlukan keseluruhan talian penyemperitan—dari silo kompaun hingga ke acuan—dikurung dalam bilik bersih Kelas 10,000 (ISO 7), dengan bekalan udara yang ditapis, tekanan positif dikekalkan pada setiap masa, dan semua kakitangan yang memakai pakaian tanpa serabut. Pengendalian kompaun menggunakan sistem pemindahan tertutup untuk mengelakkan pencemaran daripada habuk ambien. Keperluan ini dengan ketara meningkatkan keperluan kejuruteraan awam dan mekanikal untuk pemasangan talian berbanding pengeluaran wayar bangunan.
Sistem Pemvulkanan Berterusan (CV).
XLPE memerlukan pemautan silang selepas penyemperitan, dicapai dengan mendedahkan kabel berpenebat kepada suhu dan tekanan tinggi dalam tiub pengawetan bertekanan nitrogen (CCV: pemvulkanan berterusan katenari, atau VCV: pemvulkanan berterusan menegak). Tiub CCV untuk kabel HV biasanya sepanjang 80–200 meter, dikekalkan pada 300–400°C dan tekanan nitrogen 10–20 bar. Kendur katenari kabel melalui tiub ini mesti dikawal dengan tepat untuk mengelakkan ubah bentuk bujur penebat lembut yang tidak diawet. Talian VCV menggunakan tiub menegak (sehingga 300 meter tinggi, memerlukan bangunan menara khusus) yang menghapuskan sag katenari sepenuhnya, menjadikannya teknologi pilihan untuk kabel 132 kV dan ke atas. Talian VCV untuk kabel EHV boleh menelan kos EUR 15–30 juta untuk pemasangan lengkap.
Menyahgas Selepas Pautan Silang
Penebat XLPE berpaut silang mengandungi hasil sampingan daripada proses penguraian peroksida (metana, asetofenon, dan alkohol kumil untuk sistem silang silang DCP). Hasil sampingan ini mesti disebarkan keluar daripada penebat dalam ruang penyahgas yang dipanaskan (biasanya 70–80°C selama 5–30 hari bergantung pada diameter kabel) sebelum aksesori kabel (sendi, penamat) boleh digunakan. Kegagalan menyahgaskan penebat XLPE dengan secukupnya mengakibatkan pengumpulan cas ruang yang boleh menyebabkan kegagalan dielektrik pramatang. Degassing selalunya merupakan kesesakan kadar pengeluaran bagi pengeluar kabel HV—membina kapasiti ruang yang mencukupi untuk memadankan keluaran penyemperitan memerlukan pelaburan modal yang besar dalam pergudangan terkawal suhu.
Trend Pasaran Memacu Pelaburan Mesin Penyemperitan Kawat Berskala Besar
Memahami pemacu makro permintaan membantu perancang loji saiz dan masa pelaburan talian baharu dengan betul.
Pemodenan Grid dan Tenaga Boleh Diperbaharui
Peralihan tenaga global memacu permintaan yang tidak pernah berlaku sebelum ini untuk kabel voltan tinggi dan voltan lebih tinggi. Agensi Tenaga Antarabangsa (IEA) menganggarkan dalam laporan Grid Elektrik 2023 dan Peralihan Tenaga Selamat bahawa untuk mencapai pelepasan sifar bersih menjelang 2050 memerlukan 80 juta km kabel grid baharu menjelang 2040—kira-kira dua kali panjang semua kabel yang dipasang setakat ini. Ini mewujudkan pelaburan dalam talian kabel HV dan EHV baharu di pengeluar di seluruh Eropah, Amerika Utara dan Asia.
Pengembangan Kenderaan Elektrik
Pengeluaran EV mendorong permintaan untuk wayar automotif bersuhu tinggi, berdinding nipis yang mampu mengendalikan ketumpatan arus yang lebih tinggi dalam abah-abah yang lebih ringan. Kompaun wayar seperti ETFE berpaut silang dan wayar berpenebat silikon yang dinilaikan kepada 175°C dan ke atas berkembang pada kadar dua digit. Talian penyemperit wayar automotif yang dioptimumkan untuk sebatian khusus ini merupakan pelaburan keutamaan untuk pengeluar abah-abah di Mexico, Maghribi dan Eropah Timur yang membekalkan OEM Eropah dan Amerika.
Infrastruktur Gentian Optik
Program binaan gentian ke premis (FTTP) global di AS (program BEAD: $42.45 bilion), EU (sasaran Akta Infrastruktur Gigabit: 1 Gbps kepada semua isi rumah EU menjelang 2030), dan pasaran membangun memacu penambahan kapasiti penyemperitan tiub kabel dan tiub penampan. Talian ini menggunakan penyemperit wayar dan kabel yang disesuaikan untuk aplikasi penimbal dan jaket gentian optik, biasanya menjalankan sebatian HDPE atau LSZH pada 200–600 m/min.
Penyusunan semula dan Penyetempatan Rantaian Bekalan
Gangguan rantaian bekalan pasca 2020 dan kebimbangan geopolitik telah mendorong pengeluar wayar dan kabel di Amerika Utara dan Eropah untuk melabur dalam kapasiti pengeluaran domestik yang sebelum ini berada di luar pesisir. Aliran ini mencipta gelombang pemasangan mesin penyemperitan wayar berskala besar baharu di pasaran yang tidak pernah melihat pelaburan loji wayar greenfield dalam dua dekad.
 Berkaitan Produk