E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zon Teknikal Tinggi, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Bagaimana Kabel Gentian Optik Dibuat: Jawapan Ringkas
Kabel gentian optik dibuat dengan melukis kaca silika ultra tulen ke dalam helai nipis rambut yang dipanggil gentian optik, menyalutnya dengan lapisan polimer pelindung, menggabungkannya ke dalam pemasangan teras, dan akhirnya menyemperit jaket luar di sekeliling keseluruhan struktur menggunakan wayar dan penyemperit kabel. Hasilnya ialah kabel yang mampu menghantar data pada kelajuan cahaya pada jarak berpuluh-puluh kilometer dengan hampir tiada kehilangan isyarat.
Proses pembuatan penuh merangkumi beberapa peringkat yang sangat terkawal — daripada pemendapan wap kimia prabentuk silika, kepada menara lukisan gentian yang beroperasi pada suhu lebih 2,000°C, kepada garisan jaket di mana wayar dan penyemperit kabel menggunakan salutan polimer pada kelajuan melebihi 1,000 meter seminit . Setiap peringkat memerlukan peralatan ketepatan, toleransi yang ketat, dan kawalan kualiti yang ketat.
Bahan Mentah: Kabel Gentian Optik Sebenarnya Diperbuat Daripada Apa
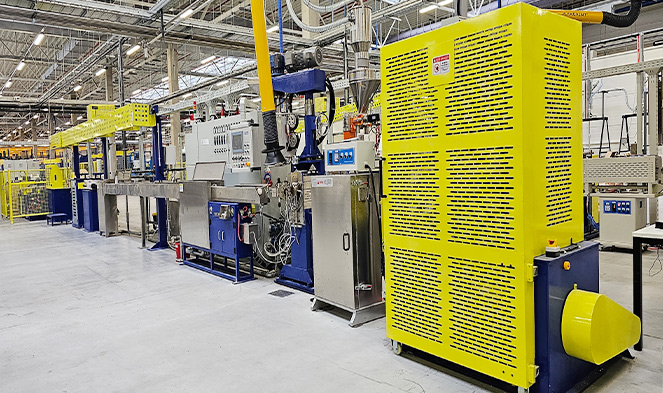
Gentian optik di tengah-tengah setiap kabel bermula dengan silikon tetraklorida (SiCl₄) atau silikon dioksida (SiO₂) dengan ketulenan luar biasa — biasanya 99.9999% atau lebih baik. Malah satu kekotoran logam pada tahap bahagian-per-bilion boleh menyerakkan cahaya dan mengurangkan kualiti penghantaran. Di samping silika, dopan seperti germanium dioksida (GeO₂) ditambah pada teras untuk menaikkan indeks biasannya sedikit di atas pelapisan, mewujudkan jumlah pantulan dalaman yang mengekalkan cahaya terperangkap di dalam gentian.
Di luar kaca, kabel siap mengandungi beberapa kategori bahan lain:
- Salutan utama: Akrilat lembut yang boleh disembuhkan UV disapu terus di atas kaca untuk melindungi lenturan mikro dan melindungi permukaan daripada kelembapan.
- Salutan sekunder: Lapisan akrilat yang lebih keras yang memberikan kekuatan mekanikal gentian dan rintangan lelasan.
- Tiub penampan atau penimbal ketat: Reka bentuk tiub longgar menggunakan tiub PBT (polybutylene terephthalate) yang dipenuhi gel; reka bentuk penampan ketat menggunakan nilon atau PVDF tersemperit terus ke atas gentian.
- Ahli kekuatan: Benang Aramid (Kevlar), batang plastik bertetulang kaca (GRP) atau dawai keluli bergantung pada jenis kabel dan penggunaan.
- Jaket luar: Polietilena sifar halogen (LSZH) asap rendah, PVC atau poliuretana, digunakan oleh wayar dan penyemperit kabel dan dipilih berdasarkan persekitaran pemasangan.
Gabungan khusus bahan-bahan ini menentukan sama ada produk siap ialah kabel tampalan dalaman, kabel luar pengebumian terus, kabel dasar laut berperisai atau kabel riser kalis api.
Peringkat Satu: Pembuatan Prabentuk Kaca
Segala-galanya bermula dengan prabentuk - rod kaca pepejal, biasanya 1–1.5 meter panjang dan diameter 50–150 mm, yang profil keratan rentasnya ialah replika berskala tepat bagi gentian siap. Nisbah antara diameter teras dan diameter pelapisan dalam prabentuk dipelihara dengan betul semasa lukisan, jadi setiap keputusan dimensi yang dibuat pada peringkat ini merambat sehingga ke produk akhir.
Pemendapan Wap Kimia Terubahsuai (MCVD)
Dalam proses MCVD, tiub silika berputar dipasang dalam mesin pelarik yang berfungsi kaca. Prekursor gas — SiCl₄, GeCl₄, POCl₃, dan oksigen — dimasukkan ke satu hujung manakala obor hidrogen-oksigen melintasi bahagian luar. Gas bertindak balas pada sekitar 1,600°C, memendapkan zarah jelaga pada dinding dalam tiub. Setiap pas obor menyimpan satu lapisan kaca dengan komposisi yang sedikit berbeza, membina lapisan teras indeks gred demi lapisan. Selepas beratus-ratus hantaran, tiub itu runtuh menjadi rod prabentuk pepejal di bawah suhu tinggi.
Pemendapan Wap Luar (OVD) dan Pemendapan Paksi Wap (VAD)
OVD dan VAD ialah kaedah dominan yang digunakan oleh pengeluar berskala besar seperti Corning dan Fujikura. Dalam OVD, mandrel berputar melintasi penunu hidrolisis nyalaan; SiCl₄ dan GeCl₄ bertindak balas dengan hidrogen dan oksigen untuk memendapkan jelaga silika di bahagian luar mandrel. Selepas pemendapan, mandrel dikeluarkan dan kosong jelaga berliang disinter dalam relau dengan suasana klorin untuk menghalau ion OH⁻ (yang menyebabkan pengecilan puncak air), kemudian disatukan menjadi prabentuk kaca tanpa gelembung. VAD memendapkan jelaga secara paksi pada hujung batang benih berputar, menumbuhkan prabentuk secara berterusan — format yang sesuai dengan pengeluaran volum tinggi kerana ia menghasilkan prabentuk yang sangat panjang tanpa gangguan. Satu prabentuk OVD atau VAD yang besar boleh menghasilkan lebih 3,000 km gentian siap.
Peringkat Dua: Melukis Gentian pada Menara Lukisan
Menara lukisan gentian adalah salah satu peralatan yang paling menarik dalam mana-mana loji gentian optik. Biasanya berdiri setinggi 10–20 meter, ia menyuapkan prabentuk secara menegak ke dalam relau rintangan grafit atau relau aruhan zirkonia di mana hujungnya dipanaskan hingga lebih kurang. 2,000–2,200°C . Pada suhu ini, kaca menjadi lembut dan sehelai nipis - dipanggil gentian "leher ke bawah" - jatuh di bawah graviti dan ditangkap oleh capstan di dasar menara.
Capstan mengawal kelajuan seri, yang merupakan pembolehubah utama yang digunakan untuk mengawal diameter gentian. Menara lukisan moden beroperasi pada kelajuan 1,500–2,500 meter seminit , dan mikrometer laser yang diletakkan betul-betul di bawah relau mengukur diameter gentian secara berterusan — biasanya mengekalkannya dalam lingkungan ±0.1 µm daripada sasaran diameter pelapisan 125 µm. Jika diameter hanyut, sistem kawalan melaraskan kelajuan lukisan dalam masa nyata dalam milisaat.
Aplikasi Salutan Sebaris
Sejurus selepas titik ukuran diameter, gentian kaca kosong melalui cetakan dwi salutan di mana akrilat yang boleh disembuhkan UV cecair digunakan dalam dua lapisan sepusat secara serentak - lapisan primer lembut pada diameter luar kira-kira 190–200 µm, dan lapisan sekunder yang lebih keras menjadikan jumlah keseluruhan kira-kira 245–250 µm. Gentian bersalut kemudiannya melalui lampu UV yang menyembuhkan kedua-dua lapisan dalam pecahan sesaat. Langkah salutan sebaris ini adalah kritikal: kaca silika kosong mempunyai kekuatan tegangan yang sangat tinggi (sehingga 700 kpsi) tetapi sangat sensitif terhadap kerosakan permukaan daripada kelembapan dan pengendalian atmosfera. Salutan polimer melindungi permukaan itu dari saat kaca menjadi pejal.
Gentian bersalut dililit pada gelendong yang menampung gentian sepanjang 25 km hingga lebih 100 km, bergantung pada saiz gelendong dan jenis gentian. Setiap kekili kemudiannya tertakluk kepada ujian bukti, di mana gentian ditarik melalui sistem capstan yang menggunakan beban tegangan terkawal - biasanya 100 kpsi - untuk mengesahkan bahawa tiada titik lemah wujud sepanjang keseluruhan panjang.
Peringkat Tiga: Mewarna, Menimbal dan Gentian Terdampar
Selepas ujian bukti, gentian individu dikodkan warna menggunakan garis pewarna dakwat UV, yang menggunakan lapisan nipis dakwat UV berpigmen yang boleh dirawat pada permukaan salutan sekunder. Urutan warna standard mengikuti TIA-598 (atau IEC 60304 di peringkat antarabangsa): biru, oren, hijau, coklat, batu tulis, putih, merah, hitam, kuning, ungu, mawar, aqua — diulang untuk setiap kumpulan 12 gentian dalam kabel kiraan tinggi. Pengekodan warna ini adalah satu-satunya cara untuk mengenal pasti gentian individu dalam kabel yang mengandungi 96, 144, 288, atau bahkan 3,456 gentian.
Tiub Longgar lwn. Pembinaan Penampan Ketat
Pilihan proses utama seterusnya ialah bagaimana gentian dibungkus di dalam struktur kabel. Dalam pembinaan tiub longgar , kumpulan 6–12 gentian diletakkan di dalam tiub PBT atau PP kecil dengan diameter dalam 1.5–3× diameter berkas gentian. Lebihan panjang gentian (EFL) di dalam tiub — biasanya 0.2–0.5% lebih panjang gentian daripada panjang tiub — membolehkan gentian melentur tanpa ketegangan apabila kabel mengembang atau mengecut mengikut suhu. Tiub longgar yang dipenuhi gel memberikan kelembapan tambahan dan penyekatan hidrogen. Pembinaan ini mendominasi kabel OSP luar (luar loji).
Dalam pembinaan penampan yang ketat , bahan termoplastik — biasanya nilon 12 atau PVDF — disemperit terus ke atas setiap gentian bersalut, menjadikan bungkusan gentian kepada 900 µm. Penyemperit wayar dan kabel dengan acuan kepala silang ketepatan melakukan operasi ini, mengekalkan ketumpukan lapisan penampan dalam lingkungan ±25 µm. Gentian penimbal ketat lebih mudah untuk ditamatkan, menjadikan standard pembinaan ini untuk pengedaran dalaman dan kabel premis.
Setelah gentian individu atau tiub longgar disediakan, ia terdampar bersama di sekeliling anggota kekuatan pusat menggunakan mesin terdampar planet atau SZ. SZ terkandas — di mana arah letak berbalik secara berkala — lebih disukai kerana ia membenarkan akses rentang pertengahan tanpa membuka keseluruhan kabel.
| Ciri | Tiub Longgar | Penampan Ketat |
|---|---|---|
| Aplikasi biasa | OSP luar, udara, pengebumian langsung | Dalamdoor, riser, distribution |
| Julat kiraan gentian | Sehingga 3,456 gentian | Biasanya 2–144 gentian |
| Julat suhu | –40°C hingga 70°C | –20°C hingga 60°C (biasa) |
| Perlindungan kelembapan | Cemerlang (gel atau penyekat air kering) | Sederhana (bergantung pada jaket) |
| Kemudahan penamatan | Memerlukan pembersihan gel | Cepat, bersih |
| Peralatan penyemperitan penampan | Penyemperit tiub (die lebih besar) | Kawat ketepatan dan penyemperit kabel |
Peringkat Empat: Jaket Dengan Wayar dan Penyemperit Kabel
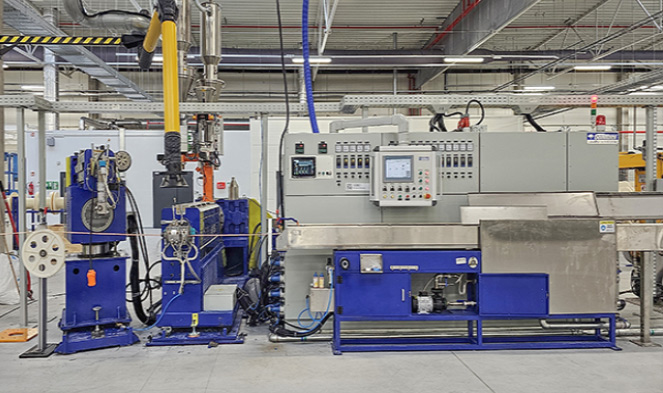
Jaket ialah peringkat pembuatan utama terakhir dan peringkat di mana teknologi penyemperit wayar dan kabel memainkan peranannya yang paling ketara. Teras kabel yang terkandas — dengan anggota kekuatan pusatnya, tiub penampan atau gentian penimbal ketat, pita atau benang penyekat air, dan sebarang perisai — melalui kepala silang penyemperitan di mana termoplastik cair digunakan secara seragam di sekeliling keseluruhan lilitan.
Bagaimana Extruder Berfungsi
Penyemperit wayar dan kabel untuk jaket gentian optik pada asasnya ialah mesin peplastikan skru tunggal atau berkembar. Skru, berputar di dalam tong yang dipanaskan, mencairkan dan menghomogenkan pelet polimer yang disuap daripada corong. Geometri skru — termasuk nisbah mampatan, panjang zon pemeteran dan nisbah L/D (biasanya 24:1 hingga 30:1 untuk aplikasi jaket) — dipadankan dengan polimer khusus yang sedang diproses. Bahan jaket yang berbeza memerlukan keadaan pemprosesan yang berbeza dengan ketara:
- HDPE (Polietilena Ketumpatan Tinggi): Suhu pemprosesan 180–230°C; kelembapan yang sangat baik dan rintangan UV; digunakan dalam kabel udara dan pengebumian langsung.
- LSZH (Sifar-Halogen Asap Rendah): Suhu pemprosesan 170–210°C; mandatori dalam terowong, pusat data dan bangunan awam; memerlukan reka bentuk skru yang teliti kerana sebatian LSZH selalunya lebih likat dan sensitif terhadap haba daripada PE.
- PVC: Suhu pemprosesan 160–190°C; kos rendah, fleksibel, kalis api; biasa digunakan untuk kabel dalaman.
- Poliuretana (TPU): Suhu pemprosesan 190–220°C; rintangan lelasan yang luar biasa dan fleksibiliti dalam suhu sejuk; digunakan dalam aplikasi perindustrian dan ketenteraan.
- Nilon (PA12): Suhu pemprosesan 220–250°C; rintangan kimia yang tinggi; digunakan di mana pendedahan bahan api atau minyak mungkin.
Pemasangan die kepala silang di hujung tong penyemperit meletakkan hujung (atau tiub pemandu, dalam konfigurasi alatan tekanan) yang dilalui teras kabel, dikelilingi oleh tanah cetakan yang melaluinya polimer cair mengalir dan dibentuk pada kabel. Ketebalan dinding jaket dikawal oleh keseimbangan antara kelajuan talian dan keluaran penyemperit (dalam kg/jam) , dan garisan moden menggunakan ukuran diameter gelung tertutup — tolok laser atau tolok ketebalan sinar-X — memberi suapan kembali kepada pemacu penyemperit dan capstan haul-off untuk mengekalkan spesifikasi dalam ±0.1 mm atau lebih ketat.
Penyejukan dan Caterpillar Haul-Off
Sejurus selepas kepala silang, kabel berjaket memasuki palung air - biasanya sepanjang 8-15 meter - di mana ia dipadamkan. Kadar penyejukan mempengaruhi kehabluran polimer separa kristal seperti HDPE dan secara langsung mempengaruhi sifat mekanikal jaket. Untuk kelajuan talian yang sangat tinggi (melebihi 200 m/min), semburan air paksa atau palung penyejukan bantuan vakum mengekalkan penyingkiran haba yang mencukupi. Caterpillar haul-off (unit traktor jenis tali pinggang) menggenggam kabel dengan lembut untuk mengekalkan ketegangan dan kelajuan talian tanpa menghancurkan struktur optik sensitif di dalamnya.
Jaket Dwi Lapisan dan Kabel Berperisai
Banyak kabel luar atau berperisai memerlukan dua wayar dan pas penyemperit kabel. Dalam hantaran pertama, jaket dalam (selalunya PE) digunakan di atas teras yang terkandas. Kabel kemudiannya melalui unit perisai pita keluli beralun (CST) atau stesen perisai aluminium yang saling berkunci sebelum memasuki penyemperit kedua yang menggunakan jaket luar. Talian penyemperit tandem ini boleh menjangkau 50–80 meter dalam jumlah panjang dan mampu menghasilkan kabel gentian optik berperisai siap pada kadar 30–80 m/min.
Untuk kabel dasar laut, proses ini lebih terlibat: sehingga enam lapisan perisai dawai (wayar keluli individu yang digunakan oleh mesin terkandas planet) boleh ditambah, dengan setiap lapisan wayar memerlukan pas penyemperitan kompaun tempat tidurnya sendiri di antaranya dan lapisan wayar seterusnya.
Peralatan Kritikal pada Talian Jaket Kabel Gentian Optik
Talian jaket kabel gentian optik yang lengkap menyepadukan banyak mesin yang berfungsi dalam urutan yang diselaraskan. Memahami perkara yang dilakukan setiap satu membantu menjelaskan mengapa penyemperit wayar dan kabel serta peralatan persisiannya sangat penting kepada kualiti kabel.
- Pendirian pembayaran: Memegang gelendong teras kabel dan membayar teras pada ketegangan terkawal — ketegangan yang terlalu banyak boleh menekan gentian di dalam; terlalu sedikit menyebabkan kendur dan variasi diameter.
- Pemanas awal: Mengeringkan dan memanaskan permukaan teras kabel sebelum ia memasuki kepala silang penyemperit, meningkatkan lekatan antara jaket dan teras kabel.
- Kawat skru tunggal dan penyemperit kabel: Mesin pemprosesan teras, dengan zon tong yang dikawal suhu secara individu dalam 5-7 bahagian, kotak gear memacu skru pada 10-120 RPM, dan sensor tekanan cair pada kepala die untuk pemantauan proses.
- Mati kepala silang: Pemasangan keluli bermesin ketepatan yang menjajarkan teras kabel dengan aliran polimer. Kepekatan mati — seberapa tepat jaket dipusatkan pada kabel — secara langsung menentukan prestasi mekanikal dan sifat elektrik.
- Tolok diameter laser: Pengukuran bukan hubungan pada 2,000 imbasan/saat, mengesan perubahan diameter dalam masa nyata dan menghantar isyarat pembetulan untuk mengangkut kawalan kelajuan.
- Palung air dengan zon suhu: Kawalan pelindapkejutan yang tepat untuk pengurusan kehabluran; selalunya dua zon — zon panas untuk mengelakkan tanda tenggelam permukaan, kemudian zon sejuk untuk pemejalan pantas.
- Caterpillar haul-off: Reka bentuk dwi-tali pinggang atau empat tali pinggang dengan kawalan tekanan pneumatik untuk mengelakkan penghancuran; memacu kelajuan talian keseluruhan dan tekanan belakang terhadap penyemperit.
- Penguji percikan (untuk kabel hibrid tembaga): Menggunakan voltan tinggi untuk mengesan lubang jarum dalam jaket; tidak diperlukan untuk kabel gentian dielektrik semua tetapi digunakan dalam kabel berperisai di mana jaket mesti mengasingkan elektrik.
- Pengambilan dengan penggulungan lintasan: Tiupkan kabel pada kekili penghantaran atau dram dengan kawalan lintasan yang tepat untuk mengelakkan kerosakan kekili atau lenturan mikro gentian daripada tekanan kili yang tidak sekata.
Di antara semua komponen ini, penyemperit wayar dan kabel ialah item yang paling kerap ditentukan dan dinaik taraf oleh pengeluar kabel, kerana kehausan skru dan tong secara langsung merendahkan kualiti cair, konsistensi keluaran dan keseragaman jaket dari semasa ke semasa. Pengeluar penyemperit bereputasi menerbitkan had kehausan skru - biasanya membenarkan tidak lebih daripada 5% pengurangan dalam kedalaman saluran sebelum penggantian - dan banyak pengeluar kabel menjadualkan binaan semula tong/skru setiap 3-5 tahun bergantung pada kekasaran bahan.
Jenis Kabel Gentian Optik dan Pendekatan Pengilangannya yang Berbeza
Tidak semua kabel gentian optik dibuat dengan cara yang sama. Persekitaran penggunaan akhir memacu perbezaan yang ketara di mana langkah pembuatan disertakan, bahan yang mengalir melalui wayar dan penyemperit kabel, dan sejauh mana toleransi dipegang.
Kabel Gentian Mod Tunggal lwn Multimod
Gentian mod tunggal (SMF) mempunyai diameter teras hanya 8–10 µm — kira-kira sepersepuluh lebar rambut manusia — dan pelapis 125 µm. Pembuatan SMF memerlukan kawalan yang lebih ketat terhadap kepekatan teras ke pelapisan (biasanya ≤0.5 µm mengimbangi) dan pekeliling teras semasa fabrikasi dan lukisan prabentuk. Gentian berbilang mod (MMF) terdapat dalam kategori OM1 hingga OM5 dengan diameter teras 50 atau 62.5 µm; profil indeks gred gentian OM3/OM4/OM5 memerlukan kawalan komposisi yang sangat tepat bagi kecerunan dopan GeO₂ semasa pemendapan prabentuk. Pembinaan kabel di sekeliling kedua-dua jenis gentian boleh sama; ia adalah serat itu sendiri di mana perbezaan utama terletak.
Pembuatan Kabel Reben
Kabel gentian optik reben berketumpatan tinggi — digunakan secara meluas dalam sambungan pusat data dan aplikasi pejabat pusat — ikatan 4, 8, atau 12 gentian berwarna individu bersebelahan dalam matriks rata menggunakan bahan matriks reben yang boleh dirawat UV. Mesin ribboning dengan tepat mengosongkan dan menegangkan setiap gentian apabila ia memasuki acuan rata di mana bahan matriks digunakan dan diawetkan UV. Berbilang reben kemudian disusun dan diletakkan di dalam struktur kabel teras berlubang atau tiub tengah. Kabel reben 288 gentian boleh kurang daripada 12 mm diameter luar , berbanding 18–22 mm untuk reka bentuk tiub longgar terkandas yang setanding. Langkah berjaket untuk kabel reben menggunakan wayar dan teknologi penyemperit kabel yang sama seperti kabel konvensional, tetapi pemasangan teras adalah lebih kaku dan memerlukan pemantauan ketegangan yang lebih tinggi pada dirian bayar.
Kabel Gentian Tidak Peka Bengkok (BIF).
Gentian tidak sensitif bengkok, diseragamkan sebagai ITU-T G.657, menggabungkan reka bentuk pelapisan berbantukan parit atau berstruktur nano yang secara mendadak mengurangkan kehilangan bengkok makro. Kabel yang dibina dengan BIF — terutamanya gred G.657.A2 dan G.657.B3 — boleh bertolak ansur dengan lenturan ke radius 5 mm dengan kehilangan tambahan kurang daripada 0.1 dB pada 1,550 nm. Kabel ini adalah biasa dalam kabel jatuh FTTH (serat ke rumah), yang disalurkan melalui selekoh konduit, di sekeliling bingkai pintu dan melalui larian dalaman yang ketat. Fabrikasi prabentuk BIF menambah kerumitan (lapisan pelapisan tambahan dengan indeks biasan yang berbeza), tetapi proses pembuatan kabel berikutnya - termasuk jaket penyemperit - pada asasnya sama seperti kabel SMF standard.
Ujian Kualiti Sepanjang Proses Pengilangan
Kawalan kualiti dalam pembuatan kabel gentian optik bukanlah pemeriksaan langkah terakhir — ia ditenun ke dalam setiap peringkat pengeluaran. Melangkau atau melemahkan mana-mana pemeriksaan ini menghasilkan kabel yang mungkin lulus ujian awal tetapi gagal sebelum masanya di lapangan, di mana kos pembaikan lebih kerdil harga pembelian kabel asal.
Ujian Aras Serat
Setiap kekili gentian yang meninggalkan menara lukisan diuji untuk:
- Pengecilan: Diukur dengan OTDR (pengukur pemantul domain masa optik) pada 1,310 nm dan 1,550 nm. SMF standard mestilah ≤0.35 dB/km pada 1,310 nm dan ≤0.20 dB/km pada 1,550 nm setiap ITU-T G.652.D.
- PMD (penyebaran mod polarisasi): Kritikal untuk sistem penghantaran koheren berkelajuan tinggi; ditentukan sebagai nilai reka bentuk pautan (cth., ≤0.20 ps/√km untuk G.652.D).
- Geometri: Diameter medan mod, diameter pelapisan, kepekatan pelapisan teras dan bukan pekeliling pelapis — semuanya diukur dengan sistem pemeriksaan video automatik di menara lukisan.
- Ujian bukti: Beban tegangan minimum 100 kpsi dikenakan sepanjang panjang gelendong penuh untuk menyaring sebarang bahagian yang lemah.
Ujian Tahap Kabel
Selepas berjaket, gulungan kabel siap menjalani set ujian komprehensif yang ditakrifkan oleh IEC 60794-1 dan piawaian siri IEC 60794-x yang berkaitan, atau setara ANSI/ICEA untuk pasaran Amerika Utara:
- Beban tegangan: Kabel ditarik ke beban pemasangan yang dinilai dan kemudian ke beban bukti; peningkatan pengecilan mesti kekal di bawah 0.1 dB semasa pemuatan dan kembali ke garis dasar selepas dilepaskan.
- Rintangan penghancuran: Plat rata menggunakan daya penghancur terkadar (cth., 2,200 N/100 mm untuk kabel OSP biasa); pengecilan dipantau dalam masa nyata melalui sumber cahaya dan meter kuasa yang dilancarkan.
- Ujian bengkok: Kabel dikitar mengelilingi mandrel diameter tertentu; untuk kabel OSP standard ini ialah 20× diameter luar kabel.
- Berbasikal suhu: Kekili kabel diuji dari –40°C hingga 70°C (atau julat yang lebih luas untuk kabel khusus); pengecilan diukur pada suhu ekstrem rendah dan tinggi.
- Penembusan air: Bahagian kabel 1 meter dikenakan kepala hidraulik 1 m selama 24 jam; air tidak boleh menembusi melebihi hujung bahagian ujian.
- Ketebalan jaket dan OD: Keratan rentas yang dipotong dari hujung kabel diukur di bawah mikroskop optik yang ditentukur untuk mengesahkan keseragaman dinding jaket — penunjuk langsung kawalan proses penyemperit.
Sesetengah pelanggan menentukan ukuran OTDR 100% bagi setiap gentian dalam setiap gelendong sebelum penghantaran — amalan biasa dalam perolehan pembawa telekomunikasi. Surih OTDR hujung ke hujung ini juga mencipta rekod asas yang boleh digunakan beberapa tahun kemudian apabila mendiagnosis ralat medan.
Faktor Utama Yang Mempengaruhi Prestasi dan Ketahanan Kabel Gentian Optik
Memahami perkara yang berlaku dalam proses pembuatan menerangkan mengapa kabel tertentu mengatasi prestasi lain dalam bidang dan mengapa persediaan penyemperit yang betul — pemilihan bahan, profil suhu, reka bentuk skru — tidak dapat dipisahkan daripada kebolehpercayaan jangka panjang kabel.
Penggelapan Hidrogen
Hidrogen yang dihasilkan oleh kakisan elektrolitik perisai dawai keluli, atau oleh degradasi sebatian gel dan salutan polimer, boleh meresap ke dalam gentian kaca dan bertindak balas dengan kecacatan pada kekisi silika untuk membentuk ikatan Si-OH (silanol) yang menyerap cahaya inframerah — fenomena yang dipanggil penggelapan hidrogen. Pertahanan pembuatan utama ialah penyingkiran air yang ketat daripada semua sistem gel dan polimer (inilah sebabnya tiub terhalang air dan formulasi gel berkualiti ditentukan pada kandungan air sub-10 ppm), dan penggunaan salutan karbon atau hermetik pada gentian itu sendiri dalam persekitaran yang paling mencabar. Penyemperit wayar dan kabel boleh menyumbang kepada atau mengurangkan risiko ini: butiran polimer yang dikeringkan dengan betul dan suhu cair yang dikawal dengan baik meminimumkan kemasukan lembapan ke dalam struktur jaket.
Microbending dan Macrobending
Lenturan mikro merujuk kepada ubah bentuk sisi mikroskopik gentian yang disebabkan oleh tekanan jejarian tidak seragam daripada dinding tiub penampan, tepi pita pembalut, atau permukaan jaket yang tidak teratur. Malah ubah bentuk dalam julat nanometer meningkatkan pengecilan secara diukur pada 1,550 nm. Penyemperit wayar dan kabel yang menghasilkan jaket dengan riak permukaan (kecacatan patah cair yang biasa berlaku apabila suhu cair terlalu rendah atau kelajuan lukis terlalu tinggi berbanding dengan keluaran penyemperit) boleh memperkenalkan daya sisi bercorak pada teras kabel dan menyebabkan kehilangan lentur mikro yang tidak akan muncul dalam ujian makmal jinak tetapi nyata di bawah penguncupan terma di lapangan. Macrobending — melilitkan kabel pada jejari yang terlalu ketat — ialah isu pemasangan, tetapi kabel dengan kekakuan lentur yang lebih rendah (dinding jaket yang lebih nipis, anggota kekuatan yang lebih sedikit) lebih terdedah, menjadikan reka bentuk jaket satu lagi titik persilangan antara bahan yang digunakan penyemperit dan prestasi optik.
Degradasi UV Bahan Jaket Luaran
Kabel gentian optik udara mesti menahan pendedahan UV selama beberapa dekad tanpa jaket retak atau kekosongan. Karbon hitam pada 2–3% berat dalam HDPE menyediakan perisai UV yang berkesan dan merupakan piawaian industri untuk pengebumian terus dan kabel udara. Kabel yang dimaksudkan untuk kegunaan dalaman mungkin menggunakan pakej penstabil lain, tetapi formulasi biasanya dibekalkan sebagai pelet pra-kompaun kepada pengilang kabel, yang memasukkannya terus ke dalam wayar dan penyemperit kabel. Keadaan pemprosesan penyemperit mesti serasi dengan sistem penstabil — ricih skru atau suhu tong yang berlebihan boleh merendahkan antioksidan yang penting untuk kestabilan terma jangka panjang, walaupun dalam kabel yang tidak pernah terdedah kepada cahaya matahari.
Memulakan Talian Pengeluaran Kabel Gentian Optik: Pertimbangan Praktikal
Bagi pengilang yang ingin memasuki pengeluaran kabel gentian optik — atau mengembangkan daripada kabel tembaga kepada gentian — pelaburan peralatan dan pengetahuan proses yang diperlukan adalah besar tetapi jelas. Menara lukisan dan peralatan pengeluaran prabentuk mewakili halangan tertinggi untuk masuk (dan biasanya tidak dibenarkan melainkan menghasilkan gentian pada skala berjuta-juta kilometer setiap tahun). Kebanyakan pengeluar kabel membeli gentian daripada pengeluar gentian yang mapan — Corning, Prysmian, Fujikura, Sumitomo, YOFC — dan menumpukan modal mereka pada reka bentuk kabel dan peralatan talian jaket.
Memilih Penyemperit Wayar dan Kabel untuk Jaket Gentian Optik
Keputusan peralatan yang paling kritikal untuk talian jaket kabel gentian optik ialah pemilihan penyemperit wayar dan kabel. Parameter utama untuk dinilai termasuk:
- Diameter skru: Untuk aplikasi jaket gentian optik, diameter skru 45 mm hingga 90 mm adalah tipikal. Skru yang lebih kecil (45–60 mm) memberikan ketekalan keluaran dan tindak balas bahan yang lebih baik pada kadar pemprosesan yang lebih rendah yang diperlukan untuk kabel berdiameter kecil; skru yang lebih besar sesuai dengan jaket output tinggi kabel OSP kiraan besar.
- Nisbah L/D: Minimum 24:1 disyorkan untuk bahan jaket gentian optik. Sebatian LSZH terutamanya mendapat manfaat daripada nisbah 28:1 atau 30:1 L/D yang membolehkan zon lebur dan pencampuran lebih lama.
- Sistem pemacu: Servo AC atau pemacu terkawal vektor menawarkan kestabilan kelajuan (±0.1%) yang diperlukan untuk mengekalkan konsistensi dinding jaket pada kelajuan talian berubah-ubah. Pemacu DC sedang dihentikan secara berperingkat daripada pemasangan baharu.
- Zon kawalan suhu: Sekurang-kurangnya 5 zon tong dikawal secara bebas ditambah zon kepala silang. Pengawal PID dengan kestabilan yang lebih baik daripada ±1°C adalah standard pada sistem penyemperit kabel moden.
- Dalamstrumentation: Transduser tekanan cair pada kepala die, kuar suhu cair pada hujung skru, dan tolok diameter optik atau sinar-X di hilir — semuanya dimasukkan ke dalam PLC kawalan talian dengan pengelogan data untuk kebolehkesanan pengeluaran.
- pengendalian bahan: Unit pengadunan dan dos gravimetrik atau volumetrik untuk penambahan masterbatch di hulu corong penyemperit, dengan pengering pengering untuk bahan sensitif lembapan seperti nilon dan TPU.
Talian jaket gentian optik yang ditentukan dengan baik dibina di sekeliling wayar dan penyemperit kabel yang sesuai boleh membayar balik kos modalnya dalam masa 18–36 bulan dalam pasaran dengan permintaan penggunaan gentian yang kukuh, dengan syarat resipi proses, latihan pengendali dan sistem kualiti diwujudkan sebelum peningkatan pengeluaran.
Perbezaan Antara Keperluan Penyemperit Kabel Gentian Optik dan Tembaga
Pengilang yang sudah menjalankan wayar tembaga dan talian penyemperit kabel sering bertanya sama ada peralatan yang sama boleh digunakan untuk jaket gentian optik. Jawapannya ialah: kadangkala, dengan pengubahsuaian. Kabel gentian optik memerlukan kawalan ketegangan yang lebih tepat pada hasil (untuk mengelakkan tekanan gentian di dalam), dan penjajaran mata silang adalah lebih kritikal kerana tiada ujian elektrik (seperti kesinambungan atau kapasitansi) yang menangkap salah jajaran cetakan — variasi dinding jaket hanya muncul dalam ujian mekanikal atau kegagalan pasca pemasangan. Selain itu, jika extruder sedia ada telah digunakan untuk pemprosesan PVC, ia mesti dibersihkan dengan teliti sebelum menjalankan sebatian LSZH atau PE untuk mengelakkan pencemaran. Talian penyemperit khusus untuk jaket gentian optik — tidak dikongsi dengan pengeluaran kabel tembaga — amat diutamakan dalam operasi yang mementingkan kualiti.
Piawaian dan Keperluan Pematuhan Kabel Gentian Optik
Kabel gentian optik yang dijual ke pasaran telekom, pusat data, industri dan ketenteraan mesti mematuhi piawaian antarabangsa dan serantau yang kompleks. Pematuhan bukan pilihan — pengendali rangkaian utama dan badan pemerolehan memerlukan laporan ujian kelulusan jenis pihak ketiga sebelum membuat pesanan, dan beberapa piawaian (seperti prestasi nyalaan LSZH di bangunan awam EU) diberi mandat undang-undang.
| Standard | Skop | Wilayah |
|---|---|---|
| ITU-T G.652 | Ciri-ciri SMF standard | Global |
| ITU-T G.657 | SMF tidak sensitif bengkok untuk FTTH | Global |
| IEC 60794-1 | Kaedah ujian kabel gentian optik | Global / EU |
| IEC 60794-3 | Kabel gentian optik luar | Global / EU |
| ANSI/ICEA S-87-640 | Gentian optik di luar kabel tumbuhan | Amerika Utara |
| TIA-568.3-D | Piawaian komponen kabel gentian optik | Amerika Utara |
| EN 50399 / IEC 60332 | Penyebaran api dan asap untuk kabel | EU (CPR) |
| MIL-PRF-85045 | Kabel gentian optik untuk kegunaan tentera | Amerika Syarikat (Pertahanan) |
Peraturan Produk Pembinaan EU (CPR) patut diberi perhatian khusus kerana ia mengawal secara langsung pilihan bahan jaket dan oleh itu keperluan proses penyemperit untuk kabel yang dipasang di bangunan Eropah. Di bawah CPR, kabel mesti dikelaskan daripada Eca (prestasi minimum) melalui B2ca, B1ca dan Aca (prestasi tertinggi). Untuk mencapai pengelasan B1ca atau Aca memerlukan sebatian LSZH dengan kadar pelepasan haba dan asap yang sangat rendah — sebatian yang meletakkan keperluan yang mendesak pada penyemperit wayar dan kabel dari segi keseragaman suhu cair, kawalan masa tinggal dan kestabilan tekanan mati.
 Berkaitan Produk