E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zon Teknikal Tinggi, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Bagaimana Kabel Gentian Optik Dibuat: Jawapan Ringkas
Kabel gentian optik dibina dalam lima peringkat utama: prabentuk kaca dibuat daripada silika ultra tulen, prabentuk ditarik ke dalam gentian nipis rambut di dalam menara lukisan, gentian kosong disalut dan ditampan untuk perlindungan, gentian berbilang terdampar di sekeliling anggota kekuatan pusat, dan teras siap disarung melalui proses penyemperitan. Peringkat berjaket ialah di mana a mesin penyemperitan wayar dan sarung kabel menjadi bahagian tengah peralatan , kerana ia mencairkan dan menggunakan lapisan polimer luar yang melindungi teras gentian daripada kelembapan, penghancuran dan pendedahan UV. Setiap satu daripada peringkat ini dikawal ketat, kerana teras gentian adalah kira-kira 125 mikron lebar, kira-kira ketebalan rambut manusia, malah sisihan kecil dalam suhu, ketegangan atau kelajuan talian boleh merosakkan keseluruhan pengeluaran.
Apa yang kelihatan seperti kord bersalut plastik ringkas di bahagian luar adalah, pada hakikatnya, produk akhir kimia kaca, optik ketepatan, terkandas mekanikal dan penyemperitan polimer yang bekerja bersama-sama pada satu talian berterusan. Kabel saluran, kabel penyangga kendiri udara dan kord tampalan dalaman semuanya bermula daripada gentian asas yang sama, tetapi ia menyimpang secara mendadak apabila penimbalan, anggota kekuatan dan reka bentuk jaket mula bermain. Memahami dari mana perbezaan itu datang menjadikannya lebih mudah untuk menentukan kabel yang betul, dan peralatan pengeluaran yang betul, untuk projek tertentu.
Selebihnya panduan ini berjalan melalui setiap peringkat pembuatan secara terperinci, menerangkan peralatan yang digunakan pada setiap langkah, membandingkan bahan sarung yang menentukan prestasi medan, dan menjawab soalan yang paling kerap timbul daripada orang yang mendapatkan sumber kabel atau menilai barisan pengeluaran untuk kali pertama.
Bahan Mentah Di Sebalik Setiap Gentian Optik
Gentian optik bermula sebagai silika, satu bentuk pasir yang telah disucikan yang mesti hampir bebas daripada kekotoran logam sebelum ia boleh menghantar cahaya pada jarak yang jauh. Malah sejumlah kecil besi, kuprum atau kromium di dalam kaca akan berselerak dan menyerap cahaya, memendekkan jarak penghantaran yang boleh digunakan secara mendadak. Silika yang digunakan untuk gentian gred telekom ditapis kepada tahap ketulenan jauh melebihi pembuatan bekas atau kaca tingkap biasa, selalunya diukur dalam bahagian per bilion untuk kekotoran yang paling penting kepada prestasi optik.
Pengilang membius silika ini dengan jumlah kecil germanium, fosforus atau sebatian boron yang diukur dengan tepat. Doping mengubah indeks biasan kaca, yang membolehkan cahaya melantun ke bawah panjang gentian dan bukannya melarikan diri melalui sisi. Teras dan pelapisan sekeliling diberi indeks biasan yang berbeza dengan sengaja , dan perbezaan itulah yang menjadikan pantulan dalaman total, dan oleh itu penghantaran data jarak jauh, mungkin. Kepekatan germanium yang lebih tinggi meningkatkan indeks biasan teras berbanding dengan pelapisan silika tulen di sekelilingnya, manakala sebatian boron dan fluorin kadangkala digunakan untuk menurunkan indeks pelapisan dan bukannya menaikkan teras, bergantung pada laluan pembuatan yang digunakan oleh tumbuhan.
Di sebalik kaca itu sendiri, kabel siap menyatukan pelbagai bahan sokongan, masing-masing dipilih untuk kerja mekanikal atau persekitaran tertentu dan bukannya untuk penampilan:
- Silika (silikon dioksida) membentuk kaca asas untuk kedua-dua teras dan pelapisan
- Germanium tetraklorida meningkatkan indeks biasan teras semasa pemendapan wap
- Sebatian fosforus dan boron memperhalusi kelikatan kaca dan suhu melembutkan semasa lukisan
- Resin akrilat atau silikon membentuk salutan primer dan sekunder yang digunakan sejurus selepas lukisan
- Rod plastik bertetulang gentian kaca, dawai keluli, atau benang aramid berfungsi sebagai anggota kekuatan pusat atau persisian
- Gel penyekat air atau benang boleh bengkak kering melindungi daripada kemasukan lembapan di dalam tiub longgar
- Polietilena, PVC atau sebatian halogen sifar asap rendah membentuk jaket luar tersemperit
Mendapatkan versi stabil kumpulan ke kelompok yang konsisten bagi setiap satu daripada input ini adalah sama pentingnya dengan proses pembuatan itu sendiri. Pembekal resin yang mengubah sedikit formulasinya antara penghantaran boleh memaksa barisan pengeluaran untuk menala semula profil suhu penyemperitannya, walaupun tiada apa-apa pada mesin itu sendiri telah berubah.
Fabrikasi Prabentuk: Membina Pelan Tindakan Kaca
Sebelum sebarang gentian boleh dilukis, pengeluar mula-mula membina prabentuk, batang kaca pepejal kira-kira saiz pemegang penyapu yang mengandungi versi kecil teras gentian siap dan struktur pelapisan, dibesarkan dengan faktor ribuan. Kaedah yang paling banyak digunakan ialah pemendapan wap kimia yang diubah suai, biasanya dipendekkan kepada MCVD, walaupun pemendapan wap luar dan pemendapan paksi wap juga digunakan oleh sesetengah pengeluar bergantung pada jenis gentian dan isipadu sasaran.
- Tiub silika berongga dipasang secara mendatar pada mesin pelarik kerja kaca dan diputar secara berterusan
- Gas klorida, termasuk silikon tetraklorida, germanium tetraklorida, dan oksigen, disuntik ke dalam tiub berputar
- Obor merentasi memanaskan tiub kepada kira-kira 1500 darjah Celsius, menyebabkan gas bertindak balas dan memendapkan lapisan kaca yang sangat nipis pada dinding dalam.
- Obor melintas berulang-alik berpuluh-puluh kali, dan setiap hantaran menambah satu lagi lapisan nipis, secara beransur-ansur membina bahan teras dengan profil doping yang betul
- Sebaik sahaja lapisan yang mencukupi telah dimendapkan, tiub itu dipanaskan lebih jauh dan runtuh di bawah kelembutannya sendiri ke dalam batang kaca pepejal, prabentuk siap.
- Prabentuk diperiksa secara optikal dan dimensi sebelum ia diluluskan untuk peringkat lukisan
Satu prabentuk, setelah diregangkan, boleh ditarik ke dalam beberapa kilometer serat siap, jadi konsistensi pada peringkat ini mempunyai kesan yang luar biasa pada kualiti produk akhir. Kecacatan pembuatan tunggal dalam bentuk awal akan berulang di sepanjang keseluruhan serat yang diambil daripadanya , itulah sebabnya peringkat ini menerima kawalan proses yang paling ketat bagi keseluruhan baris. Sesetengah pengeluar kini menggunakan teknik overcladding, menambah lapisan tambahan silika tulen di sekeliling rod teras yang lebih kecil dan dikawal ketat, yang membolehkan mereka meningkatkan saiz prabentuk dan oleh itu menarik panjang gentian tanpa mengorbankan ketepatan langkah pemendapan teras.
Diameter prabentuk, kelurusan dan tegasan dalaman semuanya diperiksa sebelum prabentuk dibersihkan untuk dilukis. Prabentuk yang sedikit tunduk masih boleh dibuat, tetapi ia biasanya memerlukan kelajuan seri yang lebih perlahan dan kawalan ketegangan yang lebih ketat untuk mengimbangi, yang mengurangkan daya pemprosesan keseluruhan talian.
Lukisan Gentian: Mengubah Batang Kaca Menjadi Helai Nipis Rambut
Prabentuk dimuatkan, dihujung ke bawah, ke dalam menara lukisan yang boleh berdiri beberapa tingkat tinggi di kemudahan pengeluaran yang besar. Relau di bahagian atas menara melembutkan hujung prabentuk ke suatu tempat antara 2000 dan 2200 darjah Celsius, cukup panas sehingga graviti sahaja mula menarik filamen nipis kaca cair ke bawah. Sejak itu, seluruh menara wujud untuk menguruskan satu helai kaca yang berterusan dan tidak terganggu semasa ia jatuh, menyejuk dan mengeras.
Kawalan diameter
Sistem pengukuran laser bukan sentuhan memeriksa diameter gentian beribu-ribu kali sesaat, mengekalkannya dalam kira-kira 1 mikron daripada sasaran 125 mikron kerana kelajuan seri dilaraskan dalam masa nyata untuk mengimbangi sebarang hanyut.
Menyejukkan
Gentian yang baru ditarik melalui ruang penyejuk, kadangkala menggunakan gas helium untuk pemindahan haba yang lebih pantas dan lebih sekata, sejurus selepas meninggalkan relau, memandangkan salutan pada kaca yang masih lembut akan mengubah bentuk helai.
Salutan
Salutan dwi-lapisan akrilat, lapisan dalam yang lebih lembut dan lapisan luar yang lebih keras, digunakan dan diawetkan dengan cahaya ultraungu sebelum gentian itu pernah menyentuh roller pemandu, melindungi kaca daripada calar permukaan yang boleh melemahkannya.
Pengambilan
Gentian siap dililit pada gelendong di bawah ketegangan yang dikawal dengan teliti, kerana ketegangan tidak sekata pada peringkat ini muncul kemudian sebagai pengecilan yang tidak konsisten atau, dalam kes yang melampau, retak tersembunyi yang gagal beberapa bulan selepas pemasangan.
Kelajuan seri ialah salah satu nombor yang paling diperhatikan pada keseluruhan baris. Menara moden biasanya menarik gentian di suatu tempat antara 10 dan 30 meter sesaat, dan menolak kelajuan itu lebih tinggi tanpa menaik taraf kapasiti penyejukan dan salutan merupakan salah satu cara terpantas untuk memperkenalkan variasi diameter atau kecacatan salutan ke dalam kumpulan gentian yang baik.
Mod Tunggal vs Berbilang Mod: Bagaimana Proses Pengilangan Berbeza
Gentian mod tunggal dan berbilang mod kelihatan sama dari luar, tetapi saiz teras, dan oleh itu resipi pemendapan prabentuk di belakangnya, agak berbeza. Gentian mod tunggal menggunakan teras yang sangat kecil, biasanya sekitar 9 mikron, yang hanya membenarkan satu laluan cahaya untuk bergerak ke bawah gentian. Teras sempit itu memerlukan kecerunan doping yang sangat tepat dan dikawal ketat semasa langkah pemendapan MCVD, kerana walaupun variasi kecil dalam diameter teras mengubah cara gentian mengendalikan penyebaran pada jarak jauh.
Gentian berbilang mod menggunakan teras yang lebih besar, biasanya 50 atau 62.5 mikron, yang membolehkan berbilang laluan cahaya, atau mod, bergerak serentak. Teras yang lebih besar adalah lebih memaafkan semasa fabrikasi dan lukisan prabentuk, yang merupakan sebahagian daripada sebab gentian berbilang mod secara sejarah lebih mudah dan lebih murah untuk dihasilkan, walaupun ia terhad kepada jarak penghantaran yang lebih pendek sebelum berbilang laluan cahaya tersebut mula mengaburkan isyarat.
| Atribut | Mod Tunggal | Pelbagai Mod |
|---|---|---|
| Saiz teras biasa | Kira-kira 9 mikron | 50 atau 62.5 mikron |
| Ketepatan doping diperlukan | Sangat tinggi | Sederhana |
| Kes penggunaan biasa | Rangkaian jarak jauh dan tulang belakang | Pusat data jangka pendek dan pautan kampus |
Menyalut dan Menampan Gentian Kosong
Gentian kaca kosong mempunyai kekuatan tegangan yang sangat besar, tetapi hampir tiada rintangan terhadap lelasan permukaan. Peringkat salutan dan penimbal wujud semata-mata untuk melindungi permukaan itu.
Dua pendekatan perlindungan berbeza digunakan bergantung pada penggunaan akhir kabel. Gentian penimbal ketat mempunyai lapisan polimer tebal, biasanya diameter 900 mikron, tersemperit terus ke atas salutan utama, yang menjadikan gentian lebih mudah dikendalikan dan ditamatkan dalam kord tampalan dan kabel dalaman. Gentian tiub longgar sebaliknya terletak di dalam tiub plastik kecil yang diisi dengan gel penyekat air atau benang kering yang boleh membengkak air, meninggalkan gentian bebas untuk bergerak sedikit apabila kabel melentur atau apabila suhu berubah, yang merupakan reka bentuk pilihan untuk larian luar dan bawah tanah yang lama.
Memilih kaedah penimbalan yang salah untuk aplikasi adalah salah satu kesilapan reka bentuk yang paling biasa dalam spesifikasi kabel. Reka bentuk penimbal ketat mengendalikan lenturan berulang jauh lebih baik, manakala reka bentuk tiub longgar mengendalikan perubahan suhu dan rentang panjang jauh lebih baik. Gentian penimbal ketat yang ditarik melalui saluran luar yang panjang dan tidak dipanaskan dalam iklim sejuk boleh menghasilkan kehilangan lenturan mikro apabila lapisan penampan menguncup lebih cepat daripada kaca di dalamnya, yang merupakan reka bentuk tiub longgar mod kegagalan dicipta untuk dielakkan.
Lebihan panjang gentian, jumlah kecil kelonggaran yang sengaja ditinggalkan di dalam tiub longgar, adalah satu lagi parameter yang ditala dengan teliti pada peringkat ini. Terlalu sedikit lebihan panjang dan gentian boleh diregangkan di bawah penguncupan haba; terlalu banyak dan gentian boleh membentuk bengkokan mikro kerana ia melengkung di dalam tiub. Pengeluar biasanya menyasarkan lebihan panjang beberapa persepuluh satu peratus, dilaraskan berdasarkan bahan tiub dan zon iklim yang direka bentuk untuk kabel.
Terdampar dan Perhimpunan Teras
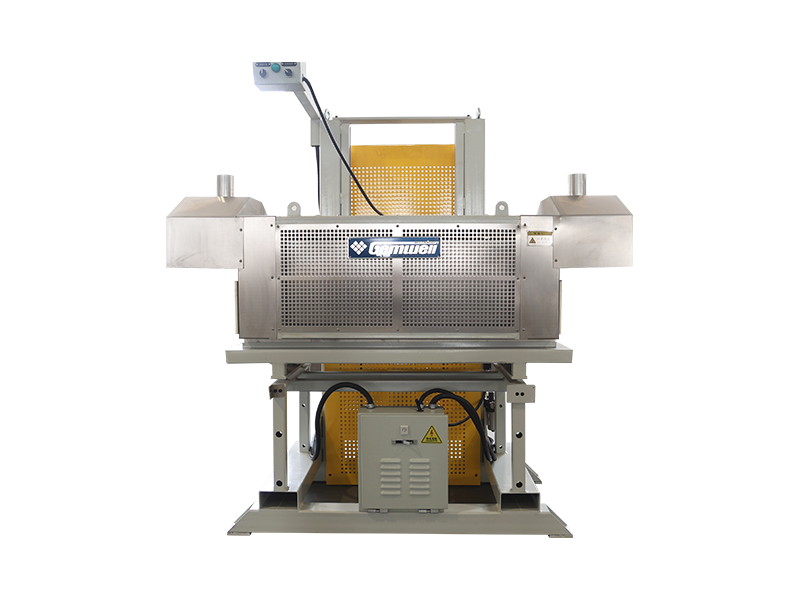
Setelah gentian individu atau tiub berisi gentian sedia, ia terdampar di sekeliling anggota kekuatan pusat, biasanya rod plastik bertetulang gentian kaca atau dawai keluli, bergantung pada berapa banyak beban tegangan yang diperlukan oleh kabel siap untuk bertahan semasa pemasangan dan berapa banyak pembinaan bebas logam yang diperlukan oleh aplikasi.
Kebanyakan barisan pengeluaran menggunakan terkandas SZ, di mana gentian digulung terlebih dahulu dalam satu arah dan kemudian diterbalikkan dalam corak ayunan terkawal. Lapisan bolak-balik ini membolehkan gentian atau tiub individu diakses pada mana-mana titik sepanjang kabel tanpa melepaskan keseluruhan panjang, yang amat penting semasa kerja penyambungan dan pembaikan di lapangan. Benang pengikat atau pita pembalut memegang berkas terdampar bersama-sama dan memastikan geometrinya stabil sebelum peringkat seterusnya bermula. Sesetengah reka bentuk sebaliknya menggunakan tiub longgar tengah yang memegang semua gentian bersama-sama, yang memudahkan terkandas tetapi mengehadkan jumlah kiraan gentian berbanding reka bentuk terkandas berbilang tiub.
Diameter teras kabel, kebulatan dan panjang letak semuanya diukur secara berterusan semasa terdampar, kerana mana-mana daripada ketiga-tiga yang keluar daripada toleransi akan muncul kemudian sebagai dinding jaket yang tidak rata sebaik sahaja teras mencapai peringkat penyemperitan.
| Ahli Kekuatan | Penggunaan Biasa | Kelebihan Utama |
|---|---|---|
| Rod plastik bertetulang gentian kaca | Kabel udara dan saluran | Ringan dan dielektrik sepenuhnya |
| Kawat keluli | Kabel pengebumian terus | Rintangan tegangan dan remuk yang lebih tinggi |
| Benang Aramid | Kabel dalaman dan tampalan | Fleksibel dengan kekuatan tarikan yang baik |
Perisai: Menambah Perlindungan Tikus dan Hancur
Kabel yang ditujukan untuk pengebumian terus, atau untuk kawasan di mana kerosakan tikus adalah risiko yang diketahui, mendapat lapisan perisai tambahan antara teras terkandas dan jaket luar. Pendekatan yang paling biasa membujur membalut keluli beralun atau pita aluminium di sekeliling teras, membentuknya menjadi bentuk tiub yang selesa sebelum jaket tersemperit ke atas.
Langkah perisai ini berlaku dalam talian, sejurus sebelum teras mencapai penyemperit, menggunakan alat pembentuk yang melipat pita logam ke dalam bentuk dan bertindih tepinya untuk melampirkan teras sepenuhnya. Mendapatkan pertindihan dan jejari pembentukan yang betul adalah penting: jejari pembentukan yang terlalu ketat boleh menyekat gentian di dalam, manakala tindih yang terlalu longgar meninggalkan jurang yang menjejaskan keseluruhan titik perisai. Sesetengah reka bentuk menggunakan dua pita beralun, satu keluli dan satu terikat dengan salutan kopolimer, untuk menggabungkan perlindungan mekanikal dengan penghalang lembapan dalam satu laluan.
- Perisai pita keluli beralun untuk penghancuran maksimum dan rintangan tikus
- Perisai lamina polimer aluminium di mana reka bentuk dielektrik sepenuhnya tidak diperlukan tetapi berat adalah penting
- Aramid atau pembalut benang kaca digunakan sebagai ganti perisai logam untuk reka bentuk dielektrik sepenuhnya, selamat kilat
Jaket dan Sarung: Tempat Teknologi Penyemperitan Mengambil Alih
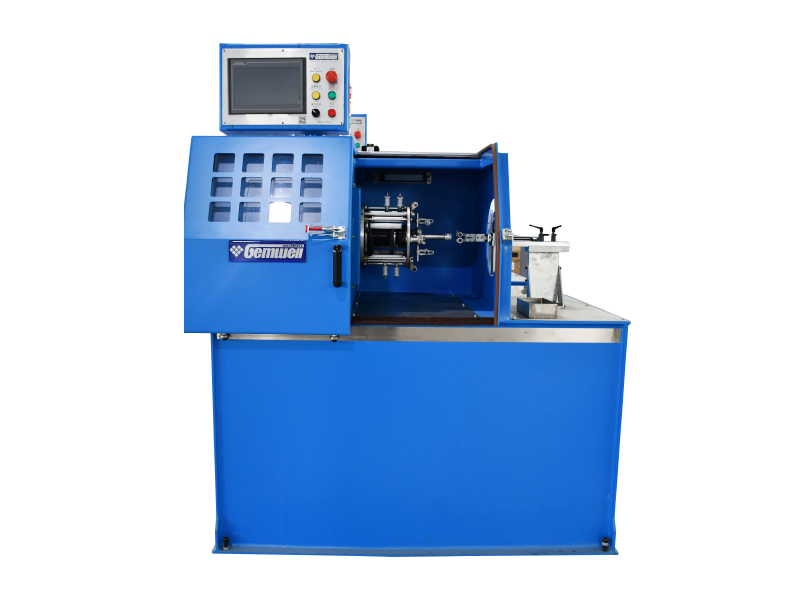
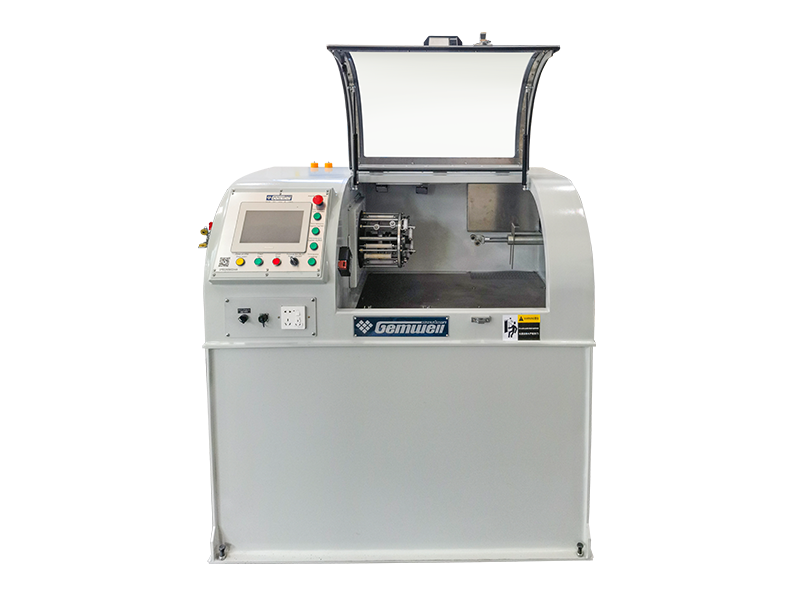
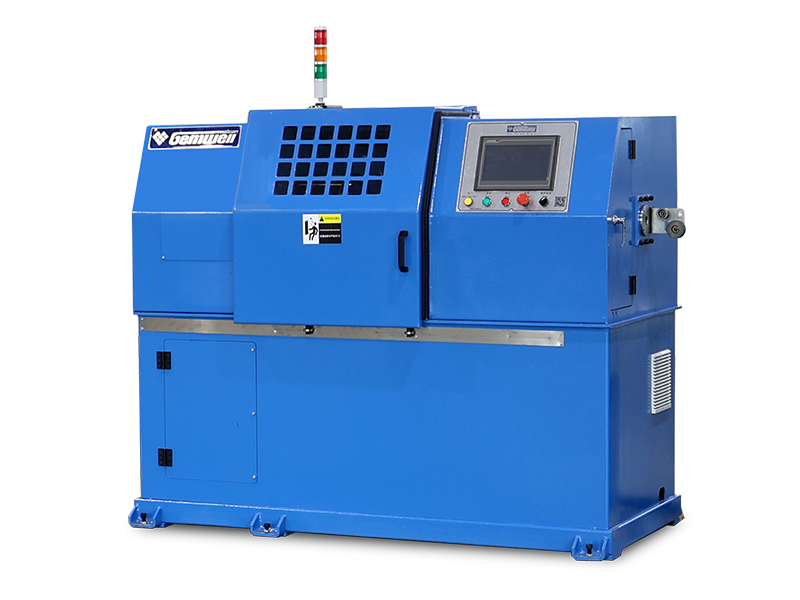
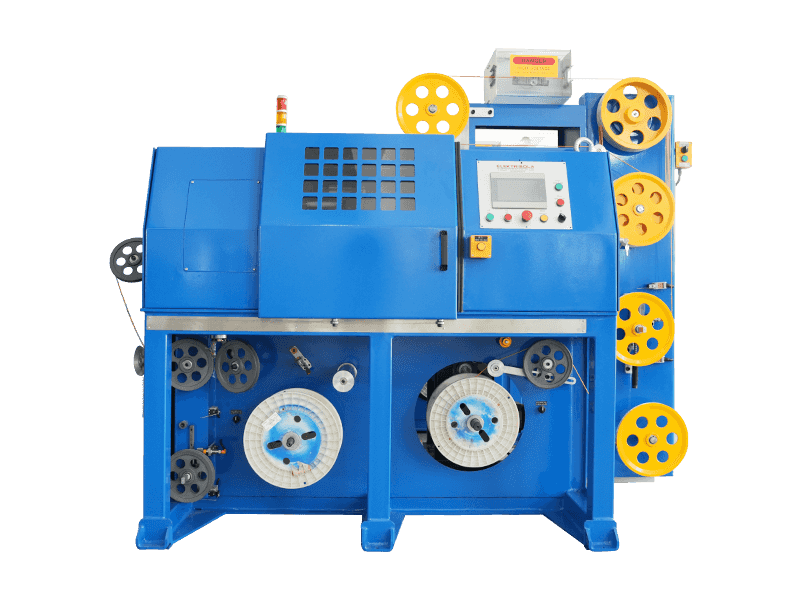
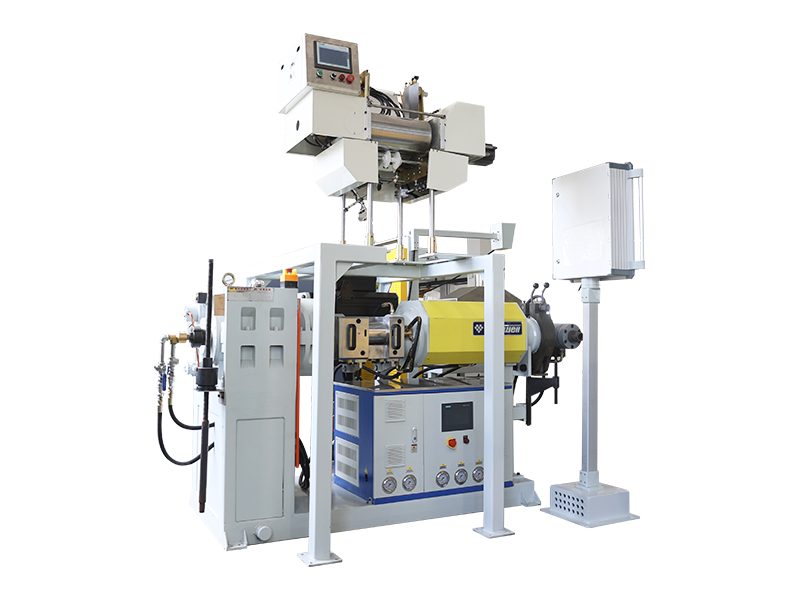
Peringkat akhir pengeluaran kabel adalah jaket, dan ini adalah titik di mana mesin penyemperitan wayar dan sarung kabel melakukan pengangkatan paling berat pada keseluruhan talian. Teras gentian yang dipasang disalurkan melalui peranti hasil, sebarang pita perisai keluli atau aluminium yang diperlukan dibalut dan dibentuk di sekelilingnya, dan teras kemudiannya melalui acuan kepala silang pada penyemperit, di mana polimer cair digunakan secara sama rata di sekeliling lilitan penuh.
Mesin penyemperitan dawai dan sarung kabel yang biasa digunakan untuk kabel optik termasuk unit suapan dan pengeringan untuk resin, pemasangan skru dan tong yang mencairkan dan menekan polimer, kepala penyemperitan 90 darjah atau sebaris, palung penyejuk air serta-merta di hilir, penguji percikan dan tali pinggang atau capstan tarik-lepas yang menarik kabel terkawal melalui talian. Kelajuan talian dan kadar penyejukan perlu dipadankan dengan tepat , kerana jaket yang sejuk terlalu cepat boleh mengecut tidak sekata, manakala jaket yang sejuk terlalu perlahan boleh berubah bentuk di bawah beratnya sendiri sebelum ia ditetapkan.
Talian penyemperitan moden yang digunakan untuk peringkat ini lazimnya berdiameter luar daripada kira-kira 3 milimeter hingga 90 milimeter atau lebih, bergantung pada sama ada produk sasaran ialah kabel jatuh dalaman kecil atau saluran berdiameter besar atau kabel berperisai, dengan kelajuan talian antara sekitar 20 meter seminit untuk jaket tebal berperisai sehingga lebih 100 meter kabel dalaman nipis untuk dinding nipis.
Di Dalam Mesin Penyemperitan Sarung Wayar dan Kabel
Memahami komponen individu mesin penyemperitan sarung wayar dan kabel menjadikannya lebih mudah untuk mendiagnosis masalah jaket atau membandingkan dua petikan mesin yang bersaing pada istilah yang sama. Setiap penyemperit dibina di sekeliling skru yang membelok di dalam tong yang dipanaskan, tetapi butiran reka bentuk skru dan tong itu mempunyai kesan langsung pada kualiti cair dan, akhirnya, pada sejauh mana konsisten jaket yang telah siap.
Reka bentuk skru
Diameter tong untuk jaket kabel optik biasanya berjulat dari sekitar 45 milimeter hingga 120 milimeter, dengan nisbah L kepada D, panjang tong dibahagikan dengan diameternya, biasanya antara 24 hingga 1 dan 30 hingga 1 untuk memberikan resin masa tinggal yang cukup untuk cair secara sekata.
Zon pemanasan
Tong dibahagikan kepada beberapa zon pemanasan yang dikawal secara bebas, jadi resin boleh dinaikkan kepada suhu cair secara beransur-ansur dan bukannya sekali gus, mengurangkan risiko polimer terdegradasi atau cair tidak sekata.
Crosshead mati
Kepala silang mengubah hala aliran cair sembilan puluh darjah di sekeliling teras kabel yang bergerak, dan geometri dalamannya perlu dipusatkan dengan tepat untuk mengelakkan dinding jaket tebal yang sipi dan tidak sekata.
Menyejukkan trough
Palung air berbilang peringkat, kadangkala dengan bahagian panas dan sejuk yang berasingan, menetapkan dimensi jaket akhir dan kemasan permukaan apabila kabel keluar dari acuan.
Hilir penyemperit itu sendiri, tolok diameter, biasanya penderia bukan sentuhan berasaskan laser, menyuap kembali data ke kawalan haul-off dan extruder dalam gelung tertutup, secara automatik menyenggol kelajuan skru atau kelajuan talian untuk menahan diameter luar dalam jalur toleransi yang ketat tanpa operator campur tangan pada setiap meter kabel yang dihasilkan.
Membandingkan Bahan Sarung Kabel Gentian Optik
Polimer yang dipilih untuk sarung luar mempunyai kesan langsung di mana kabel boleh dipasang dan berapa lama ia akan bertahan di sana. Jadual di bawah membandingkan bahan yang paling biasa dijalankan melalui wayar dan mesin penyemperitan sarung kabel dalam pengeluaran kabel optik.
| bahan | Paling Sesuai Untuk | Sifat Terkenal |
|---|---|---|
| Polietilena (PE) | Luar, pengebumian langsung, saluran | Kelembapan yang kuat dan rintangan UV |
| PVC | Kabel dalaman am | Kos efektif dan fleksibel |
| Halogen sifar asap rendah (LSZH) | Riser dalaman, ruang plenum | Pengeluaran asap toksik yang rendah apabila dipanaskan |
| Polietilena ketumpatan sederhana (MDPE) | Kabel sokongan diri udara dan angka-8 | Keseimbangan fleksibiliti dan keliatan |
| Poliuretana | Kabel medan lasak, melentur atau taktikal | Rintangan lelasan dan lentur yang tinggi |
Pemilihan resin bukan semata-mata mengenai persekitaran kabel siap sama ada. Sesetengah polimer memproses pada tetingkap suhu cair yang lebih sempit daripada yang lain, yang mengubah cara memaafkan wayar tertentu dan mesin penyemperitan sarung kabel perlu berada dalam sistem kawalan suhunya. Sebatian LSZH khususnya cenderung untuk menjadi lebih sensitif kepada terlalu panas daripada PE standard, kerana resin LSZH hangus kehilangan beberapa prestasi kalis apinya.
Perkara yang Perlu Diperhatikan Apabila Memilih Talian Penyemperitan untuk Kabel Optik
Pembeli yang menilai mesin penyemperitan wayar dan sarung kabel untuk pengeluaran kabel optik cenderung menumpukan pada harga dan kelajuan tajuk terlebih dahulu, tetapi segelintir spesifikasi yang kurang jelas biasanya lebih penting untuk kualiti keluaran jangka panjang.
- Rintangan haus skru dan tong, kerana sebatian terisi yang kasar seperti LSZH merendahkan tong keluli standard jauh lebih cepat daripada PE biasa
- Kawalan diameter gelung tertutup, jadi talian melaraskan dirinya dalam masa nyata dan bukannya bergantung semata-mata pada pemantauan pengendali
- Bilangan dan kebebasan zon pemanasan, yang mempengaruhi sejauh mana talian mengendalikan resin sensitif suhu
- Panjang palung penyejukan dan kiraan peringkat, kerana penyejukan bersaiz kecil adalah salah satu kesesakan yang paling biasa pada talian berkelajuan tinggi
- Keserasian dengan peralatan pembayaran, perisai dan pengambilan sedia ada yang telah dipasang di tingkat kilang
Garisan yang berjalan pantas di atas kertas tetapi tidak dapat menahan toleransi diameter yang ketat pada sebatian sensitif suhu akan akhirnya menghasilkan lebih banyak sekerap, bukan kabel yang lebih boleh digunakan, setelah ia dimasukkan ke dalam pengeluaran harian.
Automasi dan Pemantauan Dalam Talian pada Barisan Pengeluaran Moden
Talian kabel optik yang lebih baru semakin mengikat setiap peringkat, daripada terkandas melalui jaket, ke dalam sistem kawalan tunggal dan bukannya menjalankan setiap mesin secara bebas. Data kelajuan, ketegangan dan suhu talian daripada penyemperit boleh dilog secara automatik dan dirujuk silang terhadap keputusan ujian kabel yang telah siap kemudian, yang menjadikannya lebih mudah untuk mengesan kecacatan kembali kepada larian pengeluaran yang tepat dan tetapan mesin yang menyebabkannya.
Tolok diameter laser, penguji percikan yang memeriksa integriti jaket pada voltan tinggi semasa kabel bergerak, dan pembilang panjang automatik kini menjadi standard pada kebanyakan barisan pengeluaran pertengahan hingga besar, menggantikan pemeriksaan mengejut manual yang dahulunya hanya berlaku beberapa kali setiap syif. Pemantauan automatik yang berterusan menangkap parameter hanyut dalam beberapa saat dan bukannya selepas keseluruhan kekili telah dihasilkan di luar toleransi , yang merupakan salah satu peningkatan kualiti terbesar yang telah dilakukan oleh industri dalam beberapa tahun kebelakangan ini.
Ujian Kualiti Sebelum Kabel Dihantar
Kabel siap tidak meninggalkan lantai kilang sehingga ia melepasi siri pemeriksaan fizikal dan optik. Ujian ini mengesahkan bahawa setiap peringkat proses, dari prabentuk kepada jaket, telah dilaksanakan dalam toleransi.
- Ujian pengecilan, yang mengukur berapa banyak kekuatan isyarat yang hilang bagi setiap kilometer gentian
- Ujian kekuatan tegangan, menarik kabel siap untuk mengesahkan ia boleh bertahan dengan beban pemasangan
- Ujian penghancuran dan hentaman, meniru tekanan mekanikal pengebumian atau pemasangan saluran
- Berbasikal suhu, memeriksa jaket dan penimbal untuk keretakan merentas haba dan sejuk yang melampau
- Ujian penembusan air, mengesahkan gel atau bahan penyekat kering menghentikan penghijrahan lembapan
- Percikan menguji jaket pada voltan tinggi untuk menangkap lubang jarum atau bintik nipis yang tertinggal daripada penyemperitan
Kabel yang lulus ujian pengecilan tetapi gagal dalam ujian penghancuran atau bengkok masih belum bersedia di medan , kerana pemasangan sebenar tertakluk kabel kepada tekanan mekanikal jauh lebih kerap daripada kepada ketegangan optik tulen. Kekili juga disampel dan disemak silang terhadap log pengeluaran untuk kelompok itu, jadi sebarang sisihan yang dibenderakan semasa ujian boleh dikesan kembali kepada larian terkandas, perisai atau penyemperitan dan bukannya dianggap sebagai kegagalan terpencil yang tidak dapat dijelaskan.
Kecacatan Biasa Pengilangan dan Cara Ia Dicegah
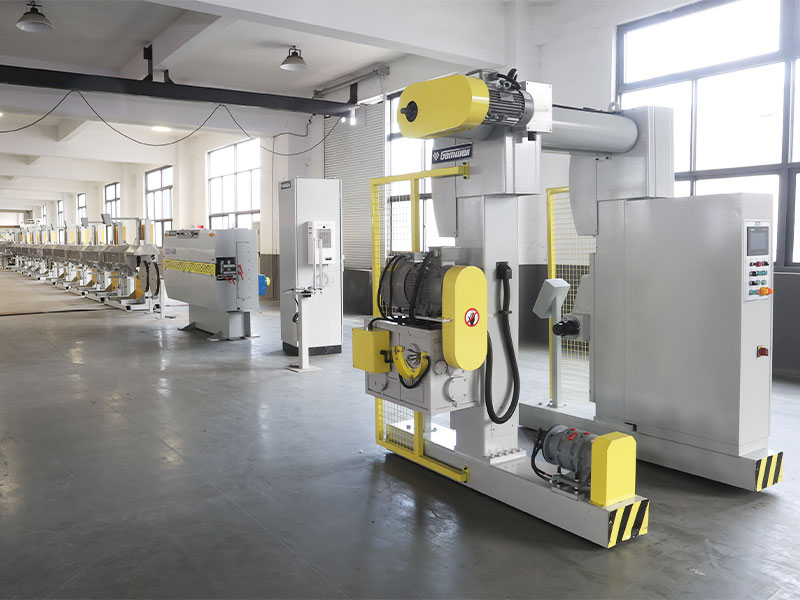
Kebanyakan kegagalan kabel optik boleh dikesan kembali kepada segelintir kecil pembolehubah proses. Memahami mereka membantu pembeli bertanya soalan yang lebih tajam apabila menilai barisan pengeluaran atau kumpulan kabel siap.
| Kecacatan | Punca Punca | Pencegahan |
|---|---|---|
| Ketebalan dinding jaket tidak sekata | Kelajuan skru penyemperit tidak konsisten atau pemusatan mati | Pengukur diameter laser dengan kawalan maklum balas automatik |
| Titik pengecilan tinggi | Lenturan mikro semasa terkandas atau ketegangan gentian yang berlebihan | Pemantauan lebihan panjang gentian dan ketegangan terkawal |
| Kemasukan air dari semasa ke semasa | Isi gel yang tidak lengkap atau celah dalam pita penyekat | Peralatan pengisian gris ketepatan dan pemeriksaan selepas isian |
| Lubang jarum permukaan jaket | Kelembapan dalam resin atau bahan suapan yang tercemar | Pengeringan resin sebelum disuap dan ujian percikan sebaris |
| Kekakuan kabel atau retak dalam cuaca sejuk | Resin jaket yang salah dipilih untuk zon iklim | Memadankan penarafan suhu rendah resin dengan kawasan penempatan |
Soalan Lazim
kabel gentian optik diperbuat daripada apa
Teras dan pelapisan diperbuat daripada kaca silika terdop ultra tulen. Gentian itu kemudiannya dilindungi dengan salutan akrilat, lapisan penampan, anggota kekuatan seperti rod kaca gentian atau benang aramid, dan jaket polimer luar seperti polietilena, PVC, atau sebatian halogen sifar asap rendah.
Betapa nipis gentian optik berbanding rambut manusia
Teras gentian optik standard dan pelapisan bersama-sama berukuran kira-kira 125 mikron diameter, yang kira-kira ketebalan yang sama seperti rambut manusia biasa, walaupun kabel siap di sekelilingnya boleh menjadi berkali-kali lebih besar setelah penimbalan, anggota kekuatan dan jaket ditambah.
Mengapa peringkat jaket memerlukan mesin penyemperitan khusus
Jaket perlu digunakan di sekeliling teras gentian siap dalam satu laluan berterusan, pada suhu terkawal dan kelajuan talian, tanpa menyentuh atau memampatkan gentian di dalamnya. Mesin penyemperitan wayar dan sarung kabel yang dibina khas direka khusus untuk mencairkan, menyapu dan menyejukkan lapisan polimer itu secara sekata di sekeliling teras kabel yang bergerak.
Apakah perbezaan antara gentian penimbal ketat dan tiub longgar
Gentian penimbal ketat mempunyai lapisan polimer tebal yang tersemperit terus ke gentian bersalut, yang menjadikannya lebih mudah untuk dikendalikan di dalam rumah. Gentian tiub longgar terletak di dalam tiub berisi gel atau tiub kering dengan ruang untuk bergerak, yang lebih baik menyerap pengembangan dan pengecutan yang didorong oleh suhu dalam rentang luar yang panjang.
Bagaimanakah kualiti kabel siap disahkan
Kabel siap melalui ujian pengecilan, ujian tegangan dan penghancuran, kitaran suhu, ujian percikan dan ujian penembusan air sebelum ia diluluskan untuk penghantaran, mengesahkan bahawa setiap peringkat dari prabentuk hingga jaket memenuhi spesifikasi.
Mengapa gentian mod tunggal dan berbilang mod memerlukan ketepatan pembuatan yang berbeza
Gentian mod tunggal menggunakan teras yang lebih kecil, sekitar 9 mikron, yang memerlukan kecerunan doping yang jauh lebih tepat semasa fabrikasi prabentuk berbanding teras 50 atau 62.5 mikron yang lebih besar yang digunakan dalam gentian berbilang mod.
Seberapa pantas talian kabel jaket biasanya berjalan
Kelajuan talian berbeza-beza secara meluas mengikut ketebalan dan diameter jaket, antara sekitar 20 meter seminit untuk jaket luar yang tebal dan berperisai sehingga lebih 100 meter seminit untuk kabel dalaman berdinding nipis.
Apa yang menyebabkan ketebalan dinding tidak sekata dalam jaket kabel
Dinding jaket yang tidak rata selalunya datang daripada kelajuan skru penyemperit yang tidak konsisten atau acuan kepala silang yang tidak berpusat, itulah sebabnya pengukur diameter laser gelung tertutup yang diikat semula pada kawalan penyemperit telah menjadi standard pada barisan pengeluaran moden.
 Berkaitan Produk